

ماكينات تشكيل القلاووظ
ماكينة درفلة القلاووظ الخارجي QJ 80
تقدم QJ 80 كماكينة لدرفلة القلاووظ الخارجي وتشكيل السنون والأشكال المدعومة من خلال إزاحة الخامة بصورة محكومة. تعتمد الملاءمة النهائية على خامة الشغلة وأبعاد الخام وشكل السن وطوله والبكرات وطريقة الدرفلة ومتطلبات الجودة وحجم الدفعة وسعة الماكينة الموثقة.
درفلة القلاووظ الخارجي هي عملية تشكيل تضغط فيها بكرات مقساة سطح شغلة متوافقة حتى تنساب الخامة إلى شكل السن أو القطاع المطلوب. بخلاف قطع القلاووظ لا تزيل العملية شكل السن المقصود في صورة رايش، لكن يجب أن تتمتع الخامة والخام بسلوك تشكيل مناسب. تحدد الصورة المرفوعة اسم الماكينة QJ 80 وتظهر ماكينة درفلة قلاووظ مزودة بلوحة تحكم ومنطقة درفلة ووحدة قدرة هيدروليكية منفصلة. تحتاج نطاقات الأقطار وضغط الدرفلة وسرعات عمود الدوران وأبعاد البكرات وقدرات المضخات والدقة والإنتاجية وجميع ادعاءات التطبيقات الظاهرة في الصورة إلى تأكيد من داتا شيت رسمية معتمدة قبل النشر.
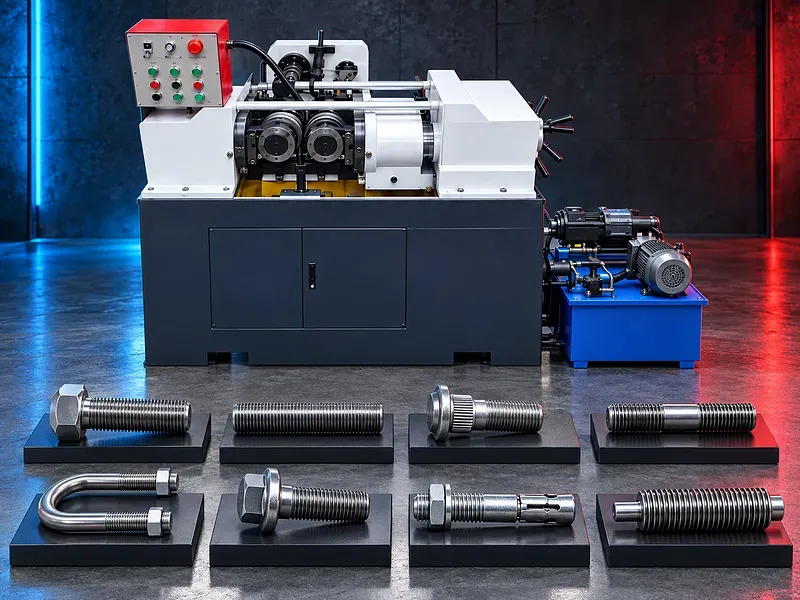
مبدأ درفلة القلاووظ الخارجي
تشكل درفلة القلاووظ سطح الشغلة بين بكرات ذات شكل محدد تحت قوة وحركة محكومتين. تنتقل الخامة من جذر السن نحو القمة لتكوين الشكل الخارجي المطلوب عندما يناسب الخام والخامة العملية.
يجب أن تحدد خطة التشغيل معيار القلاووظ والخطوة والشكل والقطر الكبير والصغير والفعال والطول ونهاية السن والمدخل والسماح وحالة السطح وطريقة الفحص.
طريقة الدرفلة وتكوين الماكينة
قد تستخدم ماكينات درفلة القلاووظ التغذية الداخلية أو التغذية المستمرة أو التغذية العرضية أو طرق تشكيل أخرى وفقا لبنائها وعددها. قد تدعم الشغلة بين البكرات أو على سكينة دعم أو بين المراكز أو بواسطة نظام تحميل مخصص.
يجب تأكيد الطريقة التي تدعمها QJ 80 وعدد البكرات وحركتها ودعم الشغلة وتسلسل الدورة والتحميل اليدوي أو الآلي وعائلات الأجزاء المناسبة من المستندات الرسمية للموديل.
الخامات وقابلية التشكيل
قد تشمل الخامات أنواعا متوافقة من الصلب والصلب غير القابل للصدأ والألومنيوم وسبائك النحاس والمعادن المطيلة الأخرى عندما تحقق المقاومة والصلادة والاستطالة وحالة السطح والمعالجة الحرارية واستجابة التشكيل متطلبات العملية.
قد تسبب الخامات الهشة أو الصلادة الزائدة أو الطلاء غير المناسب أو عيوب السطح أو المعالجة الحرارية الخاطئة أو تجهيز الخام الضعيف تشققات أو عدم اكتمال الشكل أو تلف القشرة أو قوة زائدة أو تآكل البكرات. تحتاج كل درجة إلى مراجعة فنية وقد تتطلب تجربة عينة.
تطبيقات القلاووظ والأشكال
قد تشمل المكونات المسامير والبراغي والأعمدة الملولبة والمثبتات والمسامير عديمة الرأس والمحاور والبنز وأجزاء السيارات ومكونات الإنشاءات والأجزاء الأسطوانية الأخرى التي تحتاج قلاووظا خارجيا أو شكلا مدرفلا.
تتضمن الصورة أمثلة للتطبيقات، لكن يجب التحقق من ملاءمة الماكينة لأي مكون محدد من الرسم والخامة ومقاس الخام وطول التشكيل ومعيار القلاووظ والسماح والكمية والتجميع التالي.
قطر الخام وتجهيزه
يختار قطر الخام الابتدائي عادة بالنسبة إلى هندسة القلاووظ المطلوبة وانسياب الخامة، وليس بمجرد مساواته للقطر الكبير النهائي. يجب التحكم في مقاس الخام وفقا لخطة عملية أو توصية عدد معتمدة.
قد يشمل التجهيز القطع إلى الطول والخراطة والتجليخ بدون مركز والشطف وإزالة الزوائد والتنظيف والمعالجة الحرارية وإزالة الطلاء والفحص البعدي وفقا للجزء وطريقة الدرفلة.
بكرات الدرفلة والعدد
يجب أن تتوافق بكرات الدرفلة مع معيار القلاووظ والخطوة والشكل والاتجاه ونطاق الأقطار والخامة وطول التشكيل وطريقة الدرفلة وواجهة الماكينة. تؤثر خامة البكرة والصلادة وحالة السطح ودقة التصنيع في العملية.
يجب تأكيد القطر الخارجي للبكرة والفتحة والعرض ونظام المفتاح أو الإدارة والمجموعة المتطابقة والسرعة المسموح بها واتجاه التركيب وعلامات الإعداد وحدود إعادة التجليخ ومعايير الاستبدال من مستندات العدد والماكينة المعتمدة.
قوة الدرفلة الهيدروليكية
قد يتحكم نظام هيدروليكي في اقتراب البكرات وقوة الدرفلة وفقا لتصميم الماكينة. يجب ضبط الضغط والحركة بما يناسب الخامة والخام والشكل وهندسة البكرات والدعم والنتيجة المطلوبة.
لا تعد قيمة قوة الدرفلة الظاهرة في الصورة دليلا فنيا معتمدا. يجب التحقق من أقصى قوة وضغط التشغيل ونطاق الضبط وترتيب الأسطوانة والصمامات والمضخة ومواصفة الزيت والترشيح والتبريد وإعدادات الحماية من دليل QJ 80 الرسمي.
سرعة عمود الدوران والتزامن
يجب أن تناسب سرعة عمود الدوران قطر البكرة وخامة الشغلة وخطوة السن وطريقة الدرفلة والتزييت وطريقة التحميل ومعدل التشغيل. عند إدارة أكثر من عمود أو بكرة يكون التزامن الصحيح والحالة الميكانيكية عاملين أساسيين.
تحتاج قيم السرعات الظاهرة في الصورة إلى تحقق رسمي. يجب أن تتبع الإعدادات الفعلية ورقة عملية معتمدة وتبقى داخل حدود العدد والماكينة.
التزييت والتبريد والنظافة
قد يقلل سائل العملية المناسب الاحتكاك ويدير الحرارة ويدعم انسياب الخامة ويحمي البكرات ويغسل التلوث ويساعد على ثبات السطح عندما يتوافق مع الخامة والعملية التالية.
يجب أن يتبع نوع السائل وتركيزه وتدفقه وترشيحه ونظافته والعناية بالخزان وسعة المضخة والتحكم في التلوث والتخلص منه متطلبات المصنع ومورد العدد والخامة والموقع.
دعم الشغلة والتغذية والمناولة
يجب دعم الشغلة وتقديمها إلى البكرات دون حركة غير محكومة أو سوء محاذاة أو انحناء أو تداخل. قد تحتاج الأجزاء الطويلة أو المرنة إلى أدلة أو مساند أو مراكز أو صواني تحميل أو أتمتة مخصصة.
يجب مراجعة طول الجزء ووزنه واستقامته وحالة المركز وشطفة الدخول وأقل طول إمساك وموضع التشكيل واتجاه التحميل والتفريغ ووصول المشغل لكل عائلة من المكونات.
جودة القلاووظ والفحص
قد يشمل القبول القطر الكبير والصغير والفعال والخطوة والتقدم وزاوية الجنب وشكل السن والطول ونهاية السن والاستدارة وحالة السطح والتشققات والطيات وعدم اكتمال الشكل وملاءمة التجميع.
قد يستخدم الفحص مقاييس حلقية ملولبة معايرة وطرق قياس القطر الفعال وأنظمة بصرية وقياس الشكل ومقاييس أقطار وفحص السطح وكشف الشروخ عند الحاجة واختبارات تجميع وظيفية وفقا للرسم وخطة الجودة.
ثبات الإعداد والإنتاجية
يعتمد الإنتاج المتسق على التحكم في تجهيز الخام وحالة البكرات والإعداد والمحاذاة والدعم وإعدادات الهيدروليك والسرعة والتزييت والتحميل والفحص والصيانة الوقائية.
تحتاج ادعاءات الإنتاجية العالية أو الدقة أو عمر الأداة أو زمن الدورة أو تقليل الهالك أو تكلفة القطعة إلى تحقق على المكون الفعلي باستخدام تجارب عينة ومعايير قبول معتمدة.
كيفية اختيار الماكينة الصحيحة
يلزم توفير رسم الجزء ودرجة الخامة والمعالجة الحرارية وقطر الخام الابتدائي ومعيار السن أو الشكل النهائي والخطوة والاتجاه والأقطار وطول التشكيل والسماح ومتطلبات السطح وطول الجزء ووزنه والكميات وحجم الدفعة والإنتاج المطلوب.
يجب أن يراجع الاختيار طريقة الدرفلة وسعة القطر والطول وقوة الدرفلة وواجهة البكرات وأبعادها وسرعة عمود الدوران ودعم الشغلة والتحميل والنظام الهيدروليكي والتزييت والتبريد والتحكم والحواجز والفحص والمرافق والمساحة ونطاق الأجزاء المستقبلية.
المعلومات الفنية المطلوب التحقق منها
يجب أن يؤكد مصدر رسمي معتمد للموديل QJ 80 اسم المصنع وتسمية الموديل الدقيقة وطريقة الدرفلة والخامات والتطبيقات المناسبة وأقل وأقصى قطر للشغلة وأقصى طول للدرفلة ونطاق خطوة السن وقوة الدرفلة وعدد أعمدة الدوران وسرعاتها.
كما يجب أن يؤكد القطر الخارجي للبكرات والفتحة والعرض والواجهة ودعم الشغلة وبيانات المضخة والمحرك الهيدروليكي ومضخة التبريد والتغذية الكهربائية والتحكم والتزييت والحواجز وأوضاع الدورة والأبعاد والوزن والأساس والعدد الموردة والخيارات والدقة المعلنة وشروط الاختبار وأساس الإنتاج.
السلامة ومخاطر التشغيل
يجب أن تغطي دراسة المخاطر البكرات الدوارة ومناطق السحب والسحق والضغط الهيدروليكي والطاقة المخزنة وقذف الشغلة وكسر البكرة والأجزاء الحادة وسائل العملية والمناولة اليدوية والكهرباء وبدء التشغيل غير المتوقع وعزل الصيانة.
قد تشمل وسائل التحكم الحواجز الثابتة والمتحركة ووسائل الربط عند توفرها وإيقاف الطوارئ والدعم الآمن للشغلة والبكرات المعتمدة وأدوات التحميل الآمن وفحص الضغط ومهمات الوقاية المناسبة والتدريب والنظافة وإجراءات العزل الموثقة.
التركيب والصيانة ودعم دورة الحياة
يجب أن يشمل تخطيط الموقع الأساس وحمل الأرضية والتسوية والتثبيت والتغذية الكهربائية وزيت الهيدروليك وسائل العملية والصرف والتهوية ومعدات الرفع ومناولة البكرات ومساحة التحميل وتدفق المنتج النهائي ومساحة الصيانة وتدريب المشغل.
يجب تنفيذ الصيانة الوقائية وفقا لمستندات المصنع المعتمدة لأعمدة الدوران والمحاور والمحامل والأدلة والمضخة والصمامات الهيدروليكية وموانع التسريب والزيت والفلاتر والتزييت والتبريد والتحكم والحواجز والمحاذاة وأسطح تركيب البكرات وفحص التآكل.
القيود والعمليات البديلة
تحتاج درفلة القلاووظ إلى خامة قابلة للتشكيل وهندسة خام محكومة ووصول مناسب وبكرات مخصصة وتطوير للعملية. قد لا تناسب الخامات الهشة أو الأجزاء النهائية شديدة الصلادة أو الكميات التي لا تبرر العدد أو الأشكال المقيدة أو المكونات التي تتشوه تحت حمل التشكيل.
قد تشمل البدائل قطع القلاووظ على المخرطة أو رؤوس القلاووظ أو المطاردة أو تفريز القلاووظ أو القلاوظ الداخلي أو التجليخ أو عملية تشكيل بارد أخرى وفقا للجزء.
المراجعة الفنية والخطوة التالية
أرسل رسم الجزء ومعيار القلاووظ وشهادة الخامة والمعالجة الحرارية وأبعاد الخام وطول التشكيل والسماح ومتطلبات السطح والكميات السنوية وأحجام الدفعات والإنتاج المطلوب والمرافق المتاحة ومخطط الموقع وطريقة المناولة إلى السقاري ماشينري.
تقارن المراجعة الفنية التطبيق بمستندات QJ 80 المعتمدة وتحدد ملاءمة الخامة وطريقة التشغيل وتجهيز الخام والبكرات والدعم والتزييت والفحص واحتياجات التركيب وأي احتياج لتجربة درفلة عينة.
أسئلة تُطرح علينا
ما ماكينة درفلة القلاووظ الخارجي؟
هي ماكينة تشكيل تستخدم بكرات ذات شكل محدد وقوة محكومة لإزاحة خامة الشغلة المتوافقة إلى قلاووظ خارجي أو قطاع مدعوم.
هل تزيل درفلة القلاووظ المعدن في صورة رايش؟
يتكون شكل السن المقصود بإزاحة الخامة وليس بالقطع. قد ينتج تجهيز الخام أو الخامة غير المناسبة قشرة أو عيوبا تحتاج إلى تحكم.
ما الخامات التي يمكن درفلتها؟
يجب النظر فقط في الخامات ذات قابلية التشكيل والصلادة وحالة السطح والمعالجة الحرارية المناسبة. تحتاج الدرجة والحالة المحددتان إلى مراجعة فنية وقد تتطلبان تجربة عينة.
ما السعة المؤكدة للموديل QJ 80؟
تعرض الصورة المرفوعة مواصفات للموديل لكن نص الصورة ليس مصدرا فنيا معتمدا. تحتاج السعة والقوة والسرعات وأبعاد البكرات إلى داتا شيت أو دليل رسمي.
ما العوامل التي تتحكم في جودة القلاووظ؟
يؤثر قطر الخام والخامة والبكرات والمحاذاة والدعم وقوة الدرفلة والسرعة والتزييت وحالة الماكينة وطريقة الفحص في النتيجة.
ما البيانات المطلوبة للاختيار؟
يلزم توفير الرسم ومعيار القلاووظ والخامة والمعالجة الحرارية وأبعاد الخام وطول التشكيل والسماح ومتطلبات السطح والكميات والإنتاج المطلوب والمرافق ومخطط الموقع وطريقة المناولة.
أخبرنا بالقطعة التي تريد إنتاجها
يقرأ كل طلب مهندس. عادة في يوم العمل نفسه.
ذات صلة
- مخارط تقليدية ثقيلة بفرش فجوة مخارط تقليدية ثقيلة لتشغيل المكونات الدورانية الكبيرة والطويلة والثقيلة، مع فرش فجوة يوفر قطر دوران إضافيًا بالقرب من عمود الدوران للقطع القصيرة المناسبة.
- ماكينة تفريز قنطرية توفر ماكينة التفريز القنطرية مساحة عمل مفتوحة لتشغيل الأجزاء الكبيرة أو الثقيلة المناسبة. يعتمد الاختيار على أبعاد ووزن الشغلة والخامة والعمليات والسماحيات وجودة السطح ومتطلبات الإنتاج.
- ماكينة تجويف وتثقيب لورش التشغيل ماكينة لتثقيب الثقوب وتجويفها وتوسيعها وتشطيبها وضبط محاذاتها في الأجزاء المناسبة والإنتاج الفردي والدفعات الصغيرة. يعتمد اختيار الموديل على مقاس الشغلة والخامة وقطر الثقب وعمقه والسماحيات وتشطيب السطح والتثبيت والعدد والطاقة المطلوبة.