

خراطة رأسية للمكونات الكبيرة
المخارط الرأسية التقليدية
تدير المخارط الرأسية التقليدية الشغلة على طاولة أفقية لتنفيذ عمليات الخراطة الخارجية والداخلية وتسوية الوجوه والتجويف والمخاريط والمجاري المناسبة. ويمكن لهذا الترتيب دعم المكونات كبيرة القطر أو الثقيلة عندما تتوافق سعة الطاولة وارتفاع التشغيل والعدد والتثبيت والدقة المطلوبة مع التطبيق المحدد.
تحمل المخرطة الرأسية التقليدية الشغلة على طاولة أفقية دوارة بينما تقترب رؤوس العدد ذات التحكم اليدوي من العارضة العرضية أو التجهيز الجانبي الذي توفره الماكينة. وقد تساعد الجاذبية في تحميل الأجزاء العريضة والثقيلة وجلوسها مقارنة بتثبيتها أفقيا بين المراكز أو داخل ظرف تقليدي. قد تشمل العمليات خراطة الأسطح الأسطوانية الداخلية والخارجية وتسوية الوجوه والتجويف وخراطة المخاريط والمجاري والأكتاف والدرجات والتشغيل الخشن أو النهائي عندما تدعمها الماكينة والتجهيز الموثقان. يحتاج الاختيار إلى رسم الجزء والخامة والأبعاد والوزن ومركز الثقل وسماحية التشغيل والدقة والتشطيب وحجم الدفعة والعدد وخطة الرفع ومرافق الموقع
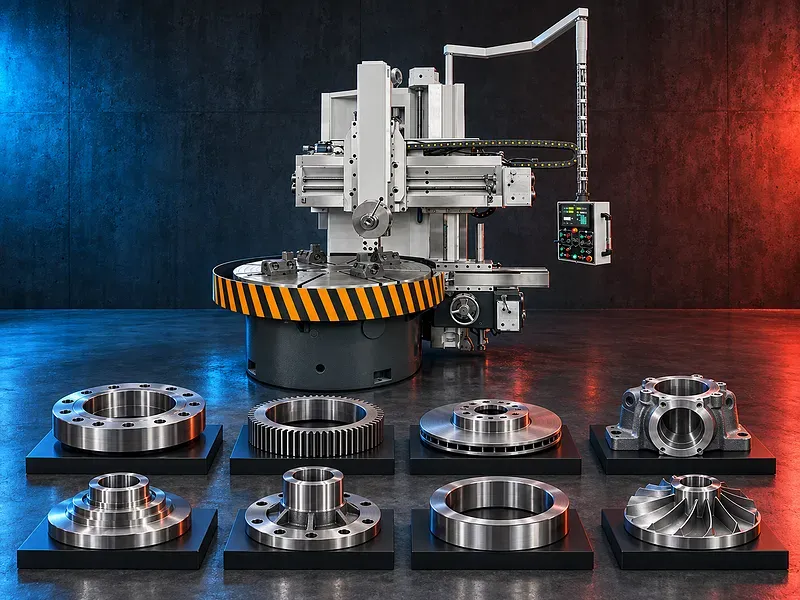
مبدأ الخراطة الرأسية
تثبت الشغلة على طاولة أفقية دوارة وتتحرك أداة القطع في الاتجاهات الرأسية والأفقية المدعومة. يدور المكون بينما تزيل الأداة الخامة من الأسطح المطلوبة.
تعتمد النتيجة العملية على هندسة الطاولة وحالة عمود الدوران ونظام الإدارة وصلابة العارضة والرام والتثبيت والاتزان وتجهيز الأداة وبيانات القطع والتحكم الحراري والفحص.
عمليات الخراطة المحتملة
قد تشمل العمليات الخراطة الأسطوانية الخارجية والداخلية وتسوية الوجوه والتجويف والأكتاف والدرجات والمجاري والتجاويف والشطف وبعض الأشكال عندما تدعمها مشاوير رأس العدد والعدد المستخدمة.
قد تستخدم خراطة المخاريط دوران رأس العدد أو تنسيقا يدويا للحركات أو طريقة أخرى وفقا للتصميم الموثق. ولا يجب افتراض القلاوظ أو التثقيب أو التفريز أو الخصائص الخاصة دون دليل للموديل.
التشغيل الخشن والنهائي
يزيل التشغيل الخشن سماحية التشغيل المخططة ببيانات قطع تبقى داخل حدود الماكينة والشغلة والأداة والتثبيت. وتستهدف تمريرات التشطيب الأبعاد والهندسة وجودة السطح النهائية.
يجب أن يدير التسلسل توزيع السماحية وقشرة المسبوك والقطع المتقطع واختلاف الصلادة والحرارة وتآكل الأداة والانحراف وسماحية الفحص.
المكونات والتطبيقات المناسبة
قد تشمل الشغلات الحلقات والفلانشات والأقراص والعجلات والبكرات والأجسام والأغطية وأجسام الصمامات والبلي الكبير وخامات التروس وغيرها من المكونات الدورانية العريضة أو الثقيلة داخل حيز الماكينة الموثق.
قد تشمل التطبيقات الهندسة العامة والطاقة والمضخات والصمامات وصناعة التروس والصيانة الثقيلة وقطاعات أخرى بعد المراجعة الفنية. ولا يمكن ادعاء الملاءمة لكل صناعة أو جزء.
التصميم بعمود واحد أو عمودين
قد تستخدم المخارط الرأسية تصميما بعمود واحد وجانب مفتوح أو تصميما بوابة بعمودين وفقا لحيز التشغيل وتصميم الماكينة. يؤثر كل ترتيب في الوصول والصلابة ودعم العارضة ومساحة التحميل.
يرتبط عدد الرامات والرؤوس الجانبية وحوامل العدد والمحطات بالموديل ويجب تأكيده من المستندات المعتمدة.
الطاولة الدوارة ونظام الإدارة الرئيسي
تحمل الطاولة الكلابات وتدير الشغلة من خلال نظام الإدارة الرئيسي. يعد قطر الطاولة وحملها والسرعة المسموح بها والعزم وحالة المحامل وحدود الاتزان عوامل أساسية في الاختيار.
قد تنتج الأجزاء الكبيرة أو غير المنتظمة أو اللامركزية قوى غير متزنة حتى عندما يكون الوزن الكلي داخل الحمل الاسمي. ويجب اتباع إجراء التثبيت والاتزان المعتمد.
حركة العارضة والرام ورأس العدد
تضع العارضة رأس العدد وفقا لارتفاع الشغلة بينما يوفر الرام والسرج حركة القطع حسب تصميم الماكينة. تؤثر الأقفال والشرائح والموجهات والمسامير والتغذيات والهندسة في الصلابة والدقة.
يجب التحكم في امتداد الرام وبروز الأداة لأن زيادة المدى يمكن أن ترفع الانحراف والاهتزاز ومخاطر التصادم.
تثبيت الشغلة والتجهيز
قد تستخدم وسائل التثبيت فكوك الطاولة ومجاري التثبيت والكلابات والمحددات والجيجات وحلقات التحديد والدعامات والترتيبات الخاصة المختارة وفقا لشكل الجزء وقوة القطع وحمل الطاولة وخطة المراجع.
يجب أن يتحكم التجهيز في الموقع الشعاعي والمحوري والرفع والانزلاق والتشوه وعدم الاتزان مع الحفاظ على خلوص الأداة وتدفق الرايش وإتاحة الفحص والفك الآمن.
العدد وبيانات القطع
قد تشمل العدد أدوات الخراطة والتجويف والمجاري والشطف وتسوية الوجوه والتشكيل مع حوامل وواجهات وقمم قطع متوافقة مع رأس العدد ونمط التشغيل.
يجب أن تناسب سرعة القطع والتغذية وعمق القطع وهندسة الأداة ودرجتها والتبريد وتسلسل التمريرات الخامة والصلادة والأسطح المتقطعة وصلابة الماكينة والقدرة المتاحة والسماحية والتشطيب وتوجيهات مورد العدد.
إدارة الرايش وسائل التبريد
يمكن لعمليات الخراطة الكبيرة إنتاج رايش طويل أو ثقيل أو ساخن أو حاد. يجب اختيار الحواجز وموجهات الرايش والخطافات والسيور أو طرق التجميع وفقا للماكينة والعملية.
قد يدعم سائل القطع المناسب التحكم في الحرارة والتزييت وخروج الرايش وعمر الأداة والتشطيب. تحتاج طريقة التوصيل والترشيح والتركيز والصيانة والتعامل الآمن إلى مراجعة العملية والموقع.
الدقة والفحص
قد يشمل القبول الأقطار والتجاويف والأطوال واستواء الوجوه والتوازي والتعامد والتركيز والانحراف والمخروطية وأبعاد المجاري ومواقع الأكتاف وتشطيب السطح وفقا للرسم.
تعتمد الدقة النهائية على هندسة الطاولة وعمود الدوران ومحاذاة العارضة والرام وحالة الموجهات والخلوص والسلوك الحراري والتثبيت وانحراف الأداة وبيانات القطع وخطة المراجع وأجهزة الفحص المعايرة.
كيفية اختيار الماكينة الصحيحة
يجب توفير رسم المكون والخامة والصلادة والأقطار الخارجية والداخلية والارتفاع والوزن ومركز الثقل والخصائص وسماحية التشغيل والدقة والتشطيب والكميات وحجم الدفعة وقيود الرفع والإنتاج المطلوب.
يجب أن يشمل الاختيار قطر الطاولة وحملها وأقصى قطر وارتفاع للخراطة والحيز أسفل العارضة ومشاوير الرام وحركة العارضة وسرعة عمود الدوران وعزمه والقدرة والتغذيات وواجهة الأداة والرأس الجانبي والتبريد وإدارة الرايش وشاشة القياس والمرافق والأساس ووصول الخدمة.
البيانات الفنية المطلوب التحقق منها
يجب أن يؤكد المصدر المعتمد للموديل المحدد الشركة المصنعة والعلامة والموديل والتصميم وقطر الطاولة وحملها وأقصى قطر للخراطة وأقصى ارتفاع للشغلة ونطاق سرعة عمود الدوران والعزم والقدرة ومشوار العارضة ومشاوير الرام والتغذيات ودوران رأس العدد.
يجب أيضا تأكيد معيار اختبار الدقة وشاشة القياس أو التحكم ونوع الموجهات والتزييت والتبريد والكهرباء والأبعاد والوزن والأساس ونقاط الرفع والعدد الموردة والحواجز وأجهزة السلامة والخيارات.
التحميل والرفع والمناولة بالموقع
تحتاج المكونات الثقيلة إلى خطة رفع معتمدة تغطي سعة الونش أو الأوناش ونقاط الرفع المعتمدة والأحزمة وعوارض التوزيع ومركز الثقل ومسار الحركة وحماية الطاولة والتواصل بين الأفراد.
لا يجب تحميل أي شغلة اعتمادا على وزن تقديري فقط. يجب التحقق من وزن الجزء ووزن الجيج وسعة الطاولة والاتزان والحدود الديناميكية قبل الدوران.
متطلبات السلامة
يجب أن يعالج تقييم المخاطر دوران الشغلات الكبيرة وبروز الكلابات والتشابك وقذف الأجزاء وكسر الأداة والرايش الثقيل والساخن وحركة الطاولة والعارضة ومناطق السحق والرفع وسائل التبريد والضوضاء والمخاطر الكهربائية.
يجب أن تتبع الحواجز المحيطية وإيقاف الطوارئ وثبات التثبيت وفحوص الاتزان والسرعة الآمنة والمناطق المقيدة وتعليمات التشغيل والتدريب ومهمات الوقاية الشخصية والعزل وضوابط الصيانة المستندات المعتمدة ومتطلبات الموقع.
التركيب والصيانة ودعم دورة الحياة
يجب أن تشمل خطة الموقع تصميم الأساس وقدرة الأرضية والتثبيت والتسوية ومسار الرفع وتغطية الونش والكهرباء والتأريض والتبريد وإدارة الرايش والإضاءة والتهوية ومنصات المشغل ومساحة الفحص ووصول الصيانة.
يجب أن تغطي الصيانة الوقائية التزييت ومحامل الطاولة ونظام الإدارة الرئيسي والموجهات والمسامير والصواميل والشرائح وأقفال العارضة والرامات والتغذيات والهيدروليك والتبريد والتحكم والحواجز والهندسة والمحاذاة. يحتاج نطاق التوريد والتدريب وقطع الغيار والضمان والخدمة إلى اعتماد.
القيود والعمليات البديلة
لا تناسب المخرطة الرأسية التقليدية تلقائيا كل خامة أو قطر أو ارتفاع أو وزن أو شكل أو دقة أو تشطيب أو دورة تشغيل أو هدف إنتاجي. وقد تحتاج الأجزاء الطويلة الرفيعة أو اللامركزية أو غير المتزنة أو المعقدة إلى حل آخر.
قد تكون المخرطة الأفقية أو ماكينة التجويف الأرضية أو مخرطة رأسية CNC أو مركز خراطة رأسي أو ماكينة خراطة وتفريز أو عملية أخرى أنسب وفقا للمكون ومتطلبات الإنتاج.
المراجعة الفنية والخطوة التالية
أرسل رسم المكون موضحا الخامة والصلادة والأبعاد والوزن ومركز الثقل والخصائص وسماحية التشغيل والدقة والتشطيب والكميات وفكرة التثبيت والرفع والطريقة الحالية والمرافق والإنتاج المطلوب.
تراجع السقاري ماشينري حيز الماكينة وحمل الطاولة والتثبيت والاتزان والعدد وتسلسل القطع والفحص والرفع والمرافق والسلامة والبدائل والبيانات التي ما زالت تحتاج إلى تأكيد من الشركة المصنعة
أسئلة تُطرح علينا
ما المخرطة الرأسية التقليدية؟
هي ماكينة خراطة بتحكم يدوي تحمل الشغلة وتديرها على طاولة أفقية بينما تقترب أدوات القطع من الاتجاهات الرأسية أو الأفقية التي توفرها الماكينة.
ما الأجزاء المناسبة للخراطة الرأسية؟
قد تشمل الأجزاء الحلقات والفلانشات والأقراص والعجلات والأجسام وأجسام الصمامات وخامات التروس وغيرها من المكونات الدورانية العريضة أو الثقيلة داخل حدود الماكينة والتثبيت الموثقة.
ما العمليات التي يمكن تنفيذها؟
قد تشمل العمليات الخراطة الخارجية والداخلية وتسوية الوجوه والتجويف والمخاريط والمجاري والأكتاف والدرجات والتشغيل الخشن أو النهائي عندما يدعمها التجهيز المحدد.
لماذا تستخدم المخرطة الرأسية للأجزاء الثقيلة؟
يمكن للطاولة الأفقية دعم المكونات العريضة والثقيلة أثناء التحميل والدوران ولكن تعتمد الملاءمة على حمل الطاولة والاتزان والقطر والارتفاع وترتيبات الرفع الموثقة.
هل يمكنها تشغيل كل مكون كبير؟
لا لأن الخامة والشكل والوزن والاتزان والدقة والتشطيب ودورة التشغيل والعدد وحيز الماكينة تحتاج إلى مراجعة لكل جزء.
ما البيانات المطلوبة للاختيار؟
يلزم توفير الرسم والخامة والصلادة والأقطار والارتفاع والوزن ومركز الثقل والخصائص والسماحيات والتشطيب والكميات وقيود الرفع والإنتاج المطلوب.
أخبرنا بالقطعة التي تريد إنتاجها
يقرأ كل طلب مهندس. عادة في يوم العمل نفسه.
ذات صلة
- مخارط تقليدية ثقيلة بفرش فجوة مخارط تقليدية ثقيلة لتشغيل المكونات الدورانية الكبيرة والطويلة والثقيلة، مع فرش فجوة يوفر قطر دوران إضافيًا بالقرب من عمود الدوران للقطع القصيرة المناسبة.
- ماكينة تفريز قنطرية توفر ماكينة التفريز القنطرية مساحة عمل مفتوحة لتشغيل الأجزاء الكبيرة أو الثقيلة المناسبة. يعتمد الاختيار على أبعاد ووزن الشغلة والخامة والعمليات والسماحيات وجودة السطح ومتطلبات الإنتاج.
- ماكينة تجويف وتثقيب لورش التشغيل ماكينة لتثقيب الثقوب وتجويفها وتوسيعها وتشطيبها وضبط محاذاتها في الأجزاء المناسبة والإنتاج الفردي والدفعات الصغيرة. يعتمد اختيار الموديل على مقاس الشغلة والخامة وقطر الثقب وعمقه والسماحيات وتشطيب السطح والتثبيت والعدد والطاقة المطلوبة.