

قطع أوتوماتيكي للمواسير المعدنية
مناشير أوتوماتيكية لقطع المواسير
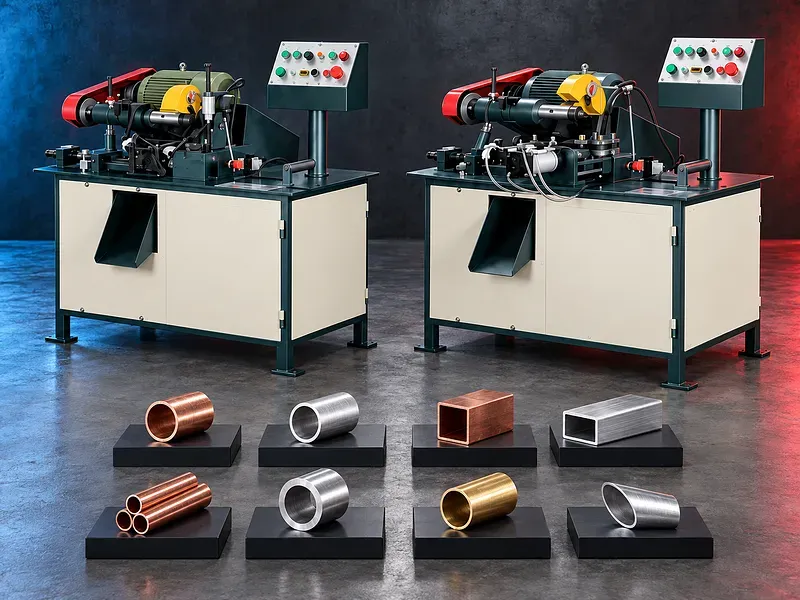
تغذي مناشير قطع المواسير الأوتوماتيكية الخامة وتثبتها وتقطعها إلى أطوال محكومة للإنتاج المتكرر. تعرض الصورة الماكينات كتطبيق للنحاس والألومنيوم ولكن يجب التحقق من توافق الخامة ونطاق القطع وبيانات السلاح والدقة والإنتاج من الكتالوج المعتمد للموديل المحدد.
ينسق منشار قطع المواسير الأوتوماتيكي تغذية الخامة وتحديد الطول والتثبيت وحركة السلاح والقطع وفصل الجزء وخروجه وفقا لتجهيز الماكينة. ويمكن للعملية تقليل القياس اليدوي المتكرر ودعم دفعات متجانسة عندما تتوافق الماسورة والسلاح والعدد والإعدادات وطريقة الفحص بصورة صحيحة. تظهر الصورة المرفوعة ماكينتين باسم JB T32D وJB T50D كما تعرض جدول مواصفات. ولا تعامل هذه القيم كدليل فني معتمد. يحتاج الاختيار إلى داتا شيت حديثة من الشركة المصنعة مع خامة الماسورة وقطاعها وأبعادها الخارجية وسمك الجدار وسماحية الطول وجودة القطع وحجم الدفعة وطول الخام وطريقة التحميل والعملية اللاحقة.
دورة القطع الأوتوماتيكية
تحمل الدورة المعتادة الماسورة أو تقدمها ثم تحركها إلى الطول المبرمج أو المحدد وتثبتها وتحرك سلاح المنشار الدوار خلال القطاع ثم تعيد السلاح وتحرر الجزء وتستعد للتغذية التالية.
يرتبط التسلسل المحدد والحساسات والمحددات وآلية التغذية وترتيب الخروج بالموديل. وتظل الدورة المعتمدة محتاجة إلى إشراف المشغل والفحص.
خامات المواسير المحتملة
تعرض الصورة الماكينات للنحاس والألومنيوم. تحتاج درجات الخامة وحالتها وسمك الجدار والقطاعات المدعومة إلى تحقق لأن مقاومة الخامة وليونتها وتوليد الحرارة وسلوك الرايش وحساسية السطح تؤثر في القطع.
لا يجب افتراض توافق معادن أخرى دون بيانات معتمدة للسعة والسلاح والعملية.
قطاعات المواسير والخامة الابتدائية
قد تشمل الشغلات المواسير الدائرية المدعومة وقطاعات أخرى فقط عندما يصمم لها نظام التثبيت والتغذية والسلاح.
يجب توفير الأبعاد الخارجية وسمك الجدار والاستقامة والبيضاوية وحالة خط اللحام وطلاء السطح وطول الخام وحالة الحزمة وجودة الطرف للاختيار.
تغذية الخامة والتحكم في الطول
قد يستخدم نظام التغذية محددا ميكانيكيا أو ماسكا هوائيا أو هيدروليكيا أو حركة سيرفو أو رولات أو ترتيبا آخر وفقا للموديل. ويجب أن يقدم الماسورة دون انزلاق أو علامات أو فقد المرجع.
لا يثبت مقدار حركة التغذية المبرمج أو دقة عرض الشاشة وحدهما دقة الطول النهائي. يؤثر الخلوص والتثبيت وعرض القطع وحركة الماسورة ودرجة الحرارة وطريقة القياس في النتيجة.
التثبيت والدعم
يجب تثبيت الماسورة بالقرب الكافي من موضع القطع لمقاومة قوة السلاح دون سحق الجدار الرقيق أو إتلاف الأسطح الحساسة. يجب أن تتوافق الفكوك والجلب والمرشدات أو الدعامات مع القطاع.
قد تحتاج الخامة الطويلة إلى حوامل دخول أو مرشدات استقامة أو تحميل حزم أو دعم آخر. وقد تحتاج القطع الخارجة إلى خروج محكوم لمنع الانبعاج أو الاختلاط أو تعرض المشغل.
اختيار سلاح المنشار
يجب أن يتوافق قطر السلاح وفتحة التركيب والسمك وعدد الأسنان وهندستها وخامتها وطلاؤها وسرعتها المسموح بها مع الماكينة وخامة الماسورة وقطرها وسمك جدارها وجودة القطع ودورة الإنتاج.
تحتاج معلومات السلاح الظاهرة بالصورة إلى تحقق من الدليل المعتمد. ويمكن للاختيار الخاطئ أن يسبب زوائد أو اهتزازا أو حرارة أو تشوها أو تلف الأسنان أو ارتدادا أو تشغيلا غير آمن.
سرعة القطع والتغذية
يجب أن تناسب سرعة السلاح ومعدل التغذية الخامة والقطاع وسمك الجدار وتعشيق الأسنان والتبريد أو التزييت والتشطيب المطلوب. تحتاج الجدران الرقيقة ومساحات التلامس الصغيرة إلى تعشيق محكوم للأسنان.
يمكن أن تشوه التغذية الزائدة الماسورة أو تحمل السلاح فوق طاقته أو تزيد الزوائد بينما قد تسبب التغذية المنخفضة احتكاكا وحرارة وتقصر عمر السلاح.
التزييت والتحكم في الرايش
قد يقلل التزييت المناسب أو الكمية المحدودة الاحتكاك والحرارة والالتصاق وتآكل السلاح عندما يسمح التطبيق بذلك. تعتمد ملاءمة القطع الجاف على بيانات السلاح والماكينة الموثقة.
يجب التحكم في الرايش حول السلاح والحاجز والكلابات ومرشدات التغذية ومجرى التجميع والمكونات الكهربائية. ويجب فصل رايش النحاس والألومنيوم عندما تتطلب إعادة تدوير الخامة ذلك.
طول القطع وجودة الطرف
قد يشمل القبول طول القطع والتعامد وارتفاع الزوائد والتفاف الحافة وعلامات السطح والتشوه والبيضاوية وعدم وجود شروخ أو درجات ناتجة عن السلاح وفقا للرسم.
قد تحتاج بعض العمليات اللاحقة إلى إزالة الزوائد أو الشطف أو الغسيل أو تسوية الطرف. ويجب تقييم المنشار كخطوة داخل مسار الإنتاج الكامل.
الإنتاج الآلي والعدادات
قد يضبط المشغل الطول والكمية وسرعة التغذية وسرعة القطع أو عداد الدورات ويراقب الإنذارات أو إجمالي الإنتاج وفقا لنظام التحكم الموثق.
يجب حماية الإعدادات المحفوظة وربطها بتجهيز جزء معتمد. ولا يلغي العد الآلي اعتماد أول قطعة والقياس الدوري وفحوص حالة العدد.
مناولة الشغلة وتجميع القطع
يجب أن يوفر التخطيط تحميل الخامات بأمان وخروج القطع النهائية وبقايا الأطراف والرايش بصورة محكومة. وقد تلزم مجار أو صناديق أو سيور أو صواني وفقا للطول وحساسية السطح.
يمكن للقطع القصيرة أن ترتد أو تنحشر بينما قد تتأرجح المواسير الطويلة أو تصنع عزما. ويجب إدراج ترتيبات المناولة ضمن تقييم المخاطر.
فحص الجودة
يجب أن تحدد خطة الجودة تعريف الخامة والمرجع الأولي وسماحية طول القطع والتعامد ومعيار الزوائد وحالة السطح وتكرار العينات واعتماد أول قطعة والأجهزة المعايرة والتحكم في الأجزاء غير المطابقة.
يجب أن يسمح القياس للجزء بأن يبرد أو يستقر عندما تؤثر الحرارة في السماحية. ويجب أن تناسب طريقة القياس وضغط التلامس خامات المواسير اللينة.
كيفية اختيار الماكينة الصحيحة
يجب توفير درجة خامة الماسورة وحالتها والقطاع والأبعاد الخارجية وسمك الجدار وطول الخام وأطوال القطع المطلوبة والسماحيات وجودة الطرف والكميات وحجم الدفعة وطريقة التحميل والمرافق المتاحة والإنتاج المطلوب.
يجب أن يشمل الاختيار نطاق الخامات المدعومة وأقل وأكبر قطاع ونظام السلاح وقدرة عمود الدوران وسرعته وآلية التغذية والتحكم في الطول والتثبيت ومعدل الدورة والتزييت وتجميع الرايش والتحميل والخروج ووظائف التحكم والمساحة ووصول الخدمة.
البيانات الفنية المطلوب التحقق منها
يجب أن يؤكد المصدر المعتمد للموديل المحدد الشركة المصنعة والعلامة والموديل والخامات المدعومة ونطاق القطاعات وأقل وأكبر أبعاد للقطع وظروف سمك الجدار وقطر السلاح وفتحة تركيبه وسمكه ومواصفة الأسنان وسرعة عمود الدوران وقدرة المحرك ونطاق التغذية ونطاق أطوال القطع وأساس اختبار الدقة.
يجب أيضا تأكيد طريقة التثبيت وآلية التغذية ووظائف التحكم والتبريد أو التزييت والكهرباء واحتياجات الهواء والأبعاد والوزن ودعم التحميل والخروج والملحقات والحواجز وأجهزة السلامة وأزمنة الدورة والخيارات الموردة.
الإنتاجية وتدفق الإنتاج
يعتمد الإنتاج الفعلي على تحميل الخام وطول التغذية ودورة القطع وحالة السلاح وتنظيف الرايش وخروج الجزء والفحص وإزالة الزوائد وتغيير العدد وتغيير الخامة والتوقف وليس على عدد القطعات في الدقيقة وحده.
يجب أن تستخدم الدراسة الواقعية درجة الخامة والأبعاد وطول القطع وحجم الدفعة والسماحية والمناولة اللاحقة الفعلية.
متطلبات السلامة
يجب أن يعالج تقييم المخاطر دوران سلاح المنشار ومنطقة القطع والتغذية الآلية وحركة الكلابات وقذف القطع والرايش الحاد وحركة الخامة الطويلة ونقاط القرص والضوضاء ومواد التزييت والمخاطر الكهربائية.
يجب أن تتبع حواجز السلاح والأقفال وإيقاف الطوارئ وثبات التثبيت ودعامات الخام ومناطق التحميل الآمنة والعزل وتعليمات التشغيل والتدريب ومهمات الوقاية الشخصية وضوابط الصيانة المستندات المعتمدة ومتطلبات الموقع.
التركيب والصيانة ودعم دورة الحياة
يجب أن تشمل خطة الموقع قدرة الأرضية والتسوية والتثبيت أو الأرجل المستقرة والكهرباء والتأريض والهواء المضغوط عند الحاجة والتزييت والتهوية والإضاءة ودعم الخام وتجميع القطع وصناديق الرايش وتخزين الأسلحة ووصول المشغل وخلوص الصيانة.
يجب أن تغطي الصيانة الوقائية محامل عمود الدوران والسيور أو أنظمة الإدارة وفلانشة السلاح والحواجز وآلية التغذية والكلابات والمرشدات والحساسات والتزييت والتحكم والكهرباء والمسامير والمحاذاة. يحتاج نطاق التوريد والتدريب والأسلحة وقطع الغيار والضمان والخدمة إلى اعتماد.
القيود والعمليات البديلة
لا يناسب منشار قطع المواسير الأوتوماتيكي تلقائيا كل خامة أو قطاع أو قطر أو سمك جدار أو طول أو سماحية أو تشطيب أو حجم دفعة أو هدف إنتاجي.
قد يكون المنشار الدائري البارد أو المنشار الشريطي أو المنشار الكاشط أو ليزر المواسير أو مركز النشر أو عملية فصل على المخرطة أو طريقة أخرى أنسب للقطاعات الأكبر أو الخامات الأصلد أو القطاعات المعقدة أو القطع المائل أو التحكم الأدق في الزوائد أو الإنتاج المرن.
المراجعة الفنية والخطوة التالية
أرسل رسومات وعينات المواسير موضحا درجة الخامة والقطاع والأبعاد الخارجية وسمك الجدار وطول الخام وأطوال القطع والسماحيات وجودة الطرف والكميات وطريقة المناولة والمرافق والإنتاج المطلوب.
تراجع السقاري ماشينري ملاءمة العملية ونطاق الموديل ونظام السلاح والتغذية والتثبيت وجودة القطع والفحص والمناولة والسلامة والبدائل والبيانات التي ما زالت تحتاج إلى تأكيد من الشركة المصنعة.
أسئلة تُطرح علينا
ما منشار قطع المواسير الأوتوماتيكي؟
هو ماكينة نشر تنسق تغذية الماسورة وتحديد الطول والتثبيت والقطع والرجوع وتحرير الجزء للإنتاج المتكرر المدعوم.
هل يمكنه قطع مواسير النحاس والألومنيوم؟
تعرض الصورة تطبيقات النحاس والألومنيوم ولكن تحتاج الدرجات والقطاعات والأقطار وسمك الجدار والأسلحة المحددة إلى تحقق معتمد للموديل.
ما الموديلات الظاهرة في الصورة؟
تظهر الصورة المرفوعة الماكينتين باسم JB T32D وJB T50D وتظل مواصفاتهما الفنية محتاجة إلى تحقق من المستندات الرسمية الحالية.
هل يساوي الطول المبرمج دقة القطعة النهائية؟
لا لأن التثبيت وحركة التغذية وعرض السلاح والخلوص والحرارة وحالة الماسورة وطريقة القياس تؤثر أيضا في الطول النهائي.
كيف يتم اختيار سلاح المنشار؟
يجب اختيار القطر وفتحة التركيب والسمك والأسنان وهندستها والخامة والطلاء والسرعة من توجيهات معتمدة للماكينة والسلاح وفقا لخامة الماسورة وأبعادها ودورة التشغيل.
ما البيانات المطلوبة للاختيار؟
يلزم توفير درجة خامة الماسورة وقطاعها وأبعادها الخارجية وسمك الجدار وطول الخام وأطوال القطع والسماحيات وجودة الطرف والكميات وطريقة المناولة والمرافق والإنتاج المطلوب.
أخبرنا بالقطعة التي تريد إنتاجها
يقرأ كل طلب مهندس. عادة في يوم العمل نفسه.
ذات صلة
- مخارط تقليدية ثقيلة بفرش فجوة مخارط تقليدية ثقيلة لتشغيل المكونات الدورانية الكبيرة والطويلة والثقيلة، مع فرش فجوة يوفر قطر دوران إضافيًا بالقرب من عمود الدوران للقطع القصيرة المناسبة.
- ماكينة تفريز قنطرية توفر ماكينة التفريز القنطرية مساحة عمل مفتوحة لتشغيل الأجزاء الكبيرة أو الثقيلة المناسبة. يعتمد الاختيار على أبعاد ووزن الشغلة والخامة والعمليات والسماحيات وجودة السطح ومتطلبات الإنتاج.
- ماكينة تجويف وتثقيب لورش التشغيل ماكينة لتثقيب الثقوب وتجويفها وتوسيعها وتشطيبها وضبط محاذاتها في الأجزاء المناسبة والإنتاج الفردي والدفعات الصغيرة. يعتمد اختيار الموديل على مقاس الشغلة والخامة وقطر الثقب وعمقه والسماحيات وتشطيب السطح والتثبيت والعدد والطاقة المطلوبة.