

تشكيل دكت التهوية أوتوماتيكيا
خط إنتاج دكت أوتوماتيكي على شكل U
يحول خط إنتاج الدكت الأوتوماتيكي على شكل U لفائف الصاج المعتمدة إلى أجزاء دكت مجهزة من خلال تسلسل منسق قد يشمل فك اللفائف والتسوية والتقوية والتخريم والقص والقفل وتشكيل الفلانش والثني. يعتمد التجهيز الصحيح على نوع الدكت والخامة والسمك والأبعاد ونظام الفلانش والإنتاج المطلوب ومخطط المصنع.
يدخل المشغل أبعاد الدكت وبيانات الإنتاج المعتمدة في نظام التحكم. ينسق الخط بعد ذلك تغذية الخامة ومحطات التشكيل المتاحة لإنتاج بلانكات أو أجزاء مثنية قابلة للتكرار مع تقليل النقل اليدوي بين ماكينات منفصلة. قد يجهز الخط أعمال دكت بفلانش TDF أو فلانش زاوية حديد أو فلانش على شكل C وفقا لحزمة المعدات التي يتم التحقق منها. يجب تأكيد مسار الفلانش وطريقة القفل وتفاصيل الأركان وعملية التجميع التالية قبل الاختيار. لا تعد ادعاءات المورد عن الإنتاج اليومي وزمن الدورة وهالك الخامة ووزن اللفائف ومنشأ المكونات وعمرها مواصفات معتمدة. تحتاج هذه البيانات إلى تأكيد من الداتا شيت الخاصة بالخط وظروف التشغيل واختبار القبول.
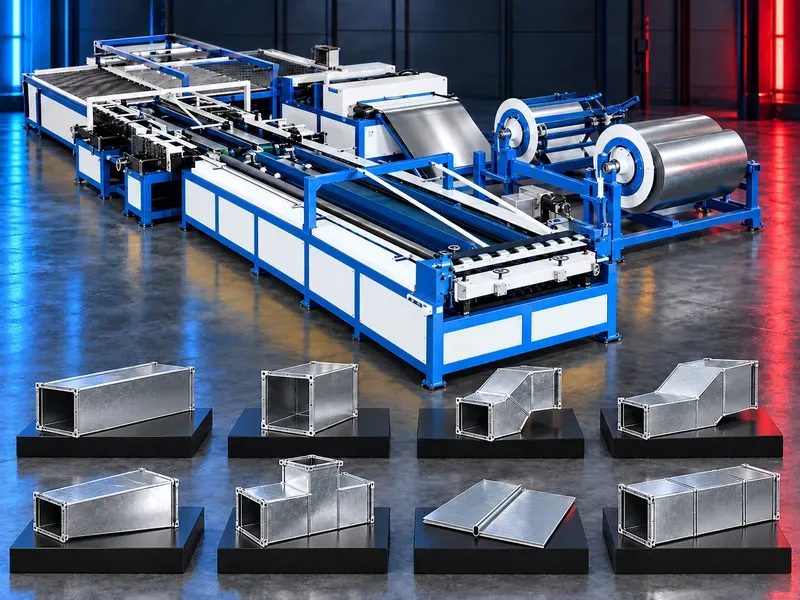
وظيفة خط الإنتاج
ينظم الخط عدة مراحل لتجهيز وتشكيل الصاج داخل مسار واحد متحكم فيه لإنتاج دكت التهوية المستطيل. تشغل المحطات المتاحة خامة اللفائف وفقا لبيانات أمر التشغيل وتجهيز الخط المعتمد.
تعتمد نتيجة الإنتاج على جودة اللفائف ودقة بيانات الأبعاد وحالة العدد وإعدادات التحكم وتتبع الخامة وصحة التجميع التالي.
تسلسل الإنتاج
قد يبدأ مسار التشغيل المتحقق منه بتحميل اللفائف وفكها ثم التغذية والتسوية والتقوية والتخريم أو تفريغ الأركان والقص وتجهيز الفلانش والقفل والثني.
يتغير التسلسل الفعلي حسب مواصفة تصنيع الدكت ونوع الفلانش وشكل الجزء والخيارات الموجودة في الخط المورد.
تحميل اللفائف وفكها
تحمل حوامل اللفائف خامة الصاج المختارة وتغذيها إلى الخط. يجب أن يتوافق وزن اللفة وعرضها وقطرها الداخلي والخارجي وطريقة تثبيتها مع معدات التحميل المعتمدة.
تحتاج مناولة اللفائف بأمان إلى مسار رفع وإجراء تحميل وحواجز وتحكم يمنع الدوران غير المتحكم فيه أو انفلات الصاج.
التغذية والتسوية والتموضع
يقدم نظام التغذية الصاج إلى المواضع المبرمجة بينما تساعد التسوية على التحكم في تقوس اللفة قبل المراحل التالية. قد يتضمن التصميم المعتمد مناولة بالسيرفو أو بالنظام الهوائي.
تحقق من طريقة التموضع ودقة التغذية ومنطق التصحيح ودعم الصاج والاستجابة للانزلاق أو التشوه أو توقف الدورة.
التقوية وعمل العروق
تضيف وحدة التقوية عروقا مشكلة قد تحسن صلابة اللوح وتقلل الاهتزاز عندما يطلبها تصميم الدكت. يجب أن يتوافق شكل الرولات وعمق العرق والمسافة والاتجاه مع سمك الصاج وأبعاد الدكت النهائية.
تحقق مما إذا كانت التقوية قياسية أو اختيارية أو قابلة للتجاوز وأكد تأثيرها في الإحكام والثني والتجميع.
التخريم وتفريغ الأركان والقص
يجهز التخريم وتفريغ الأركان تفاصيل الوصلات بينما يفصل القص البلانك المبرمج. تؤثر خلوصات العدد وحالة السكاكين ودقة التموضع في جودة الحافة وثبات الأبعاد.
أكد جميع الثقوب والتفريغات وفتحات الإراحة وأشكال الأركان وأطوال القطع ومناولة الخردة مقارنة برسم الدكت المعتمد.
القفل وتجهيز الوصلة الطولية
قد تشكل محطة قفل ثابتة أو مدمجة تفاصيل الوصلة الطولية دون نقل البلانك مرارا بين ماكينات مستقلة. يجب أن يتوافق شكل القفل الفعلي مع متطلبات التجميع والتسريب.
تحقق من نوع القفل ونطاق السمك والتزييت ورولات التشكيل والضبط والتوافق مع معدات الغلق المخططة.
خيارات تشكيل الفلانش
قد يوجه الخط البلانكات إلى محطات مجهزة لفلانش TDF أو فلانش زاوية حديد أو فلانش على شكل C عندما تكون هذه الوحدات ضمن التجهيز. لكل نظام متطلبات مختلفة للتشكيل والتجميع والإحكام والتدعيم.
اختر مسار الفلانش من مواصفات المشروع ومقاس الدكت وفئة الضغط وطريقة الربط وممارسة التركيب المعتمدة.
الثني والأجزاء على شكل U
تشكل محطة الثني البلانكات المجهزة إلى جزء على شكل U أو شكل مرتبط حسب الدورة التي يتم التحقق منها. تساعد المحددات والدعم المتحكم فيهما على الحفاظ على الأبعاد وثبات الثنيات.
تحقق من عدد الثنيات وأقصى طول للثني والتحكم في الزاوية وأقل فلانش وكيفية انتقال الجزء المثني إلى الغلق والتجميع.
نظام التحكم وذاكرة الإنتاج
قد يخزن نظام التحكم الأبعاد وكميات أوامر التشغيل وسجلات الإنتاج وينسق المحطات المتاحة. تقلل الوصفات الواضحة وصلاحيات الدخول المتحكم فيها أخطاء الضبط بين الأوامر.
تحقق من حقول البيانات وتتبع الأوامر وسعة الذاكرة والتقارير والنسخ الاحتياطي وصلاحيات المستخدم ودعم اللغة والتشخيص وخيارات التكامل قبل الشراء.
الخامات وتصميم الدكت
قدم نوع الصاج وطلاءه وسمكه وعرضه وحالة سطحه وبيانات اللفائف المعتمدة. يحتاج الصاج المجلفن والاستانلس أو غيرهما إلى تأكيد مستقل للعدد والتزييت والسرعة والتحكم في التآكل.
لا يتم اختيار الخط باسم الخامة وحده لأن مواصفة الدكت والسمك ونظام الفلانش والتدعيم والأبعاد النهائية تغير متطلبات التشغيل.
الإنتاجية واستخدام الخامة
يجب قياس الإنتاج المفيد كمساحة دكت أو عدد أجزاء مقبولة في الوردية تحت أبعاد وسمك ومسار فلانش وعمالة وتغييرات وقدرة مراحل تالية محددة.
تحتاج ادعاءات الإنتاج اليومي وزمن الدورة وهالك القص إلى اختبار قبول مشاهد باستخدام أوامر ممثلة وطريقة قياس موثقة.
مراقبة الجودة
يجب أن يغطي القبول طول البلانك وعرضه والأقطار وموضع التفريغات وهندسة الفلانش وشكل العروق وأبعاد الثني وملاءمة القفل وحالة الحافة وسلامة السطح والاستعداد للإحكام والتجميع.
افحص أول قطعة بعد تغيير اللفة أو ضبط العدة أو مراجعة الوصفة أو الصيانة واحتفظ بسجلات إنتاج قابلة للتتبع.
السلامة وحماية المشغل
يحتوي الخط على لفائف دوارة ورولات مدفوعة وبنشات وسكاكين قص وثنايات وآليات نقل وحواف صاج حادة. يجب أن تتبع الحواجز والإنترلوك وإيقاف الطوارئ ووظائف التحكم الآمن والدخول المتحكم فيه تقييم المخاطر المعتمد.
تغطي إجراءات السلامة تحميل اللفائف والضبط والدورات التجريبية والإنتاج والتفريغ وإزالة الخردة ومعالجة الانحشار والتنظيف والصيانة.
التركيب ومخطط المصنع
يجب أن يؤكد تخطيط الموقع حمل الأرضية وطول الخط ومساحات العمل والكهرباء والهواء المضغوط والمتطلبات الهيدروليكية والإضاءة والتهوية والوصول للصيانة.
يجب أن يوفر المخطط مسارات آمنة لللفائف والبلانكات والأجزاء المثنية والخردة والعدد والدكت النهائي دون عبور مناطق التشغيل المحمية.
التدريب والصيانة ودعم دورة الحياة
يغطي التدريب إدخال أوامر التشغيل وتحميل اللفائف والوصفات وضبط المحطات وفحوص الجودة واستعادة الأعطال والتشغيل الآمن والعناية اليومية.
تشمل الصيانة الوقائية الرولات والبلي والأدلة والسكاكين والبنشات والمحركات والحساسات والأسطوانات والتزييت والتحكم الكهربائي والحواجز وأجهزة السلامة. جهز قطع الغيار والسكاكين والبنشات والرولات والمستهلكات المعتمدة.
كيفية اختيار الخط الصحيح
ابدأ بمواصفات الدكت وأنظمة الفلانش وخامات الصاج ونطاق السمك وبيانات اللفائف وأقل وأكبر مقاسات للدكت وتنوع الأجزاء وهدف الوردية ومعايير الجودة وطريقة التجميع التالية.
أكد بعد ذلك المحطات المطلوبة ومستوى الأتمتة وترتيب المناولة والمرافق ومخطط المصنع والعمالة ونطاق الخدمة وأوامر اختبار القبول.
المعلومات الفنية المطلوب التحقق منها
تحقق من أنواع الخامات ونطاق السمك وعرض اللفة ووزنها وأقطارها ونطاق مقاسات الدكت وخيارات الفلانش ومحطات التشكيل ودقة التغذية والقص وسعة الثني والسرعة والإنتاج والتغيير والهالك والمرافق والقدرة المركبة وضغط الهواء والبيانات الهيدروليكية والأبعاد وحمل الأرضية والوزن الكلي.
أكد وحدة التحكم ومكونات الحركة والمعدات الكهربائية وحوامل اللفائف وعدد الصواني والناقلات ومحطات القفل ووحدات الفلانش ومحطة الثني والتركيب والتشغيل التجريبي والتدريب والضمان ونطاق الخدمة وقطع الغيار واختبارات القبول من الوثائق المعتمدة.
حالة النشر
تشرح هذه الصفحة فئة خط الإنتاج ومسار التشغيل ومنطق الاختيار. تحتاج القدرات والإنتاج وزمن الدورة والهالك والخامات والوظائف ومصادر المكونات والمواصفات القياسية والالتزامات التجارية إلى داتا شيت معتمدة ومراجعة فنية قبل النشر.
أسئلة تُطرح علينا
ما خط إنتاج الدكت الأوتوماتيكي على شكل U؟
هو خط متكامل لتشكيل الصاج يجهز بلانكات أو أجزاء مثنية لدكت التهوية المستطيل من لفائف معتمدة من خلال محطات أوتوماتيكية منسقة.
ما العمليات التي يمكن دمجها؟
قد يشمل التجهيز المتحقق منه فك اللفائف والتغذية والتسوية والتقوية والتخريم وتفريغ الأركان والقص والقفل وتشكيل الفلانش والثني.
ما أنظمة الفلانش التي يمكن للخط دعمها؟
قد تشمل المسارات تجهيز فلانش TDF أو فلانش زاوية حديد أو فلانش على شكل C عندما تكون الوحدات والعدد وتسلسل التحكم المطلوبة موجودة ومعتمدة.
كيف يتم تقييم الطاقة الإنتاجية؟
يجب قياس الطاقة باستخدام مقاسات دكت وسمك صاج ومسارات فلانش وعمالة وتغييرات وظروف تجميع تالية ممثلة أثناء اختبار قبول متفق عليه.
كيف يتم التحقق من هالك الخامة؟
يجب قياس الهالك مع منطق ترتيب معتمد وسماحيات القص وتغيير اللفائف وأوامر تشغيل ممثلة وليس بالاعتماد على ادعاء عام من المورد.
ما البيانات المطلوبة للاختيار؟
قدم مواصفات الدكت وأنظمة الفلانش وخامات الصاج ونطاق السمك وبيانات اللفائف وأبعاد الدكت وتنوع المنتجات وهدف الوردية ومتطلبات الجودة والمرافق ومخطط المصنع.
أخبرنا بالقطعة التي تريد إنتاجها
يقرأ كل طلب مهندس. عادة في يوم العمل نفسه.
ذات صلة
- ماكينة تصنيع الدكت الحلزوني ماكينة لتصنيع مجاري الهواء الدائرية الحلزونية من شرائط معدنية متوافقة. يعتمد الاختيار على قطر الدكت والخامة وسمك وعرض الشريط ونوع القفلة وطول القطع والطاقة الإنتاجية المطلوبة.
- خط إنتاج دكت أوتوماتيكي للدكت المستطيل يحول خط إنتاج الدكت الأوتوماتيكي لفائف الصاج المعتمدة إلى بلانكات وأجزاء مثنية للدكت المستطيل من خلال مسار إنتاج خطي منسق. وقد يدمج فك اللفائف والتسوية والتقوية والتخريم والقص والنقل والقفل وتشكيل الفلانش والثني وفقا للتجهيز الذي يتم التحقق منه.
- خط إنتاج أوتوماتيكي لتقطيع وتجهيز وثني الدكت يحول خط تقطيع وثني الدكت الأوتوماتيكي لفائف الصاج المعتمدة إلى بلانكات وأجزاء مثنية للدكت المستطيل. وقد يجمع التجهيز الذي يتم التحقق منه بين فك اللفائف والتسوية والتقوية وتفريغ الأركان والقص والثني الهيدروليكي تحت تحكم CNC.