

إنتاج أركان الدكت المستطيل
ماكينة تخريم أركان الدكت لتصنيع مجاري الهواء
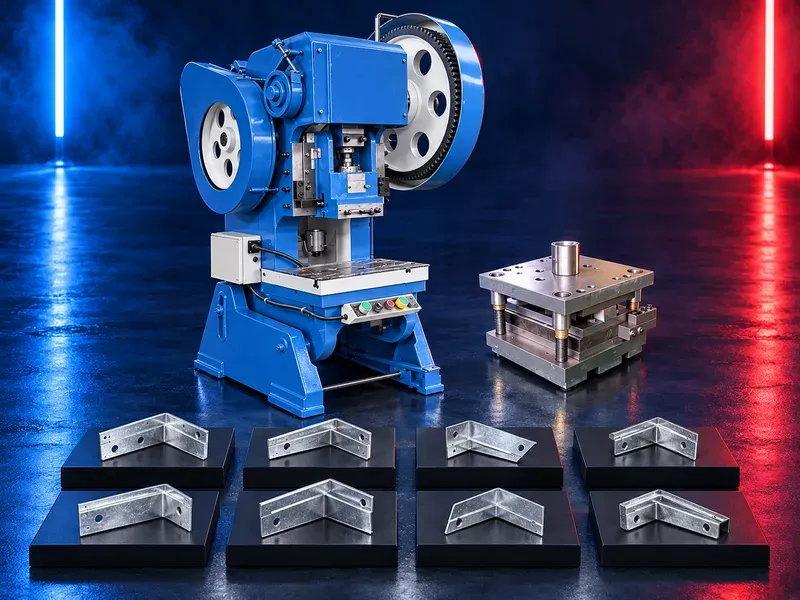
تستخدم ماكينة تخريم أركان الدكت مكبسا وقالبا متوافقين لإنتاج قطع الأركان أو تفاصيل الأركان اللازمة للدكت المستطيل. يعتمد الاختيار الصحيح على رسم الركن وسمك الخامة وتصميم القالب وقدرة المكبس وحجم الإنتاج وطريقة التجميع اللاحقة.
تحول الماكينة الصاج أو الشرائح المجهزة إلى قطع أركان دكت قابلة للتكرار من خلال دورة كبس متحكم فيها. قد تشمل العملية التخريم أو القص أو التفريغ أو التشكيل الخفيف وفقا للقالب المعتمد. يمكن أن تسهل مساحة العمل الواسعة وسهولة الوصول إلى القالب مناولة الخامة وتغيير العدة عندما يناسب تصميم المكبس منتج الركن المطلوب. يظل القالب العنصر الأساسي الذي يحدد الشكل والخلوص وجودة القطعة النهائية. تحتاج ادعاءات معدل الإنتاج وقوة المكبس ونطاق السمك وتشغيل قطاعات الزوايا والثني أو السحب إلى تأكيد من الداتا شيت الفعلية والقوالب المعتمدة وتجارب العينات.
وظيفة الماكينة
تطبق الماكينة شوطا متحكما فيه عبر قالب مخصص لإنتاج قطعة ركن للدكت أو تفصيلة ركن محددة. تستخدم القطعة النهائية بعد ذلك في تجميع فلانش الدكت المستطيل.
تعتمد ملاءمة الماكينة على الرسم الفعلي للقطعة وليس على الوصف العام للمكبس.
قطعة الركن والرسم الفني
قدم رسم الركن المعتمد شاملا الأبعاد ونمط الثقوب والثنيات وأنصاف الأقطار واتجاه الخامة والسماحيات المقبولة. قد تحتاج أنظمة الفلانش وطرق التجميع المختلفة إلى أشكال أركان مختلفة.
أكد طريقة تعشيق الركن مع الفلانش وما إذا كان الدكت المكتمل يحتاج مثبتات أو مادة إحكام أو عملية غلق إضافية.
العلاقة بين المكبس والقالب
يوفر المكبس الحركة والقوة بينما يتحكم القالب في خلوص القطع والموقع والشكل. لا يمكن اعتماد ماكينة لمنتج ركن قبل مراجعة القالب المطلوب وقدرة المكبس معا.
تحقق من أبعاد القالب وارتفاع الغلق ونمط التثبيت واتجاه التغذية وطريقة إخراج القطعة ووزن العدة وإجراء المناولة الآمنة.
دورة التشغيل
يضع المشغل أو نظام التغذية الخامة على مرجع معتمد قبل أن يكمل المكبس الدورة. يجب خروج القطعة والخردة من القالب دون انحشار أو تعريض المشغل لمنطقة العمل.
أكد مراحل التحميل والتموضع والشوط والرجوع والإخراج والتجميع والفحص لطريقة الإنتاج المطلوبة.
الخامات ونطاق السمك
قدم نوع الخامة والطلاء والسمك والصلادة وتشطيب السطح مع رسم القطعة. يحتاج الصاج المجلفن والاستانلس والألومنيوم وغيرها إلى تأكيد منفصل للقوة والخلوص والتآكل والعينة.
لا تعمم نطاق سمك من خامة أو قالب على خامة أو قالب آخر.
قدرة المكبس ومساحة العمل
تعتمد القدرة المطلوبة على محيط القطع ومقاومة قص الخامة وأعمال التشكيل وعدد التفاصيل المنفذة في الوقت نفسه وتصميم القالب. يلزم أيضا توفر مساحة عمل وفتحة وشوط ومقاس طاولة مناسب.
أكد الحساب وهامش التشغيل المناسب من خلال بيانات هندسية معتمدة قبل استخدام الإنتاج.
الوصول إلى القالب وتغييره
يمكن أن تدعم سهولة الوصول إلى العدة والطاولة المتحركة أو القابلة للإزالة ضبط القالب وتنظيفه وتغييره عند وجودها في التجهيز المتحقق منه. قد تحتاج القوالب الثقيلة إلى وسيلة رفع أو عربة نقل أو إجراء مناولة ثابت.
سجل طريقة المحاذاة والمثبتات وقيم الضبط واعتماد العينة التجريبية ومتطلبات تخزين العدة لكل قالب.
مراقبة الجودة
افحص الأبعاد وموقع الثقوب وحالة الحواف وارتفاع الرايش والاستواء وزوايا التشكيل والشروخ وتلف الطلاء والتوافق مع فلانش الدكت المقابل. يجب أن يتبع القبول الرسم المعتمد واختبار التجميع.
افحص أول قطعة بعد التجهيز أو تغيير الخامة أو صيانة القالب أو الضبط أو التوقف الطويل واستمر بمعدل عينات معتمد.
التكامل في إنتاج الدكت
يجب تنسيق إنتاج الأركان مع قص الصاج والتقوية وتفريغ الأركان وتشكيل الفلانش والثني وتشكيل القفل وغلق الدرزة وتركيب الأركان والإحكام والفحص النهائي.
طابق كميات الأركان وتعبئتها مع أوامر الدكت حتى تستلم محطة التجميع القطعة الصحيحة دون خلط المقاسات أو أنظمة الفلانش.
الإنتاجية واستخدام الخامة
يعتمد الإنتاج المقبول على توزيع القطع وطريقة التغذية ودورة الشوط وعمل المشغل وحالة القالب وإزالة الخردة والفحص وقدرة العمليات المحيطة.
قس عدد الأركان المقبولة في الوردية والعائد الفعلي للخامة خلال تجارب إنتاج ممثلة بدلا من الاعتماد على ادعاءات سرعة عامة.
العمليات الإضافية
قد تتمكن بعض تركيبات المكبس والقالب من تخريم أو قص أو تفريغ أو ثني أو تشكيل خفيف لمكونات صاج أخرى. يحتاج تشغيل قطاعات الزوايا أو تنفيذ أعمال مكبس أوسع إلى عدة مخصصة ومراجعة القدرة والحواجز واعتماد مكتوب.
عامل كل تطبيق إضافي كحالة هندسية منفصلة لها خامتها ورسمها وقالبها وتجربة قبولها.
مخاطر التشغيل الشائعة
قد يسبب الخلوص الخاطئ أو تآكل حواف القطع أو سوء المحاذاة أو عدم ثبات التغذية أو تراكم الخردة أو نقص القدرة رايشا زائدا أو تشوها أو شروخا أو قطعا غير مكتمل أو تآكلا سريعا أو انحشارا.
أوقف الإنتاج عندما تخرج القطع عن الرسم أو يظهر سلوك غير طبيعي في القالب أو المكبس أو الحواجز أو نظام الإخراج.
السلامة وحماية المشغل
تشمل منطقة العمل أجزاء مكبس متحركة ونقاط انحشار وسحق وخامة وحواف نهائية حادة وخردة متطايرة وطاقة ميكانيكية أو هوائية مخزنة. يجب أن تتبع الحواجز والإنترلوك وإيقاف الطوارئ واعتمادية التحكم والوصول الآمن تقييم المخاطر المعتمد.
يجب أن تغطي الإجراءات التحميل وضبط القالب والشوط التجريبي ومعالجة الانحشار وإزالة الخردة ومناولة العدة والعزل والصيانة. لا يسمح بدخول اليد إلى منطقة الخطر أثناء تمكين الدورة.
التركيب وتجهيز الموقع
أكد قدرة الأرضية والاستواء والتثبيت وخدمات الكهرباء أو الهواء ومساحات العمل والإضاءة والتحكم في الضوضاء وتجميع الخردة وتدفق الخامات ووصول الرفع ومساحة الصيانة.
يجب أن يفصل المخطط بين المشغلين والخامة والأركان النهائية والخردة وحركة العدد مع الحفاظ على مسار طوارئ واضح.
التدريب والصيانة ودعم دورة الحياة
يغطي التدريب تعريف الرسومات وتجهيز الخامة وتركيب القالب والمراجع والتحكم والدورات الآمنة واعتماد أول قطعة والتعرف على العيوب والعزل والتنظيف والفحص اليومي.
تشمل الصيانة الوقائية الأدلة والمحامل والقابض والفرامل عند وجودهما والتحكم والحساسات والحواجز والتزييت والمثبتات ومحاذاة الطاولة والقوالب وحواف القطع واليايات ووسائل الفصل والإخراج. جهز قطع الغيار والتآكل المعتمدة.
كيفية اختيار الماكينة الصحيحة
ابدأ برسومات الأركان ونظام الفلانش والخامات ونطاق السمك والكميات في الوردية وشكل التغذية والمرافق المتاحة ومخطط الموقع ومعدل تغيير القالب المطلوب.
يجب أن يؤكد الاختيار حساب القوة ومساحة العمل والشوط والفتحة والطاولة وتثبيت القالب والحواجز والتحكم والتغذية وإزالة الخردة ودعم الخدمة واعتماد العينة.
المعلومات الفنية المطلوب التحقق منها
تحقق من نوع المكبس والقوة الاسمية ومنحنى القوة وطول الشوط ومعدل الأشواط ومساحة العمل والفتحة وأبعاد الطاولة وسعة القالب ومتطلبات المحرك أو الهواء والتحكم وخيارات التغذية والدقة والضوضاء والأبعاد والوزن الكلي.
أكد رسومات الأركان والقوالب المتوافقة ونطاقات الخامات وأساس الإنتاج والحواجز والمواصفات والتركيب والتشغيل التجريبي والتدريب والضمان ونطاق الخدمة وقطع الغيار واختبارات القبول من الوثائق المعتمدة.
حالة النشر
تشرح هذه الصفحة فئة الماكينة وعملية الإنتاج ومنطق الاختيار. تحتاج القدرات والأبعاد والسرعات والخامات والقوالب والمرافق والمواصفات والالتزامات التجارية إلى داتا شيت معتمدة ووثائق القالب ومراجعة فنية قبل النشر.
أسئلة تُطرح علينا
ما ماكينة تخريم أركان الدكت؟
هي مكبس مزود بقالب متوافق لإنتاج قطع الأركان أو تفاصيل الأركان المستخدمة في تجميع دكت التهوية المستطيل.
هل تستطيع ماكينة واحدة إنتاج جميع أركان الدكت؟
لا. تعتمد الملاءمة على رسم الركن ونظام الفلانش والخامة والسمك وتصميم القالب وقدرة المكبس المتحقق منها.
هل يمكنها تنفيذ عمليات مكبس أخرى؟
قد يكون ذلك ممكنا باستخدام قوالب معتمدة وبعد مراجعة القدرة. يحتاج كل تطبيق تخريم أو قص أو تفريغ أو ثني أو تشكيل إضافي إلى تحقق هندسي منفصل.
ما الذي يحدد جودة الركن النهائي؟
يؤثر الرسم والخامة وخلوص القالب والمحاذاة وحالة حواف القطع ودقة التغذية وثبات المكبس وطريقة الفحص في الجودة.
كيف يتم اختيار قدرة المكبس الصحيحة؟
يجب حساب القدرة من الخامة والعملية ثم مراجعتها مع منحنى قوة المكبس وتوزيع العدة وهامش تشغيل معتمد.
ما البيانات المطلوبة للاختيار؟
قدم رسومات الأركان ونظام الفلانش وأنواع الخامات ونطاق السمك والكميات وشكل التغذية والمرافق المتاحة والمخطط والعدد المطلوبة.
أخبرنا بالقطعة التي تريد إنتاجها
يقرأ كل طلب مهندس. عادة في يوم العمل نفسه.
ذات صلة
- ماكينة تصنيع الدكت الحلزوني ماكينة لتصنيع مجاري الهواء الدائرية الحلزونية من شرائط معدنية متوافقة. يعتمد الاختيار على قطر الدكت والخامة وسمك وعرض الشريط ونوع القفلة وطول القطع والطاقة الإنتاجية المطلوبة.
- خط إنتاج دكت أوتوماتيكي على شكل U يحول خط إنتاج الدكت الأوتوماتيكي على شكل U لفائف الصاج المعتمدة إلى أجزاء دكت مجهزة من خلال تسلسل منسق قد يشمل فك اللفائف والتسوية والتقوية والتخريم والقص والقفل وتشكيل الفلانش والثني. يعتمد التجهيز الصحيح على نوع الدكت والخامة والسمك والأبعاد ونظام الفلانش والإنتاج المطلوب ومخطط المصنع.
- خط إنتاج دكت أوتوماتيكي للدكت المستطيل يحول خط إنتاج الدكت الأوتوماتيكي لفائف الصاج المعتمدة إلى بلانكات وأجزاء مثنية للدكت المستطيل من خلال مسار إنتاج خطي منسق. وقد يدمج فك اللفائف والتسوية والتقوية والتخريم والقص والنقل والقفل وتشكيل الفلانش والثني وفقا للتجهيز الذي يتم التحقق منه.