

تشكيل فلانش الدكت من الجانبين
ماكينة مزدوجة لتشكيل فلانش TDF لدكت التهوية
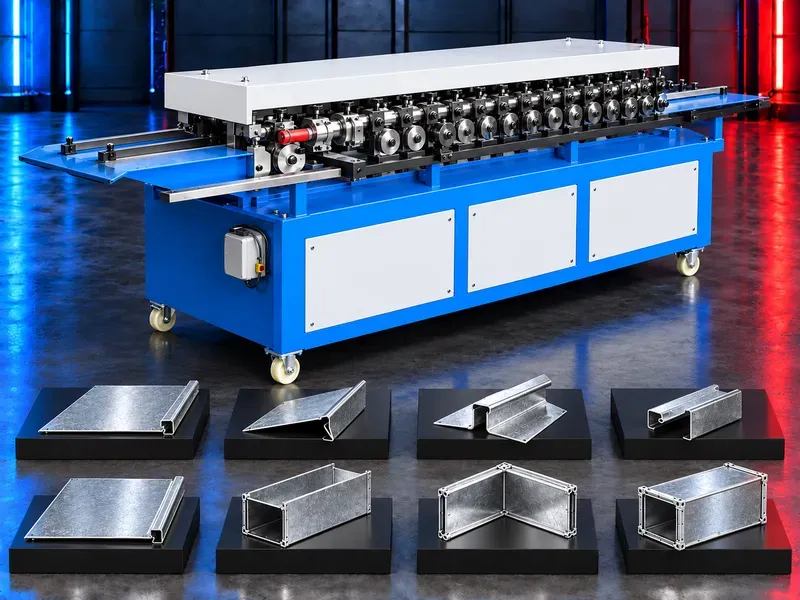
تشكل ماكينة فلانش TDF المزدوجة بروفيلات فلانش متطابقة على جانبي بلانك دكت صاج معتمد خلال تمريرة منسقة واحدة. قد يقلل الترتيب المزدوج تكرار المناولة عندما يتوافق عرض الصاج وسمكه وهندسة الفلانش ومتطلبات التجميع التالية مع تجهيز الماكينة الذي يتم التحقق منه.
يمر البلانك بين محطات تشكيل تقوم بتكوين الحافتين الطوليتين تدريجيا إلى بروفيل فلانش TDF المحدد. تعد المحاذاة الصحيحة والضبط المتماثل أساسيين للحفاظ على ثبات الفلانش وأبعاد الدكت. قد تعمل الماكينة كوحدة إنتاج منفصلة قابلة للحركة أو ضمن مسار تصنيع الدكت المستطيل مع معدات التقوية والقص والثني والقفل وغلق الوصلات وتجهيز الكلبسات. تحتاج طريقة التكامل الفعلية إلى مخطط معتمد ومراجعة للواجهات. تحتاج ادعاءات خامة الرولات وعمر الخدمة الممتد ومكونات الحركة المستوردة ودقة التموضع العالية وتشغيل الاستانلس والإنتاجية وتوفير العمالة وسرعة الخدمة إلى تأكيد من الداتا شيت الخاصة بالماكينة وتجارب القبول.
وظيفة الماكينة
تشكل الماكينة بروفيلات فلانش TDF تدريجيا على الحافتين المختارتين لبلانك الدكت. يمكن للتشكيل المزدوج إكمال الجانبين خلال تغذية واحدة متحكم فيها عندما تكون الحافتان متاحتين ومحددتي المرجع بصورة صحيحة.
تعتمد النتيجة على جودة الصاج ومحاذاة الدخول وضبط الرولات وثبات الحركة وهندسة الفلانش والفحص.
كيفية عمل التشكيل المزدوج
يتموضع رأسا تشكيل لمعالجة حافتي الصاج المتقابلتين أثناء تقدم البلانك داخل الماكينة. يجب ضبط عرض العمل والعلاقة بين الرأسين حسب لوح الدكت المطلوب.
تحقق مما إذا كان يمكن تشغيل رأس واحد أو الرأسين بصورة مستقلة وكيف يتم تثبيت التوازي والموضع المرجعي بعد الضبط.
بروفيل فلانش TDF
يشكل بروفيل TDF حافة توصيل مدمجة في بلانك الدكت لتركيب الأركان والإحكام والتثبيت والتجميع لاحقا. يجب أن تتوافق أبعاد البروفيل مع مواصفة الدكت والإكسسوارات المختارة.
اعتمد ارتفاع الفلانش وشكله وحالة الأركان والملاءمة مع الكلبسات والزوايا والجوانات والثني التالي قبل إجازة الإنتاج.
تغذية الصاج وتوجيهه
يجب أن تحافظ دعامات الدخول والأدلة ورولات التشكيل على استواء الصاج وتمركزه دون خدش أو التواء. يعد التوجيه المستقر مهما بصورة خاصة مع البلانكات الطويلة أو المرنة.
تحقق من أقل وأكبر عرض وطول للبلانك وترتيب الدعم واتجاه التغذية وقواعد الأجزاء الضيقة أو القصيرة أو غير المتماثلة.
الحركة والدفع على الجانبين
قد يستخدم جانبا التشكيل حركة مترابطة أو مستقلة وفقا للتصميم المورد. يمكن للأدلة الخطية دعم ضبط العرض والتموضع عند اختيارها وصيانتها وحمايتها بصورة صحيحة.
أكد قدرة الدفع والتزامن وطريقة الضبط وأجهزة القفل وسعة الأدلة والحماية من الأتربة والرايش والصدمات.
رولات التشكيل والعدد
تساهم كل مرحلة من الرولات في تكوين الشكل النهائي للفلانش. تؤثر هندسة الرولات وصلادتها وتشطيبها ومحاذاتها وحالة البلي في ثبات البروفيل وجودة سطح الصاج.
تحقق من خامة الرولات ومعالجتها الحرارية وطريقة استبدالها وقوالب الضبط والتزييت والتآكل المسموح به وتوفر الرولات الاحتياطية من الوثائق المعتمدة.
الضبط والكلبسات الاختيارية
قد تتضمن الماكينة ضبط المسافة بين رأسي التشكيل وترتيبات اختيارية للكلبسات أو الدعم حسب مسار تصنيع الدكت المطلوب. يجب اختيار هذه الخيارات من أبعاد البلانك واحتياجات التجميع الفعلية.
أكد نطاق الضبط وزمن الإعداد وبيان الموضع والكلابات والدعامات وما إذا كان أي ملحق يغير مساحة العمل الفعلية.
الخامات وحالة الصاج
قدم نوع الصاج وطلاءه وسمكه وعرضه وصلادته وحالة سطحه ومتطلبات الحماية. يحتاج الصاج المجلفن والاستانلس والألومنيوم أو غيرها إلى تأكيد مستقل لتصميم الرولات والسرعة والتزييت وحماية السطح.
لا تفترض إمكانية تشغيل الاستانلس دون نطاق سمك معتمد وتجربة عينة وملاءمة موثقة للرولات.
الإنتاجية والعمالة
قد يقلل التشغيل المزدوج عدد التمريرات مقارنة بتشكيل كل جانب منفردا. يعتمد الإنتاج الفعلي على مقاس البلانك والسمك وتكرار الضبط والتحميل والتفريغ وقدرة العمليات السابقة والتالية.
قس عدد الألواح المقبولة في الوردية أثناء تجربة ممثلة بدلا من الاعتماد على ادعاء عام للكفاءة.
التكامل داخل ورشة الدكت
يمكن أن تعمل الماكينة مع معدات القص والتقوية وتفريغ الأركان والثني وتشكيل القفل وغلق الوصلات وتجهيز الكلبسات ضمن عملية الدكت المستطيل. يجب أن يقلل تدفق الخامة الدوران غير الضروري والرفع اليدوي.
حدد الماكينة التي تنشئ الأبعاد المرجعية وكيف تنتقل البلانكات بأمان بين المحطات دون إتلاف الحواف المشكلة.
مراقبة الجودة
يجب أن يغطي القبول ارتفاع الفلانش وشكله واستقامته وتوازيه وحالة الحافة وعلامات السطح والتماثل والملاءمة مع الأركان والكلبسات ومواد الإحكام وأجزاء الدكت المقابلة.
افحص أول قطعة بعد ضبط العرض أو تغيير الرولات أو الخامة أو الصيانة باستخدام قوالب معتمدة ومعدات قياس معايرة.
مخاطر التشغيل الشائعة
قد يسبب الضبط غير الصحيح للمسافة أو سوء المحاذاة أو تآكل الرولات أو السمك غير المناسب أو التغذية غير المستقرة بروفيلات غير متماثلة أو تموجا أو التواء أو تلف الحافة أو ضعف تركيب الأركان.
أوقف التشغيل وصحح الضبط عندما تخرج هندسة الفلانش عن الرسم المعتمد بدلا من تعويضها أثناء التجميع النهائي.
السلامة وحماية المشغل
تحتوي الماكينة على رولات مدفوعة ونقاط انحشار ورؤوس متحركة وحواف صاج حادة. يجب أن تتبع الحواجز وإيقاف الطوارئ وتحكم الضبط الآمن والدخول المتحكم فيه تقييم المخاطر المعتمد.
تغطي إجراءات السلامة التحميل وضبط العرض والتشكيل التجريبي والتفريغ ومعالجة الانحشار والتنظيف وفحص الرولات والصيانة.
التركيب وتجهيز الموقع
يجب أن يؤكد تخطيط الموقع استواء الأرضية والكهرباء والهواء المضغوط المطلوب ومساحات العمل ودعم الدخول والخروج والإضاءة والوصول للصيانة.
إذا كانت الوحدة متحركة فتحقق من فرامل العجلات والتثبيت ومسار الحركة وحماية الكابلات وثبات موضع التشغيل.
التدريب والصيانة ودعم دورة الحياة
يغطي التدريب التغذية الآمنة وضبط العرض وفحص الرولات وقوالب الفلانش وتغيير الخامة ومعالجة الانحشار والعناية اليومية.
تشمل الصيانة الوقائية الرولات والبلي والأدلة والمحركات والتروس والجنازير والحساسات والحواجز والمسامير والتزييت والتحكم الكهربائي وأجهزة الطوارئ. جهز قطع غيار ومستهلكات معتمدة.
كيفية اختيار الماكينة الصحيحة
ابدأ بمواصفات الدكت وبروفيل الفلانش وخامات الصاج ونطاق السمك وعروض البلانكات وأطوالها وتنوع الإنتاج وهدف الوردية ومتطلبات السطح وطرق الأركان والكلبسات والإحكام والثني التالية.
يجب أن يؤكد الاختيار نطاق الضبط ونظام الحركة والرولات والمرافق والحركة داخل الورشة والتكامل ودعم الخدمة وتجارب العينات الممثلة.
المعلومات الفنية المطلوب التحقق منها
تحقق من أنواع الخامات ونطاق السمك وعرض العمل وأبعاد الفلانش وسرعة التشكيل وقدرة الحركة ودقة ضبط الرأس وخامة الرولات وعمرها والبلي والأدلة والمرافق والحمل الكهربائي والهواء المضغوط والأبعاد وترتيب الحركة والوزن الكلي.
أكد إمكانية تشغيل الاستانلس والكلبسات الاختيارية ووحدة التحكم والحواجز والتركيب والتشغيل التجريبي والتدريب والضمان ونطاق الخدمة وقطع الغيار واختبارات القبول من الوثائق المعتمدة.
حالة النشر
تشرح هذه الصفحة فئة الماكينة وعملية التشغيل ومنطق الاختيار. تحتاج بيانات السمك والعرض والسرعة والدقة والإنتاج وملاءمة الخامات وعمر الرولات ومصادر المكونات والخيارات والمواصفات القياسية والالتزامات التجارية إلى داتا شيت معتمدة ومراجعة فنية قبل النشر.
أسئلة تُطرح علينا
ما ماكينة تشكيل فلانش TDF المزدوجة؟
هي ماكينة دكت تشكل بروفيلات فلانش TDF تدريجيا على حافتين مختارتين من بلانك الصاج خلال تغذية واحدة منسقة.
ما ميزة التشكيل المزدوج؟
قد يقلل تشغيل الجانبين معا عدد التمريرات والمناولة عندما تناسب أبعاد البلانك ومسار الإنتاج الماكينة.
هل يمكن تشغيل جانب تشكيل واحد بصورة مستقلة؟
يعتمد ذلك على نظام الحركة والتحكم المورد ويجب تأكيده من وثائق الماكينة الفعلية والتجربة.
هل يمكن للماكينة تشغيل الاستانلس ؟
تحتاج إمكانية تشغيل الاستانلس إلى تحقق من نوع الخامة ونطاق السمك ومواصفات الرولات والقدرة واختبار عينة ممثلة.
كيف يتم فحص جودة الفلانش؟
افحص ارتفاع الفلانش وشكله واستقامته وتوازيه وحالة السطح وملاءمته مع الأركان والكلبسات ومواد الإحكام والأجزاء المقابلة المعتمدة.
ما البيانات المطلوبة للاختيار؟
قدم مواصفة الدكت وبروفيل الفلانش وخامات الصاج ونطاق السمك وعروض البلانكات وأطوالها والكميات ومتطلبات السطح والعمليات التالية والمرافق والمخطط.
أخبرنا بالقطعة التي تريد إنتاجها
يقرأ كل طلب مهندس. عادة في يوم العمل نفسه.
ذات صلة
- ماكينة تصنيع الدكت الحلزوني ماكينة لتصنيع مجاري الهواء الدائرية الحلزونية من شرائط معدنية متوافقة. يعتمد الاختيار على قطر الدكت والخامة وسمك وعرض الشريط ونوع القفلة وطول القطع والطاقة الإنتاجية المطلوبة.
- خط إنتاج دكت أوتوماتيكي على شكل U يحول خط إنتاج الدكت الأوتوماتيكي على شكل U لفائف الصاج المعتمدة إلى أجزاء دكت مجهزة من خلال تسلسل منسق قد يشمل فك اللفائف والتسوية والتقوية والتخريم والقص والقفل وتشكيل الفلانش والثني. يعتمد التجهيز الصحيح على نوع الدكت والخامة والسمك والأبعاد ونظام الفلانش والإنتاج المطلوب ومخطط المصنع.
- خط إنتاج دكت أوتوماتيكي للدكت المستطيل يحول خط إنتاج الدكت الأوتوماتيكي لفائف الصاج المعتمدة إلى بلانكات وأجزاء مثنية للدكت المستطيل من خلال مسار إنتاج خطي منسق. وقد يدمج فك اللفائف والتسوية والتقوية والتخريم والقص والنقل والقفل وتشكيل الفلانش والثني وفقا للتجهيز الذي يتم التحقق منه.