

أدوات التشغيل والثقوب
أدوات قطع للخراطة والتفريز والثقب والقلاوظ
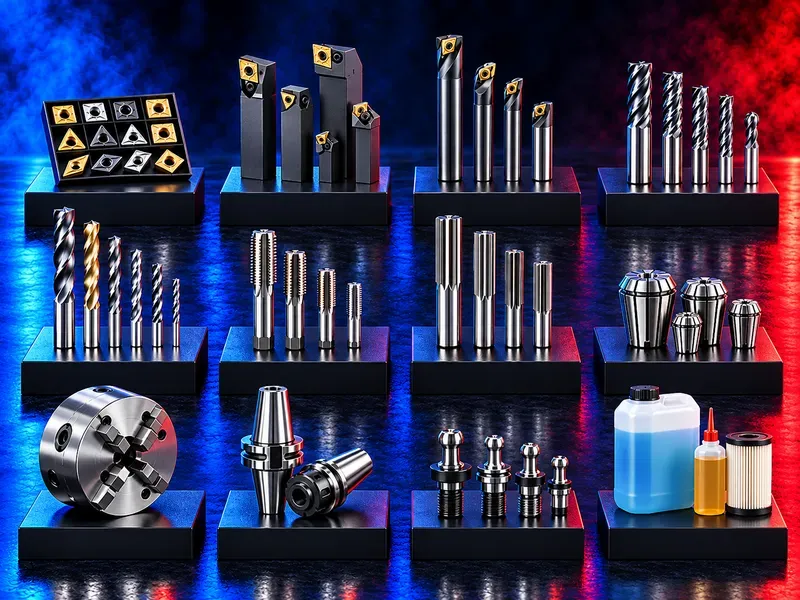
تشمل أدوات القطع أقلام القطع ذات اللقم القابلة للاستبدال وقواطع التفريز والبنط والرايمرات والقلاوظات ويتم اختيارها لتناسب خامة الشغلة وعملية التشغيل وقدرة الماكينة وحامل الأداة واستراتيجية التبريد والدقة المطلوبة. يبدأ الترشيح الصحيح من التطبيق ورسم القطعة وليس من اسم الأداة وحده.
تدعم أداة القطع الصحيحة تكوين رايش مستقر والتحكم في الأبعاد وجودة السطح وإنتاجا يمكن توقعه عندما تعمل الهندسة والخامة والطلاء وبيانات القطع والحامل وظروف الماكينة معا. تغطي هذه الفئة أدوات الخراطة والتفريز والثقب وتشطيب الثقوب وإنتاج القلاوظ الداخلي. لكل عائلة مدخلات اختيار وآليات تآكل وحدود تطبيق مختلفة. يجب تأكيد أبعاد الأدوات وخاماتها وطلاءاتها والسرعات والتغذيات وعمر الأداة والتوفر والأداء من بيانات منتج معتمدة ومراجعة تطبيق موثقة قبل النشر أو التوريد.
ابدأ من تطبيق التشغيل
حدد العملية ورسم القطعة وخامة الشغلة وصلادتها وسماحية التشغيل ونوع الماكينة وواجهة الاسبندل والصلابة والتبريد وكمية الإنتاج قبل اختيار الأداة.
يجب أن تقود التفاوتات المطلوبة وتشطيب السطح وزمن الدورة واعتمادية العملية القرار.
لقم القطع القابلة للاستبدال
تستخدم اللقم القابلة للاستبدال كحواف قطع مع حوامل متوافقة في الخراطة والتجويف والتخديد والقلاوظ وبعض عمليات التفريز. يجب أن يتوافق الشكل والمقاس وزاوية الخلوص وكاسر الرايش والخامة والطلاء ونصف قطر الركن مع القطع.
أكد كود اللقمة الكامل وتوافق جيب الحامل بدلا من الاختيار بالشكل.
قواطع التفريز الإصبعية
تنفذ قواطع التفريز الإصبعية المجاري والبروفيلات والجيوب والأكتاف والتشطيب والأسطح ثلاثية الأبعاد. يؤثر القطر وعدد الريش وطول القطع وزاوية الحلزون وشكل الركن والخامة والطلاء في إخراج الرايش والصلابة والتشطيب.
قلل بروز الأداة وتأكد من أن انحراف الحامل وحالة الاسبندل يناسبان الدقة المطلوبة.
البنط
تنشئ البنط الثقوب بتصميمات مصمتة أو رأس قابل للاستبدال أو لقم قابلة للاستبدال حسب القطر والعمق والخامة وقدرة الماكينة. تؤثر هندسة السن والمجاري والتبريد ونسبة العمق إلى القطر في التمركز وإخراج الرايش وعمر الأداة.
حدد ما إذا كان الثقب نافذا أو أعمى أو متقاطعا أو مائلا أو خلال طبقات وما إذا كان السنترة أو الثقب الابتدائي مسموحا.
الرايمرات
تشطب الرايمرات ثقبا موجودا إلى قطر وحالة سطح تحت التحكم باستخدام سماحية تشغيل صغيرة. لا تصحح كل خطأ في الموقع أو الاستقامة أو الهندسة الشديدة المتبقية من العملية السابقة.
أكد مقاس الثقب السابق والسماحية وعمق الثقب والتفاوت وتشطيب السطح والانحراف والتبريد وما إذا كان الثقب نافذا أو أعمى.
القلاوظات
تنتج القلاوظات سنونا داخلية بالقطع أو التشكيل حسب الأداة والخامة المتحقق منهما. يعد معيار السن والمقاس الاسمي والخطوة والتفاوت وعمق الثقب وقطر الثقب السابق وحالة الثقب الأعمى أو النافذ مدخلات أساسية.
يعد إخراج الرايش واستراتيجية العكس أساسيين لقلاوظ القطع بينما يحتاج قلاوظ التشكيل إلى خامة قابلة للتشكيل وقطر ثقب سابق مختلف.
خامة الشغلة
تؤثر مجموعة الخامة ونوعها الدقيق والصلادة والمعالجة الحرارية والقشرة والانقطاعات والكشط في مادة الأداة وهندستها وطلائها وبيانات القطع. لا تكفي مسميات عامة مثل الصلب أو الاستانلس أو الألومنيوم أو الزهر للاختيار الدقيق.
قدم شهادة الخامة أو النوع المعتمد كلما أمكن.
خامة الأداة والطلاء
تخدم الكربيدات والصلب سريع القطع والسيراميك والسيرمت ونتريد البورون المكعب والأدوات المعتمدة على الألماس وغيرها تطبيقات مختلفة. تؤثر الطلاءات في مقاومة الحرارة والاحتكاك والالتصاق وسلوك التآكل.
ليست الخامة الأعلى سعرا هي الأنسب تلقائيا إذا لم تتوافق الهندسة وثبات الماكينة وظروف القطع.
الهندسة والتحكم في الرايش
يحدد تجهيز حافة القطع وزاوية الميل والخلوص وكاسر الرايش وشكل المجرى وزاوية الحلزون وهندسة الركن كيفية دخول الأداة في الخامة وتكوين الرايش وتحمل الحمل.
اختر الهندسة حسب عمق القطع والتغذية والتعشيق ومسار إخراج الرايش الفعلي وليس حسب اسم العملية فقط.
الحوامل وواجهة الماكينة
يجب أن تتوافق اللقمة وجسم الأداة والكولت والظرف والأربور وقلم التجويف أو حامل القلاوظ مع واجهة الماكينة وكود الأداة. يؤثر الانحراف والاتزان والبروز والصلابة وعزم الربط وتوصيل التبريد في الأداء.
تحقق من مخروط الاسبندل ومحطة البرج ومقاس الساق والخلوص المتاح والتداخل مع القطعة والجيج.
سرعة القطع والتغذية والعمق
يجب أن تبدأ بيانات القطع من توصية الأداة المعتمدة وتعدل حسب صلادة الخامة والتعشيق والصلابة والتبريد والبروز وهدف الجودة. قد تمنع حدود الماكينة استخدام قيم الكتالوج.
سجل المعلمات المتحقق منها لكل عملية ولا تقدم سرعة أو تغذية عامة واحدة.
التبريد والتزييت
قد يناسب القطع الجاف أو سائل التبريد الغزير أو التبريد خلال الأداة أو التزييت بأقل كمية أو زيت القلاوظ حسب خامة الأداة والعملية والشغلة. يؤثر التركيز والضغط والتدفق والترشيح والاتجاه في الحرارة وإخراج الرايش.
أكد التوافق الكيميائي مع الشغلة وطلاء الأداة والماكينة ومتطلبات التنظيف اللاحق.
الدقة وتشطيب السطح
يجب أن يراعي اختيار الأداة التفاوت وخشونة السطح وثبات المقاس والانحراف والانثناء وتآكل الحافة والسلوك الحراري. قد تحتاج متطلبات التشطيب إلى أداة منفصلة أو تمريرة مخصصة.
قس القطعة بطريقة مناسبة وافصل خطأ الأداة عن تأثيرات الماكينة والجيج والشغلة.
تحليل تآكل الأداة وفشلها
لتآكل الجنب والحفرة والتشرخ والحافة المتراكمة والشروخ الحرارية والتآكل الموضعي والتشوه والكسر أسباب مختلفة. قد لا يحل تغيير خامة الأداة وحدها عدم الاستقرار الناتج عن ضعف التثبيت أو الانحراف أو الاهتزاز أو إعادة قطع الرايش.
سجل موقع التآكل وزمن القطع والمعلمات وحالة القطعة قبل تغيير العملية.
الإنتاجية وعمر الأداة
يوازن الاختيار الاقتصادي بين زمن الدورة وعدد القطع المقبولة وعمر الحافة وقابلية توقع التغيير ومخاطر المرفوضات واستغلال الماكينة. لا يقلل أقصى عمر للأداة أو أقصى سرعة بالضرورة تكلفة القطعة المقبولة.
قارن البدائل بتجارب تحت التحكم ومدخلات تكلفة محلية متحقق منها.
المخزون والتوحيد القياسي
يمكن لتوحيد عائلات الأدوات والحوامل والمسامير والكولتات وقطع الغيار المثبتة تقليل أخطاء التجهيز وتعقيد المخزون. يجب ألا يفرض التوحيد أداة غير مناسبة على عملية حرجة.
حافظ على أكواد صنف واضحة وسجلات الحوامل المتوافقة وحد أدنى للمخزون وقواعد استبدال تحت التحكم.
تجارب التطبيق والاعتماد
يجب أن تستخدم التجارب خامة وماكينة وتبريدا وجيجا وتفاصيل قطعة ممثلة. حدد معايير النجاح قبل الاختبار وغير متغيرا رئيسيا واحدا في كل مرة عندما يكون ذلك عمليا.
اعتمد الأداة المختارة وبيانات القطع وطريقة الفحص وحد الاستبدال في سجل العملية.
السلامة والمناولة
تحتوي أدوات القطع على حواف حادة وقد تقذف رايشا ساخنا أو تنكسر تحت الحمل. يجب أن تتبع الحواجز والتحكم في الرايش والربط الصحيح ومعدات الوقاية والمناولة الآمنة تقييم مخاطر الماكينة ومكان العمل.
اعزل الماكينة قبل تغيير الأداة واستخدم مفاتيح عزم ووسائل مناولة وحاويات تخلص معتمدة.
البيانات اللازمة للترشيح الفني
قدم رسم القطعة ووصف العملية ونوع الخامة وصلادتها ونوع الماكينة وواجهة الاسبندل أو البرج وبيانات الحامل والتبريد وأبعاد الثقب أو التفصيلة والتفاوت والتشطيب والكمية والأداة الحالية وبيانات القطع والمشكلة المرصودة.
قد تحسن صور التآكل والرايش وعينة القطعة التشخيص لكنها لا تستبدل الأبعاد وبيانات العملية المتحقق منها.
المعلومات الفنية المطلوب التحقق منها
تحقق من نوع الأداة وكودها وأبعادها وخامة الأداة وطلائها وهندستها والحوامل والمسامير وقطع الغيار المتوافقة ومجموعات الخامات وبيانات القطع ومتطلبات التبريد وحدود التشغيل القصوى والدقة والمواصفات وكمية العبوة.
أكد التوفر والسعر والتوريد والضمان وشروط الإرجاع والدعم الفني ومسؤوليات التجربة من مصادر تجارية وفنية معتمدة.
حالة النشر
تشرح هذه الصفحة عائلات أدوات القطع ومنطق الاختيار. تحتاج المنتجات والأبعاد والخامات والطلاءات والأداء وبيانات القطع والمواصفات والتوفر والأسعار والالتزامات التجارية إلى كتالوجات معتمدة ومراجعة تطبيق وتأكيد فني قبل النشر.
أسئلة تُطرح علينا
ما أداة القطع المناسبة؟
يعتمد الاختيار على العملية وخامة الشغلة والأبعاد والتفاوت وواجهة الماكينة والتبريد وهدف الإنتاج. قدم رسم القطعة وبيانات العملية.
ما الفرق بين البنطة والرايمر؟
تنشئ البنطة الثقب بينما يشطب الرايمر ثقبا موجودا بسماحية صغيرة لتحسين المقاس وحالة السطح.
كيف أختار لقمة القطع؟
طابق الكود الكامل للقمة وشكلها ومقاسها والخلوص وكاسر الرايش والخامة والطلاء ونصف قطر الركن مع الحامل والخامة وظروف القطع.
ما القلاوظ المناسب للثقب الأعمى؟
يعتمد الاختيار على معيار السن والعمق والثقب السابق والخامة وإخراج الرايش ودورة الماكينة. يحتاج الثقب الأعمى إلى مساحة رايش وخلوص قاع تحت التحكم.
هل تستطيع أداة واحدة قطع كل الخامات؟
لا. يجب أن تتوافق خامة الأداة وطلاؤها وهندستها وبيانات القطع مع نوع الخامة الدقيق وصلادتها والعملية.
ما البيانات المطلوبة للترشيح؟
قدم الرسم والخامة والصلادة وواجهة الماكينة والحامل والتبريد وأبعاد التفصيلة والتفاوت والكمية والمعلمات الحالية والمشكلة المطلوب حلها.
أخبرنا بالقطعة التي تريد إنتاجها
يقرأ كل طلب مهندس. عادة في يوم العمل نفسه.
ذات صلة
- مستهلكات وملحقات ماكينات القطع بليزر الفايبر مستهلكات وملحقات أساسية لماكينات القطع بليزر الفايبر، يتم اختيارها وفقًا لرأس القطع وتجهيزات الماكينة ومتطلبات التشغيل.
- ملحقات ومكونات ماكينات الوسم بالليزر عدسات ومكونات حماية وتجهيزات تثبيت وملحقات لماكينات الوسم بالليزر، يتم اختيارها وفقًا لمصدر الليزر ورأس الوسم وقطعة العمل وطبيعة التطبيق.
- مستهلكات وملحقات ماكينات اللحام بالليزر مستهلكات وملحقات أساسية لأنظمة اللحام بالليزر، يتم اختيارها وفقًا لرأس اللحام وتجهيزات الماكينة وطبيعة التطبيق.