

تصنيع أوتوماتيكي للكمرات المجمعة
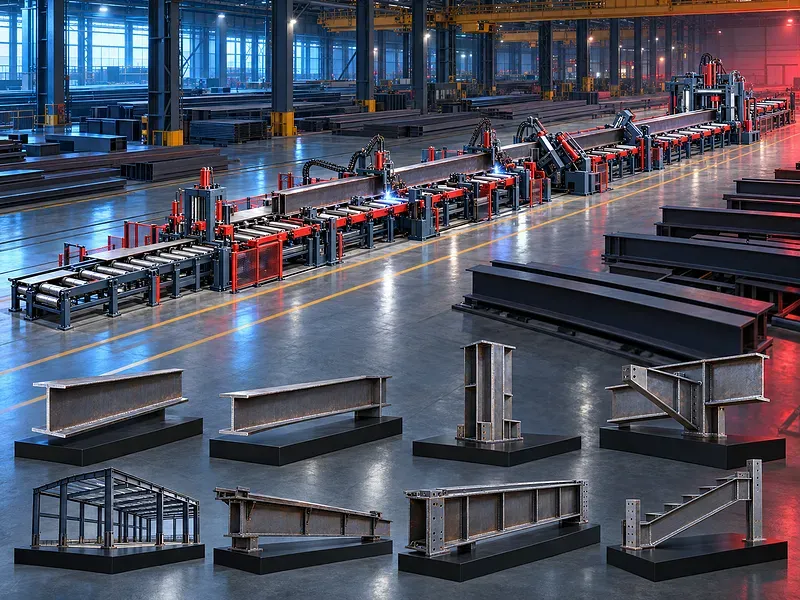
خط إنتاج أوتوماتيكي رأسي للكمرات H
يجمع خط الإنتاج الرأسي الأوتوماتيكي للكمرات H بين تمركز الألواح والتجميع واللحام والتقويم والنقل لتصنيع الكمرات الفولاذية المجمعة خلال مسار تشغيل منظم. يعتمد الاختيار الصحيح على رسومات الكمرات ونوع الصلب وأبعاد الجناح والجسم وإجراء اللحام والإنتاج المطلوب ومتطلبات الجودة وخطة المناولة والمرافق والسلامة.
يهدف الخط إلى تحويل ألواح الجسم والأجنحة المجهزة إلى قطاعات H مجمعة مع تقليل تكرار المناولة بالونش بين العمليات المنفصلة. يساعد الترتيب الرأسي على ضبط تمركز الألواح أثناء انتقال الكمرة خلال المحطات المجهزة. قد يشمل مسار التشغيل التجميع ولحام التثبيت واللحام المستمر وتقويم الأجنحة والنقل والتفريغ. يجب تأكيد كل وظيفة من التجهيز المعتمد لأن نطاق المعدات وعملية اللحام ومستوى الأتمتة تختلف من مشروع إلى آخر.
وظيفة خط الإنتاج
تدخل ألواح الجسم والأجنحة المجهزة في سلسلة محطات تقوم بالمحاذاة والتثبيت والتجميع واللحام والتقويم والنقل. الهدف هو تدفق إنتاج ثابت ومتكرر من الألواح المجهزة إلى قطاع H مصنع وجاهز للعملية المعتمدة التالية.
تعتمد النتيجة الكاملة على تجهيز الألواح وهندسة الخط والتثبيت واللحام والمستهلكات والمدخل الحراري والتقويم والنقل والفحص وتحكم المشغل باعتبارها منظومة واحدة.
مسار الإنتاج المعتاد
يبدأ الإنتاج بألواح مقصوصة ومراجعة ورسمة كمرة معتمدة. تحمل الألواح وتحدد مراجعها وتجمع قبل اللحام ثم تنتقل الكمرة خلال خطوات التقويم والفحص والتفريغ المحددة.
يجب تأكيد ترتيب المحطات الفعلي وما إذا كانت العمليات تتم في مرور واحد أو عدة مرات للتجهيز المورد.
تجهيز الجسم والأجنحة
تؤثر حواف الألواح وأبعادها واستقامتها وتربيعها ونظافتها وتجهيز اللحام وحالة السطح في جودة التجميع واللحام. يجب تعريف وفحص الأجزاء قبل التحميل حتى لا تدخل ألواح غير صحيحة إلى الخط.
حدد التحدب المسموح وحالة الحواف والقشور والصدأ والطلاء والرطوبة وسماحيات الأبعاد في إجراء الإنتاج المعتمد.
التجميع والمحاذاة الرأسية
تضع محطة التجميع الجسم بين الجناحين وتضبط العلاقة المطلوبة قبل الربط. قد تستخدم أدلة ومشابك وبكرات أو أجهزة هيدروليكية حسب التجهيز المعتمد.
تحقق من تمركز الجسم وتربيع الأجنحة والتحكم في الإزاحة ونطاق التثبيت وطريقة المرجع وإجراءات الضبط للقطاعات المتماثلة والقطاعات غير المتماثلة المعتمدة.
لحام التثبيت واستقرار الوصلة
قد يستخدم لحام التثبيت لتأمين الألواح المجمعة قبل اللحام المستمر عندما يكون ضمن العملية. يجب أن يتبع مقاس نقاط التثبيت وتباعدها وتسلسلها وإزالتها أو دمجها إجراء اللحام المعتمد.
يمكن أن يسبب لحام التثبيت غير الجيد حركة الألواح وتفاوت الخلوص والتشوه أو عيوب اللحام. يجب أن يحافظ ضبط الخط على تجهيز الوصلة أثناء النقل واللحام.
عملية اللحام المستمر
قد يستخدم الخط عملية لحام أوتوماتيكية معتمدة لربط الجسم بالأجنحة. تتحرك رؤوس اللحام أو تنتقل الكمرة وفقا للعملية المجهزة بينما تنسق وحدات التحكم التيار والجهد والحركة وتغذية السلك عندما تكون هذه الوظائف ضمن التجهيز.
تحقق من عملية اللحام ونوع الوصلة ومقاس اللحام وعدد الرؤوس ووضع اللحام والمستهلكات ومصادر القدرة ودورة التشغيل والتسخين ودرجة الحرارة بين التمريرات وتأهيل الإجراء المعتمد.
المدخل الحراري والتحكم في التشوه
تدخل اللحامات الطويلة حرارة قد تغير شكل الأجنحة واستقامة الكمرة والإجهادات المتبقية. يساعد تسلسل اللحام المتوازن والمعاملات المضبوطة وتثبيت الألواح والتبريد المخطط في إدارة التشوه.
حدد تشوه الجناح وحركة الجسم والتحدب والانحراف والالتواء وسماحيات الأبعاد المسموحة مع طريقة الفحص والتصحيح.
تقويم الأجنحة والتصحيح
قد تطبق محطة التقويم قوة متحكم فيها لتصحيح التشوه الزاوي للأجنحة بعد اللحام. يجب أن تتناسب هندسة البكرات والضغط وعدد مرات المرور مع الخامة وأبعاد القطاع المعتمدة.
تعتمد حدود التقويم على خواص الخامة وسماحيات الكمرة النهائية وتصميم الخط. قد يؤدي التصحيح الزائد إلى إتلاف القطاع أو تقليل ثبات النتائج.
النقل ومناولة الخامة
تنقل الناقلات المزودة بمحركات الألواح والكمرات بين المحطات مع حمل الوزن والمحافظة على الاتجاه. يظل التحميل والتفريغ بحاجة إلى ونش أو نظام مناولة مخطط ومناسب لأطول وأثقل قطعة.
تحقق من طول الناقل وتباعد البكرات وقدرة الحركة وارتفاع النقل والأدلة الجانبية ومناطق الانتظار ونقاط الرفع والوصول الآمن حول الخط بالكامل.
التحكم وبرامج الإنتاج
ينسق نظام التحكم حركة المحطات والتثبيت والنقل واللحام والإنذارات حسب مستوى الأتمتة المورد. قد تساعد الإعدادات المخزنة في تكرار الأعمال عندما يوفر التجهيز هذه الوظيفة.
تحقق من وظائف وحدة التحكم وإدارة الوصفات وصلاحيات المستخدم ودعم اللغة والنسخ الاحتياطي والواجهات وتشخيص الأعطال وسلوك إعادة التشغيل بعد الانقطاع.
جودة اللحام والفحص
يجب أن يتبع القبول الرسومات وإجراء اللحام ومتطلبات المشروع المعتمدة. تحدد المعاينة البصرية وفحوص الأبعاد وأي اختبارات غير إتلافية مطلوبة قبل بدء الإنتاج.
سجل تعريف الخامة وتجهيز الوصلة والمعاملات ودفعات المستهلكات ونتائج الفحص والإصلاحات والأبعاد النهائية عندما تكون التتبعية مطلوبة.
المستهلكات والشفط والنظافة
تعتمد أسلاك اللحام والفلكس ووسائط الحماية وأجزاء التلامس والبطانات والفوهات وأجزاء التآكل على عملية اللحام المختارة. يجب أن تحمي طرق التخزين والتجهيز المستهلكات من التلوث والرطوبة.
وفر نظام شفط الأدخنة أو تداول الفلكس المعتمد للعملية المجهزة. تزال الخبث والتناثر والأتربة والمواد السائبة من خلال برنامج نظافة موثق.
السلامة وحماية المشغل
يشمل الخط ناقلات متحركة ومشابك ومعدنا ساخنا وإشعاع لحام وأدخنة وطاقة كهربائية وأحمالا معلقة. قد تشمل الحماية حواجز ومداخل مراقبة وإيقاف طوارئ وإنترلوك وشفطا وستائر ومناطق رفع وتشغيل واضحة وفقا لتقييم المخاطر المعتمد.
يجب أن تغطي إجراءات السلامة التحميل والضبط واللحام والفحص والتفريغ والصيانة ومعالجة الانحشار وتغيير المستهلكات والإيقاف غير الطبيعي.
التركيب وتجهيز الموقع
يجب أن يثبت تخطيط الموقع ملاءمة الأساس وحمل الأرضية واستواء الخط ومحاذاته والكهرباء وقدرة اللحام والتهوية والشفط والهواء المضغوط عند الحاجة وتغطية الرفع ومساحة دخول وخروج الكمرات.
يشمل التخطيط تدفق الخامة ومسارات المشغل ومساحة الصيانة وتخزين المستهلكات ومناطق الفحص والفصل الآمن عن الأعمال المجاورة.
التشغيل التجريبي والقبول
يتحقق التشغيل التجريبي من حركة المحطات والمشابك والمراجع والناقلات وتحكم اللحام والشفط ووظائف السلامة والاتصال بين جميع المعدات المشمولة. يستخدم الإنتاج التجريبي ألواحا ورسمة كمرة معتمدتين.
يقيس القبول هندسة التجميع وجودة اللحام وتصحيح الأجنحة واستقامة الكمرة وتسلسل الدورة والإنذارات والاستعادة الآمنة مقارنة ببروتوكول متفق عليه.
التدريب والصيانة ودعم دورة الحياة
يغطي التدريب ضبط الخط وتعريف الألواح والتجميع ومعاملات اللحام والمستهلكات والفحص والمناولة الآمنة ومعالجة الأعطال والفحوص اليومية. تظل الإشرافات المؤهلة للحام مطلوبة عندما يطلبها معيار الإنتاج.
تشمل الصيانة الوقائية البكرات والأدلة والمشابك والوحدات الهيدروليكية والمحركات وصناديق التروس والحساسات والكابلات ورؤوس اللحام والشفط وأجهزة السلامة. جهز خطة معتمدة لقطع الغيار والمستهلكات للتجهيز النهائي.
كيفية اختيار الخط الصحيح
ابدأ بعائلة الكمرات كاملة بما يشمل الرسومات والأطوال ونطاقات الجسم والأجنحة وأنواع الصلب وتفاصيل اللحام والكميات السنوية والورديات ومعيار الجودة والعمليات اللاحقة. بعد ذلك حدد نطاق المحطات والأتمتة والمناولة والمرافق وطريقة القبول.
لا يختار الخط من أكبر مقاس كمرة فقط. يحدد مزيج الإنتاج وزمن تغيير التجهيز وإجراء اللحام وتدفق الخامة والعمالة وقدرة الصيانة النتيجة العملية.
المعلومات الفنية المطلوب التحقق منها
تحقق من نطاق ارتفاع الكمرة وعرض الجناح وسماكات الألواح وطول الكمرة ووزنها. تحقق أيضا من سرعة الخط والإنتاجية وسماحية التجميع وعملية اللحام وعدد الرؤوس ومقاس اللحام وقدرة التقويم والناقلات والتحكم والشفط والهواء المضغوط والحمل الكهربائي والأبعاد والوزن الإجمالي.
أكد رسم الأساس وخطة الرفع ونطاق التركيب والتشغيل التجريبي والتدريب والضمان وتغطية الخدمة وقطع الغيار والمستهلكات واختبارات القبول في المصنع والموقع.
حالة النشر
تشرح هذه الصفحة فئة الماكينة وقرار الإنتاج. تحتاج القدرات والسرعات والإنتاجية والدقة ومعاملات اللحام والخيارات والمواصفات القياسية والالتزامات التجارية إلى داتا شيت معتمدة ومخطط خط ومراجعة فنية قبل النشر.
أسئلة تُطرح علينا
ما خط الإنتاج الرأسي للكمرات ؟
هو خط تصنيع متكامل يقوم بتمركز وتجميع ألواح الجسم والأجنحة المجهزة وقد ينفذ اللحام والتقويم والنقل للكمرة المجمعة وفقا للتجهيز المعتمد.
ما المنتجات التي يمكن تصنيعها؟
يخصص الخط لقطاعات H المجمعة المعتمدة. يجب تأكيد ملاءمته للكمرات المتماثلة أو غير المتماثلة أو المدببة أو الخاصة من الرسومات وتجهيز المعدة الفعلي.
هل يشمل الخط جميع مراحل الإنتاج؟
ليس بالضرورة. قد تحتاج عمليات قص الألواح والتخريم وتجهيز الأطراف والسفع والدهان وغيرها إلى معدات منفصلة. يجب تأكيد نطاق المحطات الموردة.
ما عملية اللحام المستخدمة؟
تعتمد عملية اللحام على تجهيز الخط وإجراء الإنتاج المعتمدين. يجب توثيق العملية ومصادر القدرة والرؤوس والمستهلكات والتأهيل قبل الإنتاج.
كيف يتم التحكم في تشوه الكمرة؟
يعتمد التحكم على تجهيز الألواح والتثبيت وتسلسل لحام متوازن والمدخل الحراري والتبريد وطريقة تقويم معتمدة يتبعها فحص أبعاد.
ما البيانات المطلوبة للاختيار؟
قدم رسومات الكمرات وأنواع الصلب وأبعاد الجسم والأجنحة والأطوال والأوزان وتفاصيل اللحام والكميات والورديات ومتطلبات الجودة وخطة المناولة والمرافق ومخطط الموقع.
ماذا يشمل اختبار القبول؟
يتحقق القبول من منظومة السلامة ووظائف المحطات وهندسة التجميع ونتائج اللحام والتقويم وسماحيات الأبعاد والإنذارات وإنتاج كمرة عينة معتمدة.
أخبرنا بالقطعة التي تريد إنتاجها
يقرأ كل طلب مهندس. عادة في يوم العمل نفسه.
ذات صلة
- ثنايه صاج سي ان سي ثنايات صاج هيدروليكية بتحكم CNC لتشكيل المكونات المعدنية وفقًا للزوايا والأبعاد ومتطلبات الإنتاج المحددة.
- كواعات مواسير سي ان سي تتحكم كواعات المواسير CNC في تسلسل الثني لإنتاج الأشكال المطلوبة للمواسير والأنابيب. يعتمد الاختيار على الخامة والقطاع والقطر وسمك الجدار ونصف قطر الثني وهندسة الجزء والدقة وحجم الإنتاج.
- ماكينات القطع بالبلازما CNC بتصميم جسري تحرك ماكينة القطع بالبلازما CNC الجسرية محطة قطع واحدة أو أكثر عبر كوبري موجه لتشغيل ألواح المعادن الموصلة للكهرباء والقطاعات المدعومة. يعتمد اختيار التكوين الصحيح على الخامة والسمك ومقاس اللوح وهندسة الجزء وجودة الحافة والشطف والعمليات الإضافية والشفط والأتمتة والإنتاج المطلوب.