

خطوط تشغيل قطاعات الصلب الإنشائي
خطوط تخريم كمرات CNC بثلاثة رؤوس
يعالج خط تخريم الكمرات CNC بثلاثة رؤوس عدة أوجه من قطاعات الصلب الإنشائي المتوافقة ضمن مسار إنتاج محكوم. يعتمد اختيار التكوين الصحيح على نوع القطاع ومقاسه والخامة ونمط الثقوب وعمليات التشغيل والسماحيات والعدد والمناولة والبرامج والإنتاج والعمليات التالية.
يقوم الخط عادة بتحديد موضع الكمرة أو القطاع الإنشائي داخل منطقة تشغيل يمكن لثلاث وحدات دوران الوصول فيها إلى أوجه مختلفة. وبحسب التكوين الموثق قد ينفذ الخط التخريم والماركينج والقلاوظ والتخويش والتفريز مع إدارة آلية للعدد وتحديد موضع مبرمج. قد تكون أذرع التغذية والمشابك وأنظمة القياس وطاولات النقل وتكامل المنشار ووحدات الماركينج والبرامج والمناولة الآلية أجزاء من خط إنتاج مترابط. يحتاج نطاقها الفعلي وسعتها وتسلسلها وواجهاتها إلى تأكيد من مستندات فنية معتمدة.
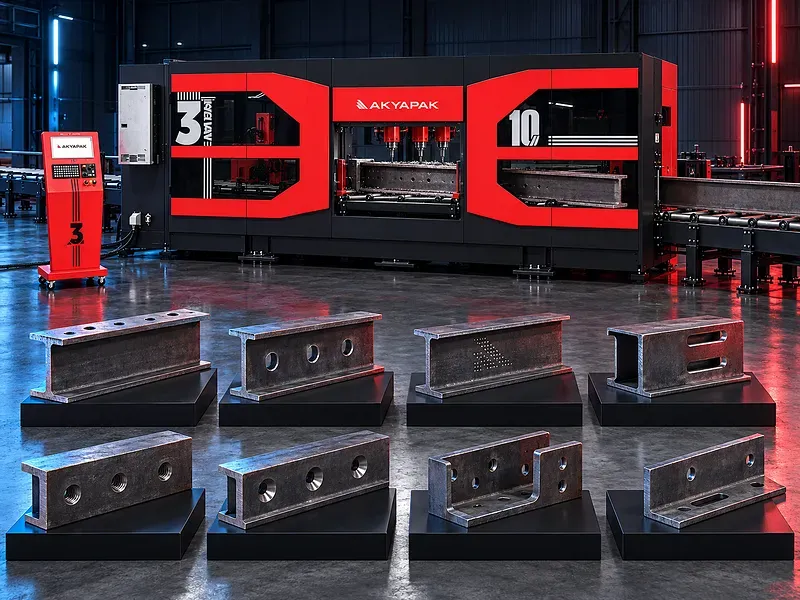
وظيفة خط التخريم بثلاثة رؤوس
يعالج الخط قطاعات الصلب الإنشائي من خلال تنسيق تحديد موضع الخامة مع حركة رؤوس التشغيل ومسارات العدد المبرمجة. يمكن للرؤوس الثلاثة الوصول إلى أوجه مختارة من القطاع حسب ترتيب الماكينة والبرنامج المعتمد.
يعتمد عدد المحاور المتحكم فيها والعمليات المتزامنة ونطاق التشغيل والقطاعات المدعومة وزمن الدورة على التكوين المختار ولا يمكن استنتاجها من اسم الفئة وحده.
تكوين الرؤوس الثلاثة
يستخدم الترتيب المعتاد وحدات دوران موضوعة لتشغيل جسم القطاع وجناحيه. قد تقلل الحركة المستقلة للرؤوس إعادة التموضع وتسمح بتنسيق عمليات مختلفة على أوجه منفصلة.
يجب التحقق من اتجاه الرؤوس والمشاوير والحركة المساعدة ومناطق التصادم ووصول العدد والحركة المتزامنة وأشكال القطاعات المدعومة من مخطط الماكينة المعتمد.
تحديد موضع الخامة والحركة المساعدة
يحرك نظام التغذية القطاع إلى المرجع المبرمج بينما قد توسع حركة مساعدة أو محور للرأس نطاق التشغيل من دون تحريك قطعة التشغيل بالكامل. قد يدعم ذلك تشغيل خواص متقاربة أو عمليات بطول محدد.
تحتاج الحركة المساعدة ودقة تحديد الموضع وطريقة المرجع والتعويض وحساسات القياس وشروط ثبات قطعة التشغيل إلى تأكيد فني خاص بالصفحة.
التخريم
ينشئ التخريم ثقوبا للوصلات الإنشائية والتصنيع والتجميع أو التشغيل التالي. يجب أن تتوافق الأداة مع قطر الثقب وعمقه ونوع الخامة وواجهة الرأس وطريقة التبريد والجودة المطلوبة.
تحتاج أقطار الثقوب وسرعة الرأس والتغذية والقدرة والعزم ونوع البنطة والتبريد والتحكم في اختراق الثقب وطرد الرايش والسماحيات الممكنة إلى تحقق للماكينة والأداة المحددتين.
التخريم بأدوات كربيد
قد تدعم أدوات الكربيد بارامترات قطع أعلى وعمرا أطول عندما يناسب الرأس وحامل الأداة والصلابة والتبريد والخامة والعملية. يجب أخذ بيانات الأداة من المورد المعتمد وفي حدود الماكينة.
يختلف أداء التخريم بالكربيد حسب حالة الخامة وعمق الثقب والانقطاعات والقشور والتثبيت والتبريد والتحكم في الرايش. تحتاج ادعاءات السرعة والإنتاج إلى تجارب قطع معتمدة.
الماركينج وتحديد الهوية
قد تحدد وحدة الماركينج مرجع الجزء أو مواضع التجميع أو الاتجاه أو معلومات التصنيع على الأسطح المدعومة. قد تستخدم الطريقة أداة تشغيل أو وحدة ماركينج مخصصة حسب التكوين.
يجب تأكيد عدد الأوجه وعرض الحروف وعمقها ووضوحها بعد الدهان أو السفع ومصدر البيانات وزمن الدورة والتتبع. يجب أن يتبع الماركينج خطة الإنتاج والجودة المعتمدة.
التفريز
قد ينشئ التفريز مجاري وفتحات وأسطحا مستوية وفتحات موسعة أو أشكالا مدعومة عندما يناسب الرأس والأداة والمشاوير والتثبيت. يجب اعتماد مسار الأداة وبارامترات القطع مقابل الرسم.
يجب تأكيد نطاق التفريز والحركة المتداخلة والعمق وتشطيب السطح والسماحيات وأقطار العدد وطرد الرايش وزمن الدورة. لا يجب تقديم الخط كمركز تشغيل عام.
القلاوظ
ينشئ القلاوظ سنونا داخل الثقوب المجهزة. تحتاج العملية إلى تزامن دوران الرأس والتغذية ومقاس ثقب مناسب وأداة صحيحة وتزييت أو تبريد ورجوع محكوم.
يجب التحقق من مواصفات القلاوظ ونطاق المقاسات والعمق وحدود الخامات وإمكانية القلاوظ المتزامن ومراقبة الأداة واستعادة التشغيل بعد كسر القلاوظة.
التخويش
ينشئ التخويش مقعدا مخروطيا عند مدخل الثقب لمسمار متوافق أو متطلبات تشطيب محددة. يجب أن تتوافق الأداة والزاوية والعمق والقطر وجودة السطح مع الرسم المعتمد.
تحتاج أقطار التخويش والزوايا والتحكم في العمق وقابلية التكرار ونوع الأداة وطريقة الفحص والتوافق مع المسمار إلى تأكيد.
التغيير الآلي للعدد
قد يخزن مغير العدد الآلي عدة أدوات لكل رأس ويستدعي الأداة المبرمجة من دون تبديل يدوي أثناء الدورة. قد يقلل ذلك المناولة ويدعم البرامج متعددة العمليات عند ضبطه بصورة صحيحة.
يجب تأكيد عدد محطات الأدوات وترتيب المخزن وواجهة الأداة وأقصى أبعاد ووزن للأداة وتحديد الهوية وزمن التغيير وتتبع العمر واكتشاف الكسر والاستعادة الآمنة.
تثبيت الخامة
تمسك المشابك الهيدروليكية أو الميكانيكية القطاع وتحدد مرجعه أثناء التموضع والتشغيل. قد تستوعب الفكوك القابلة للضبط مجموعة من القطاعات عندما تناسب أسطح التلامس والمشوار.
يجب التحقق من نقاط التثبيت والقوة ومشوار الفك وشكل التلامس وخطر التشوه وأقل مسكة والمرجع وتأكيد الحساسات وتسلسل التحرير الآمن.
القياس الآلي للخامة
قد تكشف أجهزة قياس مستقلة طول القطاع وعرضه وارتفاعه وموضع الجناح أو الاختلاف المحلي قبل التشغيل. يمكن للتحكم استخدام البيانات المقاسة لإنشاء المراجع أو تطبيق تعويض مسموح.
يجب اعتماد الأبعاد المقاسة ونوع الحساس وطريقة المرجع ونقاط القياس والدقة والمعايرة وحدود التعويض والتعامل مع الأخطاء وحفظ السجلات.
ذراع التغذية وحركة القطاع
قد يحدد ذراع تغذية أو ماسك موضع القطاع ويحركه خلال الخط. قد يوفر الإمساك المباشر تموضعا محكوما عندما تتوافق الخامة والمشبك ونظام الإدارة والقياس.
يجب التحقق من طول التغذية والسرعة والقوة وطريقة التموضع وأقل جزء متبق ونطاق القطاعات والحماية من التصادم وتأكيد المسكة والاستعادة بعد التوقف.
طاولات النقل والسيور
تدعم سيور الدخول والخروج الخامة قبل التشغيل وبعده. قد تنقل طاولات التحويل القطاعات بين مسارات متوازية أو ماكينات أو مناشير أو مواضع تفريغ عند دمجها في التخطيط.
يجب أن يعتمد تخطيط الخط طول الطاولة والمسافات بين البكرات وسعة الحمل ومشوار النقل العرضي والسرعة والحساسات والتحكم ومناطق الأمان ومنطق التجميع والواجهات.
تكامل المنشار
قد يدمج منشار شريطي متوافق مع خط التخريم لقص القطاعات إلى الطول أو تنفيذ الزوايا المدعومة. يمكن للمنشار استقبال بيانات الإنتاج وتبادل الخامة مع نظام التخريم عند اعتماد الواجهات.
يعتمد نطاق القطع والزوايا وبيانات الشفرة وسعة المنشار ومرجع القياس والتسلسل ومناولة البواقي والتحكم في الرايش والحواجز وتبادل البيانات على التكامل.
الماركينج على وجه إضافي
قد يسمح ترتيب ماركينج إضافي بتحديد الهوية على سطح لا يصل إليه التكوين الرئيسي للرؤوس مباشرة. قد يدعم ذلك اتجاه التجميع وتتبع الجزء.
يجب تأكيد الوجه المدعوم والوصول وطريقة الماركينج والعمق ونطاق الحروف وأثر العملية في الزمن والحماية من التصادم والوضوح بعد الطلاء أو السفع.
البرمجة والبرامج
قد تتم البرمجة من الرسومات أو قوائم الإنتاج أو النماذج ثلاثية الأبعاد أو بيانات تصنيع المنشآت عند توافر أدوات استيراد ومعالجة مناسبة. تساعد المحاكاة على مراجعة مسارات العدد والتصادمات قبل الإنتاج.
يجب تأكيد نوع التحكم وحزمة البرامج وصيغ الملفات ووظائف التخطيط أو الجدولة والتراخيص ومتطلبات الشبكة ومعالج ما بعد البرمجة والنسخ الاحتياطي وصلاحيات المستخدم والتحديثات ومسؤوليات الأمان الإلكتروني.
تسلسل الإنتاج المعتاد
يشمل التسلسل عادة مراجعة بيانات التصنيع وتأكيد الخامة والقطاع واستيراد البرنامج أو إنشائه وتخصيص العدد وتجهيز الخام والتحميل والقياس والتثبيت والتموضع وتنفيذ العمليات المطلوبة والتفريغ وتحديد هوية الجزء وفحص النتيجة.
يجب اعتماد مراحل القطع أو الماركينج أو النقل المتكاملة كخط واحد. يجب تشغيل عينات وإجراء فحص أول قطعة قبل إصدار دفعات الإنتاج.
القطاعات والخامات
قد تشمل قطع التشغيل الكمرات والأعمدة والقنوات والزوايا والقطاعات المجوفة والشرائح أو القطاعات المصنعة عندما يناسب التثبيت ونطاق التشغيل ووصول الرؤوس والعملية.
تؤثر نوع الخامة ومقاومة الخضوع والشد والأبعاد والاستقامة والالتواء والقشور واللحامات وحالة السطح واختلاف القطاع في التشغيل. تحتاج حدود القطاعات والخامات إلى اعتماد.
الجودة والفحص
قد يشمل الفحص قطر الثقب وموضعه والمسافات والتعامد وجودة القلاوظ وقطر التخويش وعمقه وأبعاد التفريز ووضوح الماركينج وطول الجزء وزاوية القطع والعلاقة بين الأوجه.
يجب تحديد مرجع الرسم والسماحيات ومعدات القياس وخطة أخذ العينات وفحص أول قطعة وحالة المعايرة والتتبع وإجراء التعامل مع القطع غير المطابقة قبل الإنتاج.
التطبيقات
قد تشمل التطبيقات هياكل الصلب الإنشائية والمباني والكباري والمنشآت الصناعية وأنظمة مناولة الخامات وهياكل الطاقة وشاسيهات الماكينات ومعدات النقل وهياكل السفن والتجميعات المعدنية المصنعة.
تعتمد ملاءمة الصناعة على القطاع الفعلي وتصميم الوصلة وكود التصنيع وخطة الجودة وحجم الإنتاج ومتطلبات اللحام أو التجميع التالية.
كيفية اختيار الخط الصحيح
قدم أنواع القطاعات ونطاق المقاسات والخامات وأقصى طول ووزن للخامة وأقطار الثقوب وأعماقها والعمليات والسماحيات والأوجه المطلوبة والعدد ومزيج الدفعات والكمية السنوية وزمن الدورة المستهدف والعمليات التالية.
قدم أيضا مساحة التخطيط وبيانات الونش والتحميل واتجاه الدخول والخروج ومتطلبات المنشار ومنطق النقل وصيغ البرامج والتغذية الكهربائية والهواء والتبريد والشفط والأساس والعمالة ونظام الورديات وقواعد السلامة وطريقة الفحص.
المعلومات الفنية المطلوب التحقق منها
يجب أن تؤكد المستندات المعتمدة سعة القطاعات وطول ووزن الخام وعدد الرؤوس والمحاور والمشاوير وقدرة الرأس وعزمه وسرعته وأقطار الثقوب وواجهات العدد ومحطات الأدوات وسرعة التغذية ودقة التموضع والعمليات والمشابك والقياس والسيور وواجهات المنشار والأبعاد والوزن والمرافق والأساس.
تحتاج أنظمة التحكم والبرامج والتراخيص ومسؤوليات التكامل ونظام السلامة والشفط والتبريد وتجميع الرايش ومتطلبات الشبكة والتدريب وقطع الغيار وشروط اختبار القبول إلى تأكيد.
السلامة ومخاطر التشغيل
تشمل المخاطر العدد الدوارة وحركة الرؤوس والمشابك والسيور وطاولات النقل والقطاعات الطويلة والأحمال المعلقة والحواف الحادة والرايش وسائل التبريد وكسر الأداة والحركة الآلية غير المتوقعة والكهرباء والضغط الهيدروليكي والهواء المضغوط.
يحتاج الخط إلى الحواجز ومناطق مسيجة ودخول مقفل بدائرة الأمان وإيقاف الطوارئ ومناطق تحميل آمنة وحساسات وجود عند تحديدها والتحكم في الرايش وإجراءات فصل الطاقة وخطط الرفع وتعليمات التشغيل ومهمات الوقاية والتدريب وتقييم مخاطر موثق.
التركيب وبدء التشغيل
يجب أن يشمل تخطيط الموقع المساحة والوصول والتفريغ والأساسات والتثبيت والتسوية والكهرباء والهواء والتبريد والشفط والشبكة والإضاءة والحواجز والسيور وواجهة المنشار والأوناش وتدفق الخامات ومناولة الرايش ووصول الصيانة.
يجب أن يشمل بدء التشغيل الهندسة والمحاذاة واختبارات الرؤوس وتغيير العدد والمشابك ومعايرة القياس والسيور وطاولات النقل واتصال المنشار واعتماد السلامة واستيراد البرامج وتشغيل قطاعات تجريبية وفحص أول قطعة وتدريب التشغيل والصيانة وتسليم المستندات.
الصيانة ودعم دورة الحياة
يجب أن تتبع الصيانة الوقائية الجداول المعتمدة للرؤوس وحوامل العدد ومغيرات العدد والمحاور والأدلة وأنظمة الإدارة والمشابك وحساسات القياس والسيور وطاولات النقل والهيدروليك والتزييت والتبريد والرايش والحواجز وأقفال الأمان والتحكم الكهربائي.
يجب الاتفاق على العدد والمستهلكات والفلاتر ومواد التزييت وقطع الغيار وأجهزة المعايرة والنسخ الاحتياطية ودعم البرامج وقواعد الوصول عن بعد والتدريب وفترات الخدمة والمستندات الفنية للخط المختار.
الحدود وحالة النشر
يشير النص المقدم إلى تكوين تجاري محدد بينما لا تحتوي الصفحة المطلوبة على اسم الشركة أو الموديل. لذلك لا تقدم مشاوير الحركة وأقطار الثقوب ومحطات العدد والسرعة والقدرة والمحاور وزوايا المنشار وأوجه الماركينج والسعة والدقة والإنتاج كحقائق عامة.
تحتاج الصفحة إلى داتا شيت معتمدة خاصة بها وقائمة خيارات مؤكدة ومراجعة فنية ووسائط معتمدة ومراجعة على نسخة الاختبار واعتماد نهائي للمحتوى قبل النشر
أسئلة تُطرح علينا
ما خط تخريم الكمرات بثلاثة رؤوس؟
هو خط إنتاج CNC يحدد موضع قطاعات الصلب الإنشائي بينما تشغل ثلاثة رؤوس أوجها مختارة وفقا للعمليات المبرمجة.
ما العمليات التي يمكن للخط تنفيذها؟
قد ينفذ حسب التكوين الموثق التخريم والماركينج والتفريز والقلاوظ والتخويش والقياس والقطع المتكامل. تحتاج كل عملية ونطاقها إلى تأكيد.
هل تعمل الرؤوس الثلاثة في الوقت نفسه؟
قد تتوافر حركة مستقلة أو متزامنة ضمن حدود المشاوير والعدد والتصادم. يعتمد التسلسل الفعلي على تخطيط الماكينة والبرنامج.
هل يمكن ربط الخط بمنشار شريطي؟
قد يتوافر التكامل عندما يتم اعتماد المناولة الميكانيكية والتحكم الكهربائي ومنطق الأمان ومراجع القياس وواجهات البرامج معا.
ما البيانات المطلوبة للاختيار؟
يلزم تقديم نطاق القطاعات والخامات وطول ووزن الخام وأنماط الثقوب والعمليات والسماحيات والعدد والكمية السنوية وصيغ البرامج ومتطلبات المنشار والنقل والمرافق والتخطيط والعمالة والورديات وطريقة الفحص
أخبرنا بالقطعة التي تريد إنتاجها
يقرأ كل طلب مهندس. عادة في يوم العمل نفسه.
ذات صلة
- ثنايه صاج سي ان سي ثنايات صاج هيدروليكية بتحكم CNC لتشكيل المكونات المعدنية وفقًا للزوايا والأبعاد ومتطلبات الإنتاج المحددة.
- كواعات مواسير سي ان سي تتحكم كواعات المواسير CNC في تسلسل الثني لإنتاج الأشكال المطلوبة للمواسير والأنابيب. يعتمد الاختيار على الخامة والقطاع والقطر وسمك الجدار ونصف قطر الثني وهندسة الجزء والدقة وحجم الإنتاج.
- ماكينات القطع بالبلازما CNC بتصميم جسري تحرك ماكينة القطع بالبلازما CNC الجسرية محطة قطع واحدة أو أكثر عبر كوبري موجه لتشغيل ألواح المعادن الموصلة للكهرباء والقطاعات المدعومة. يعتمد اختيار التكوين الصحيح على الخامة والسمك ومقاس اللوح وهندسة الجزء وجودة الحافة والشطف والعمليات الإضافية والشفط والأتمتة والإنتاج المطلوب.