

حلول ثني الصاج المؤتمتة
ماكينات ثني وتشكيل الألواح المعدنية
تثبت ماكينات ثني الألواح الصاج المتوافق وتحدد موضعه وتشكل منه ألواحا وقطاعات ومكونات متعددة الحواف والثنيات. يعتمد الاختيار الصحيح على الخامة وأبعاد الخام وطول الثني وهندسة الحواف والزاوية ونصف القطر وتسلسل التشغيل والسماحيات ومزيج الدفعات وطريقة المناولة والإنتاج المطلوب.
خلال دورة ثني اللوح يحدد موضع الخام ويثبت، ثم تتحرك سكاكين الثني حول حافة الصاج لتشكيل حافة لأعلى أو لأسفل عند دعم هذا الاتجاه في تكوين الماكينة. قد تتولى المناولة أو إعادة التموضع الآلية تدوير الجزء وتحريكه بين الثنيات. تستخدم تسميتا ماكينة ثني الألواح وماكينة طي الألواح لهذه الفئة، لكن التصميمات تختلف. يجب تأكيد سعة الخامة وأقصى طول ثني وحدود الحواف والعدد وطريقة تحديد الموضع والتحكم في الزاوية والدقة وزمن الدورة والأتمتة وأنظمة السلامة للماكينة المحددة.
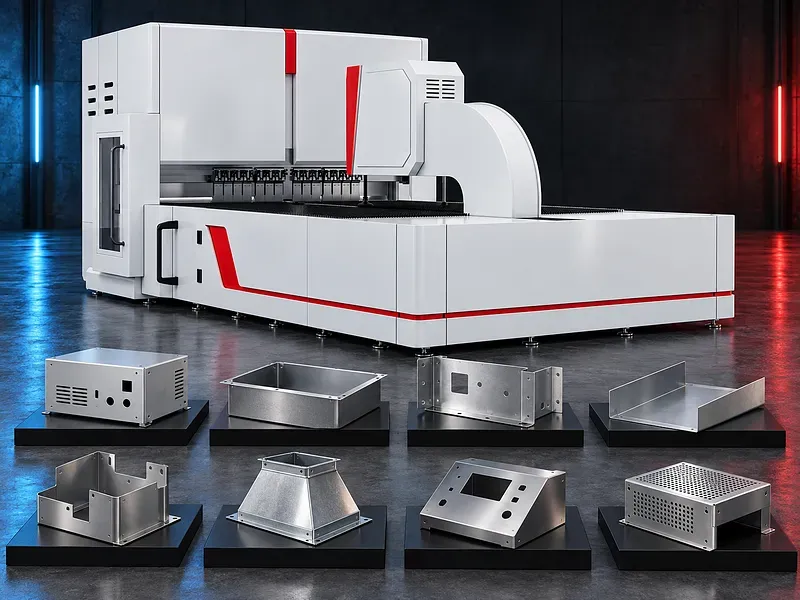
طريقة عمل ماكينة ثني الألواح
يحدد موضع خامة الصاج مقابل نظام مرجعي وتثبت بأداة مسك. تتحرك سكينة الثني أو مجموعة السكاكين بالنسبة إلى الحافة المثبتة وتشكل الحافة من خلال مسار محكوم.
قد تعيد الماكينة تموضع الخام لتنفيذ جوانب وثنيات إضافية. يؤثر التثبيت ومسار السكاكين ودعم الخامة وتسلسل الثني وتعويض الارتداد والأبعاد المبرمجة في الهندسة النهائية.
نظام التثبيت وماسك الخام
يثبت ماسك الخام اللوح بالقرب من خط الثني ويوفر مرجعا لحركة التشكيل. يجب أن يتوافق شكله وتقسيمه وضغطه وارتفاعه وخلوصه وحالة التلامس مع الجزء والعملية.
يجب تأكيد طول الماسك والعدد المقسمة وتجهيز العدد الآلي وقوة التثبيت وخطر علامات السطح وأقل خلوص وطريقة تغيير العدد والملاءمة للصناديق أو الحواف الراجعة للماكينة المحددة.
سكاكين الثني العلوية والسفلية
قد تشكل سكاكين الثني الحواف إلى أعلى أو أسفل أو في ترتيبات مدعومة حسب التصميم. تتبع السكينة حركة محكومة بينما يبقى اللوح مثبتا أو يعاد تموضعه للعملية التالية.
يجب التحقق من خامة السكاكين وهندستها وطولها ونصف قطر الحافة والخلوص والمشوار والقوة والسرعة والمحاذاة وحدود التآكل والتزييت واتجاهات الثني المدعومة للماكينة وعائلة الأجزاء المختارتين.
تحديد الموضع والمناورة الآلية
قد يستخدم النظام ذراع مناولة أو ماسكا أو شفاطات أو مصدا خلفيا أو دبابيس مرجعية أو ترتيبا آخر لتحديد موضع الخام وتدويره وتحريكه بين الثنيات وفقا للبرنامج.
تحتاج أكبر وأقل أبعاد خام ووزن الجزء ومنطقة المسك والثقوب والفتحات وحالة السطح وخلوص الدوران ونطاق تحديد الموضع ودقته ومناطق التصادم والأشكال غير المدعومة إلى مراجعة.
طول الثني وسعة الخامة
تعتمد السعة على نوع الخامة ومقاومة الخضوع والشد والسمك وطول الثني وارتفاع الحافة والزاوية ونصف القطر والعدد ومقاس الخام والتسلسل وهيكل الماكينة. السمك وحده لا يحدد الملاءمة.
لا تذكر الصلب الكربوني أو الاستانلس ستيل أو الألومنيوم أو الصاج المطلي أو غيرها إلا بعد التحقق من السعة ومتطلبات السطح للماكينة والحالة المختارتين.
ارتفاع الحافة وهندسة الجزء
يجب أن يحدد الرسم ارتفاع كل حافة واتجاه الثني والزاوية ونصف القطر والثنية المطبقة والإزاحة والحافة الراجعة وتفريغ الركن والفتحات وعلاقتها بالثنيات السابقة. يجب مراجعة التسلسل الكامل لخلوص العدد والجزء.
تختلف حدود أقل وأكبر ارتفاع حافة والقدرة على الحواف الراجعة وعمق الصندوق والخلوص الداخلي والحدود القطرية وخطر التصادم والوصول إلى الأشكال الضيقة أو العميقة حسب التصميم وتحتاج إلى تحقق.
زاوية الثني ونصف القطر والارتداد
تعتمد الزاوية النهائية ونصف القطر على نوع الخامة والسمك واتجاه الدرفلة والحالة والطلاء وهندسة العدد والحركة المبرمجة والتثبيت والارتداد وطريقة القياس.
قد يستخدم تصحيح الزاوية وتعويض الارتداد بيانات خامات معتمدة أو حساسات أو تحكما تكيفيا أو نتائج تجارب حسب تكوين الماكينة. يجب التحقق من الدقة على الجزء والخامة الفعليين.
الثنيات المتعددة وتخطيط التسلسل
قد تحتاج الألواح إلى عدة ثنيات على جانب واحد أو أكثر. يجب أن يحافظ التسلسل على الوصول للتثبيت والعدد مع التحكم في التصادم ودعم الجزء وتراكم السماحيات والارتداد وتأثير الثنيات السابقة.
يجب أن يحدد البرنامج الحواف المرجعية واتجاه الخام وترتيب الثنيات والاتجاهات والأبعاد والزوايا والسرعة وإعادة التموضع والمناولة والفحوص وقيم التصحيح. لا تغني المحاكاة عن التحقق من أول قطعة.
تجهيز العدد وتغيير العمل
قد تستخدم أنظمة ثني الألواح عددا بطول كامل أو مقسمة أو مرتبة يدويا أو مجهزة آليا حسب التصميم. يجب أن تسند العدد الحافة المطلوبة مع إخلاء الأركان والحواف الراجعة والفتحات والأجزاء المشكلة.
يجب تأكيد مخزون العدد والأطوال والشرائح وأنصاف الأقطار وواجهات الحوامل وطريقة التجهيز والترتيب الآلي والتخزين والتعريف والتآكل والتنظيف والصيانة ونطاق الاستبدال.
البرمجة والتحكم CNC
قد يدير نظام CNC الأبعاد والزوايا ومسارات السكاكين والتثبيت وحركة المناولة وتدوير الجزء وتجهيز العدد والسرعات والتسلسل والتصحيحات والإنذارات وبيانات الإنتاج وفقا للنظام المركب.
يجب اعتماد نوع وحدة التحكم والمحاور وسعة البرامج واستيراد الرسومات والبرمجة خارج الماكينة والمحاكاة واللغة وصلاحيات المستخدم والنسخ الاحتياطية والاتصال بالشبكة والتشخيص والتقارير والوظائف الاختيارية كتابة.
اختلافات الخامة والتعويض
قد تغير سماكة الصاج ومقاومته وصلادته واتجاه الدرفلة والطلاء والاستواء والإجهادات المتبقية وجودة القطع وأبعاد الخام واختلاف الدفعات سلوك الثني والهندسة النهائية.
يجب أن يستند التعويض إلى إعدادات معتمدة أو قياس أو تجارب محكومة أو وظائف تكيفية مدعومة. لا يضمن التصحيح الآلي أجزاء مقبولة عندما تكون الخامة أو الأبعاد خارج الحالة المعتمدة.
دعم الجزء وحماية السطح
تحتاج الخامات الكبيرة أو المرنة إلى دعم محكوم أثناء تحديد الموضع والثني. قد تقلل الفرش والدرافيل والطاولات والحوامل المتتبعة والشفاطات أو الدعامات المخصصة الترهل والحركة غير المحكومة وتلف السطح عند توافقها مع الجزء.
يجب مراجعة مساحة الدعم والحمل والارتفاع والحركة وخامة التلامس والنظافة وخطر العلامات وحساسية الطلاء والغلاف الواقي وبروز الجزء ووصول المشغل للتطبيق.
تسلسل الإنتاج
تبدأ العملية عادة بالرسم المعتمد وفرد الخام ومواصفة الخامة وفحص العدد وتسلسل الثنيات وإعداد البرنامج وتعريف الصاج وتجهيز الماكينة واعتماد السلامة.
يحمل الخام ويحدد مرجعه ويثبت ويثنى ويعاد تموضعه ويقاس. يجب فحص أول قطعة واعتمادها قبل إصدار الدفعة مع إدارة التصحيحات والتتبع والتعامل مع الأجزاء غير المطابقة من خلال خطة الجودة.
الجودة والفحص
قد يشمل الفحص الأبعاد الكلية وارتفاعات الحواف والزوايا وأنصاف الأقطار والاستقامة والاستواء والأقطار والتربيع ومواضع الثقوب والفتحات والثنيات المطبقة والإزاحات وحالة الأركان وعلامات السطح والملاءمة مع الأجزاء المقابلة.
يجب أن تحدد خطة الفحص المرجع والسماحيات والأدوات والجيجات وأخذ العينات والمعايرة واعتماد أول قطعة ومراقبة العملية وحدود التصحيح والتتبع والقبول النهائي.
الإنتاجية وقابلية التكرار
قد يقلل تحديد الموضع الآلي والثني المبرمج بعض المناولة اليدوية وتكرار الضبط عندما تتوافق هندسة الجزء والخام والعدد وسعة الماكينة ومزيج الإنتاج.
لا يجب ضمان زمن الدورة أو الإنتاج أو قابلية التكرار أو تقليل العمالة أو الثبات من فئة الماكينة وحدها. تعتمد النتائج على التحميل والتفريغ وعدد الثنيات وإعادة التموضع وتجهيز العدد واختلاف الخامة والفحص والصيانة وممارسة المشغل.
التطبيقات الصناعية
قد تشمل التطبيقات الدواليب واللوحات الكهربائية والأرفف والألواح المعمارية ومكونات المصاعد والأثاث الصلب والأبواب ومنتجات الغرف النظيفة وألواح الأجهزة والأغطية الصناعية والصواني والإطارات ومكونات الماكينات.
تعتمد ملاءمة التطبيق على الخامة ومقاس الخام وهندسة الحواف وتسلسل الثني والتشطيب والسماحيات ومزيج الدفعات وطريقة الوصل والمناولة والعمليات التالية ومعيار المنتج المطبق.
الاختيار بين ماكينة ثني الألواح والمكبس الثني
قد تناسب ماكينة ثني الألواح الأجزاء التي تعتمد على حواف الألواح والثنيات المتكررة عندما تستطيع العدد ووحدة المناولة التعامل مع الخام والتسلسل. قد تقلل إعادة التموضع اليدوي للهندسات المتوافقة.
قد يكون المكبس الثني أنسب لأحجام أجزاء أخرى أو خامات ثقيلة أو قطاعات طويلة أو عدد عميقة أو أشكال خاصة أو أعمال مرنة قليلة الكمية أو هندسات خارج مساحة ماكينة ثني الألواح. يجب مقارنة عائلات الأجزاء الفعلية وليس أسماء الماكينات.
كيفية اختيار الماكينة الصحيحة
قدم رسومات الأجزاء وفرد الخام وأنواع الخامات وحالتها وأقل وأكبر سمك وأبعاد الخام ووزنه وأطوال الثني وارتفاعات الحواف والزوايا وأنصاف الأقطار والاتجاهات والثنيات المطبقة والحواف الراجعة والفتحات والسماحيات ومتطلبات السطح والكميات والإنتاج المستهدف.
حدد أيضا احتياجات العدد والتحميل والتفريغ والأتمتة ودعم الجزء والفحص ونظام الورديات والمرافق ومساحة الموقع وقواعد السلامة والتجميع التالي ونطاق الأجزاء المستقبلية وتكامل البيانات ومتطلبات تجربة القبول.
المعلومات الفنية المطلوب التحقق منها
يجب أن تؤكد المستندات المعتمدة سعات الخامات وأقصى طول ثني وحدود أقل وأكبر حافة والزوايا وأنصاف الأقطار المدعومة وأبعاد الخام ووزنه ونطاق وحدة المناولة وشروط دقة تحديد الموضع وقوة الثني والسرعة وعدد الدورات والعدد والمحاور والتحكم.
يجب أيضا تأكيد أبعاد الماكينة ووزنها وحمل الأرضية والأساس والكهرباء والهواء والتزييت والتبريد وأساس اختبار الضوضاء والحواجز ووظائف السلامة وأنظمة التحميل والبرامج والمعدات القياسية والاختيارية والحدود البيئية والمستندات والتدريب وطريقة القبول.
السلامة ومخاطر التشغيل
تشمل المخاطر السحق بأدوات التثبيت والثني وحركة وحدة المناولة ودوران اللوح آليا والحواف الحادة وعدم استقرار الخامات وسقوط الأجزاء وبدء الدورة غير المتوقع وفقد الشفط وتغيير العدد والمخاطر الكهربائية والهواء المضغوط وأعمال الصيانة.
يجب أن يشمل مفهوم السلامة حواجز معتمدة ووصولا مرتبطا بدائرة الأمان وماسحات أو ستائر ضوئية عند ملاءمتها وإيقاف طوارئ ووضع ضبط آمنا ومناطق تحميل محكومة ودعم الأجزاء ومناولة العدد وإجراءات فصل الطاقة والفحص والتدريب والإشراف وتقييم مخاطر موثقا.
التركيب وبدء التشغيل
يجب أن يشمل تجهيز الموقع طريق الدخول والتفريغ وحمل الأرضية والأساس والتثبيت والتسوية والعزل الكهربائي والهواء المضغوط عند الحاجة والإضاءة ومسافات العمل والحواجز ومسارات الخامة ومعدات التحميل وتخزين الأجزاء ووصول الصيانة.
يجب أن يشمل بدء التشغيل فحص الهندسة والمستوى ومحاذاة العدد والتثبيت ومسارات السكاكين ومعايرة وحدة المناولة واختبارات التحكم والبرامج والمرافق واعتماد السلامة وتجارب البرامج وثني العينات والفحص وتدريب التشغيل والصيانة وتسليم المستندات.
الصيانة ودعم دورة الحياة
يجب أن تتبع الصيانة الوقائية الجداول المعتمدة لسكاكين الثني وعدد ماسك الخام والأدلة والإدارة والتروس والمحامل والتزييت والمكونات الهيدروليكية أو الهوائية والملاقط والشفاطات والحساسات والتحكم والطاولات والحواجز وأقفال الأمان وأنظمة الطوارئ.
يجب الاتفاق على العدد وأجزاء التآكل وموانع التسريب والفلاتر ومواد التزييت والحساسات وعناصر الشفط وأجهزة المعايرة والنسخ الاحتياطية للبرامج وأدوات الخدمة والدعم الفني والتدريب وسجلات الفحص والمستندات للماكينة المختارة.
الحدود وحالة النشر
لا يثبت الوصف المقدم ثنيا دقيقا أو متكررا أو سماحيات ضيقة أو زمنا أقصر للدورة أو إنتاجا ثابتا أو تقليل اختلافات المشغل أو الملاءمة للدفعات الصغيرة والإنتاج المتسلسل. تعتمد هذه النتائج على الماكينة والجزء والخامة والعدد والبرنامج والمناولة والفحص.
تحتاج الصفحة إلى داتا شيت معتمدة للماكينة المحددة وسعات أجزاء وخامات موثقة ونطاق مؤكد للعدد والأتمتة وصور معتمدة ومراجعة فنية ومراجعة على نسخة الاختبار واعتماد نهائي للمحتوى قبل النشر.
المراجعة الفنية والخطوة التالية
أرسل رسومات الأجزاء وفرد الخام وبيانات الخامة وأبعاد الخام وأطوال الثني واتجاهاته وارتفاعات الحواف والزوايا وأنصاف الأقطار والحواف الراجعة والفتحات والسماحيات والكميات والإنتاج ومتطلبات السطح وطريقة المناولة والمرافق وتخطيط الموقع للمراجعة الفنية.
يجب أن تقارن المراجعة عائلة الأجزاء ببيانات الماكينة المعتمدة وتحدد تكوين ماكينة ثني الألواح والعدد وطريقة البرمجة والدعامات والأتمتة والفحص ومفهوم السلامة وتجربة القبول والتركيب والتدريب والصيانة وقطع الغيار.
أسئلة تُطرح علينا
ما ماكينة ثني الألواح؟
هي ماكينة تشكيل صاج تثبت الخام المتوافق وتحدد موضعه بينما تنفذ أدوات الثني حواف وثنيات وهندسات ألواح مبرمجة.
هل ماكينة ثني الألواح هي نفسها ماكينة طي الألواح؟
تستخدم التسميتان غالبا للفئة نفسها، لكن تصميم الماكينة ومستوى الأتمتة والعدد وهندسات الأجزاء المدعومة قد تختلف ويجب التحقق منها.
ما الأجزاء المناسبة للثني بهذه الماكينة؟
قد تشمل الأجزاء الدواليب والأغلفة والأرفف والألواح والأبواب والصواني والإطارات والأغطية عندما تتوافق أبعاد الخام وهندسة الحواف والخامة وتسلسل الثني والسماحيات مع مساحة الماكينة الموثقة.
هل تضمن الأتمتة دقة الثني؟
لا. تعتمد الدقة أيضا على اختلافات الخامة وجودة الخام والعدد والمعايرة والبرمجة والدعم والقياس والصيانة واعتماد أول قطعة.
ما البيانات المطلوبة للاختيار؟
قدم رسومات الأجزاء وفرد الخام والخامة والسمك ومقاس الخام وأطوال الثني وارتفاعات الحواف والزوايا وأنصاف الأقطار والحواف الراجعة والفتحات والسماحيات والكميات والإنتاج واحتياجات المناولة والمرافق وتخطيط الموقع.
أخبرنا بالقطعة التي تريد إنتاجها
يقرأ كل طلب مهندس. عادة في يوم العمل نفسه.
ذات صلة
- ثنايه صاج سي ان سي ثنايات صاج هيدروليكية بتحكم CNC لتشكيل المكونات المعدنية وفقًا للزوايا والأبعاد ومتطلبات الإنتاج المحددة.
- كواعات مواسير سي ان سي تتحكم كواعات المواسير CNC في تسلسل الثني لإنتاج الأشكال المطلوبة للمواسير والأنابيب. يعتمد الاختيار على الخامة والقطاع والقطر وسمك الجدار ونصف قطر الثني وهندسة الجزء والدقة وحجم الإنتاج.
- ماكينات القطع بالبلازما CNC بتصميم جسري تحرك ماكينة القطع بالبلازما CNC الجسرية محطة قطع واحدة أو أكثر عبر كوبري موجه لتشغيل ألواح المعادن الموصلة للكهرباء والقطاعات المدعومة. يعتمد اختيار التكوين الصحيح على الخامة والسمك ومقاس اللوح وهندسة الجزء وجودة الحافة والشطف والعمليات الإضافية والشفط والأتمتة والإنتاج المطلوب.