

حلول تشكيل الصاج اليدوية
ماكينات ثني وتطبيق الصاج اليدوية
تثبت ماكينات ثني الصاج اليدوية لوحا متوافقا ثم تثنيه على خط مستقيم باستخدام عارضة ثني يحركها المشغل. تناسب بعض أعمال الورش والتصنيع الخفيف عندما تبقى سماكة الخامة وطول الثني وهندسة الجزء والعدة والدقة المطلوبة داخل الحدود المعتمدة للماكينة.
يضع المشغل لوح الصاج على المرجع المطلوب ثم يثبته أسفل عارضة الكبس ويرفع عارضة الثني حتى يصل إلى الثنية المطلوبة. تعتمد النتيجة النهائية على الإعداد وسلوك الخامة وبدل الثني والرجوع المرن ومهارة المشغل والحالة الفعلية للماكينة. قد تشمل المنتجات المتوافقة أجزاء مجاري الهواء المستطيلة والحليات والأغطية والصواني والصناديق والمكونات ذات الحواف المستقيمة. يجب اختيار الماكينة المحددة من رسم الجزء ونوع الخامة والسماكة وطول الثني ومقاس الحافة والكمية والتكرارية المطلوبة.
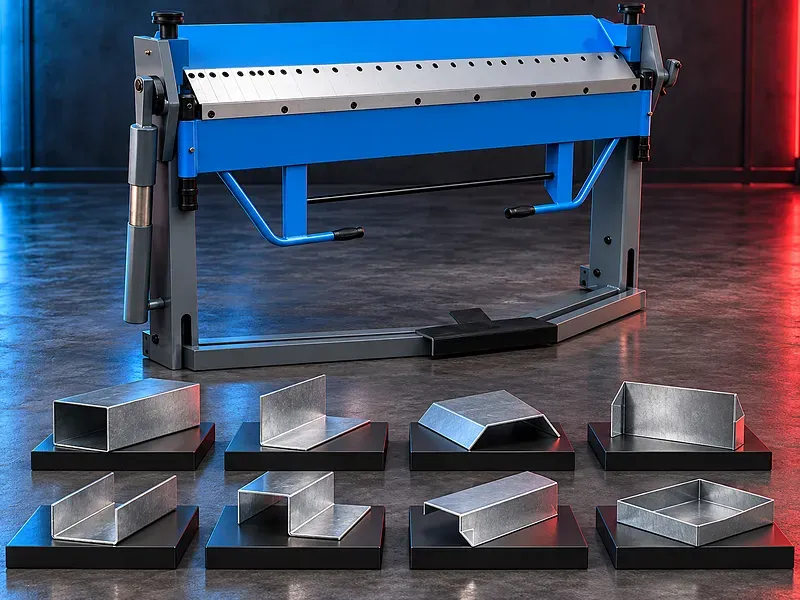
طريقة عمل ماكينة ثني الصاج اليدوية
يوضع لوح الصاج على القاعدة مع محاذاة خط الثني مع حافة التثبيت. تثبت عارضة الكبس الخامة ثم يحرك المشغل عارضة الثني حتى الزاوية المطلوبة.
تنفذ العملية ثنية مستقيمة دون رام يعمل بالطاقة. يوفر المشغل الحركة مباشرة أو من خلال ذراع أو ثقل موازن أو مساعدة ميكانيكية مثبتة حسب تصميم الماكينة.
العناصر الرئيسية للماكينة
تتكون ماكينة التطبيق اليدوية عادة من هيكل وقاعدة وعارضة كبس وعارضة ثني ومفصلات ومقابض أو أذرع ونقاط ضبط ومحددات ودعامات للصاج. وقد تشمل بعض التكوينات عدة كبس مجزأة أو أثقال موازنة أو مؤشر زاوية أو مسطرة خلفية.
يجب تأكيد التكوين والعدة والملحقات الفعلية من داتا شيت والصورة المعتمدتين للماكينة المختارة.
طول التشغيل وسعة الصاج
يحدد طول التشغيل أقصى طول ثني مدعوم تحت شروط معلنة. تعتمد السعة على نوع الخامة ومقاومة الشد والسماكة وطول الثني واتجاه الألياف وزاوية الثني وهندسة الحافة وحالة العدة.
لا يجوز تطبيق سماكة معلنة للصلب منخفض الكربون تلقائيا على الصلب غير القابل للصدأ أو الألومنيوم أو الصاج المطلي أو خامة أخرى. يلزم جدول سعة معتمد لكل خامة وطول ثني.
عارضة الكبس وفتحة الإدخال
تثبت عارضة الكبس اللوح على القاعدة أثناء الثني. تؤثر هندسة الحافة والخلوص والصلابة في موضع الثنية وعلامات السطح وأقل حافة وإمكانية دخول الجزء.
يجب تأكيد طريقة التثبيت وارتفاع رفع العارضة وفتحة الإدخال وضبط التثبيت ونصف قطر الأنف وإمكانية فك أو تجزئة العدة والهندسة المسموحة للصناديق والثنيات المرتدة والمجاري والحواف المطوية.
عارضة الثني والتحكم في الزاوية
تدور عارضة الثني حول محور المفصلة وترفع الجزء الحر من الصاج. تؤثر محاذاة المفصلة وصلابة العارضة وطول المقبض والاتزان والضبط في المجهود وثبات الثنية.
قد يساعد تدريج أو محدد المشغل على الاقتراب من الزاوية المستهدفة عند توفره. وتظل الزاوية النهائية بحاجة إلى قياس وتعويض للرجوع المرن للخامة.
بدل الثني والرجوع المرن
يغير الثني الطول المفرود للوح. يجب أن يراعي فرد الجزء نصف قطر الثني وسماكة الخامة وزاوية الثني وطريقة حساب بدل الثني المختارة.
تستعيد معظم خامات الصاج جزءا من شكلها بعد إزالة الحمل. وقد يلزم استخدام عينات تجريبية وزيادة محسوبة في الثني للوصول إلى الزاوية النهائية دون تجاوز حدود الماكينة أو الخامة.
أقل حافة وخلوص الجزء
تعتمد أصغر حافة عملية على حافة الكبس ونصف قطر الثني وسماكة الخامة والمحاذاة وإمكانية تثبيت اللوح بأمان. وقد تتعارض الثنيات المرتدة العميقة والقطاعات المغلقة والثنيات السابقة مع العارضة أو الهيكل.
يجب مراجعة كل ثنية وتسلسلها قبل الإنتاج. وقد يحتاج الجزء إلى عدة مجزأة أو ترتيب ماكينة مختلف أو تغيير ترتيب الثني لتجنب التصادم وحبس الجزء.
تسلسل الإنتاج
تبدأ العملية بالرسم المعتمد وتعريف الخامة وفرد الجزء وتسلسل الثني وخطة الفحص. يجب فحص حالة الماكينة وتنظيف أسطح التلامس وتجهيز المراجع والتأكد من أبعاد اللوح قبل الثني.
ينفذ جزء تجريبي ثم يقاس موضع الثني والزاوية والأبعاد وتطبق التصحيحات المعتمدة ثم تشغل الدفعة مع فحوص دورية. تعزل الأجزاء غير المطابقة وتسجل التغييرات المؤثرة في التكرارية.
الجودة والفحص
قد يشمل الفحص موضع الثنية وزاويتها ونصف القطر الداخلي وطول الحافة والأبعاد الكلية والتربيع والاستقامة والالتواء وعلامات السطح وتلف الطلاء والشروخ وملاءمة التجميع وفقا للرسم.
يجب أن تحدد خطة التحكم المراجع والسماحيات وأدوات القياس وتكرار أخذ العينات واعتماد أول جزء وحدود التصحيح والتعامل مع الأجزاء المرفوضة.
التطبيقات المحتملة
قد تشمل الأعمال المتوافقة ألواح مجاري التهوية وأجزاء الدكت المستطيل وحليات المداخن والأسطح وتفاصيل حواف مقاومة الحريق والدواليب والصواني والأغطية والصناديق واللافتات والحوامل ومكونات الحواف المستقيمة العامة.
تعتمد الملاءمة على خامة الصاج وسمكه وعرضه وطوله وتخطيط الثنيات وأقل حافة ومتطلبات السطح والكمية والدقة. وقد تحتاج الثنيات المنحنية والصناديق العميقة المعقدة والإنتاج الكثيف إلى عملية تشكيل أخرى.
التشغيل اليدوي والإنتاجية
قد يناسب التشغيل اليدوي أعمال الإصلاح والنماذج والأجزاء الخاصة وبعض الدفعات الصغيرة أو المتنوعة عندما يكون الإعداد البسيط والتحكم المباشر للمشغل مفيدين.
يتأثر الإنتاج بمقاس اللوح ووزنه وعدد الثنيات ومسافة المناولة والقياس والمهارة والإجهاد والفحص. لا ينبغي نشر معدل إنتاج دون تجربة زمنية باستخدام الجزء الحقيقي وخطة العمالة.
كيفية اختيار الماكينة الصحيحة
قدم رسومات الجزء ونوع الخامة ومقاومة الشد والسماكة وأقصى طول ثني وأصغر حافة وزوايا الثني ونصف القطر الداخلي وأبعاد اللوح المفرود وتسلسل الثنيات والكميات والسماحيات والتشطيب والإنتاج المستهدف.
حدد أيضا ثنيات الصناديق والرجوع واحتياج العدة المجزأة والمسطرة الخلفية ومساحة الأرضية ودعم الألواح وطريقة الرفع وعدد المشغلين ونطاق المنتجات المستقبلية.
المعلومات الفنية المطلوب التحقق منها
يجب أن تؤكد المستندات المعتمدة طول التشغيل وسعة الخامة حسب النوع وطول الثني وأقصى زاوية وفتحة الكبس وأقل حافة ونصف قطر الثني وهندسة العارضة وضبط عارضة الثني وبيان الزاوية والمحددات والمسطرة الخلفية وإمكانية العدة المجزأة.
يجب أيضا تأكيد الأبعاد الكلية والوزن وحمل الأرضية والتثبيت ونقاط الرفع والمعدات القياسية والاختيارية وتعليمات التشغيل والصيانة وقطع الغيار وحماية الطلاء وتجهيزات السلامة والمستندات والتدريب والضمان والخدمة وطريقة القبول.
السلامة ومخاطر التشغيل
تشمل المخاطر القرص والسحق بين العارضة والقاعدة وحركة عارضة الثني وحواف الصاج الحادة والألواح الكبيرة المرنة وسقوط الخامة وعدم استقرار المناولة وتلف الأذرع والحركة غير المتوقعة أثناء الضبط أو الصيانة.
يجب أن تحدد طريقة العمل الحواجز ومواضع اليد الآمنة والتثبيت المحكوم والقفازات والحماية المناسبة ودعامات الصاج والرفع الجماعي أو وسائل الرفع وثبات الوقوف والفحص وفصل الطاقة والصيانة وتدريب المشغل.
التركيب وبدء التشغيل
يجب أن يوفر الموقع أرضية مستوية وخلوصا كافيا وإضاءة وتخزينا آمنا للصاج وتدفقا مناسبا للخامة ومساحة للحركة الكاملة للعارضة والمقابض والجزء. يجب أن تتبع متطلبات الأساس أو التثبيت التعليمات المعتمدة.
يجب أن يشمل بدء التشغيل فحص المستوى والمحاذاة وتلامس العارضة وحركة المفصلات وضبط الكبس والمحددات والدعامات والمثبتات والتزييت والتشغيل الآمن وتجارب ثني في المواضع المطلوبة قبل القبول.
الصيانة ودعم دورة الحياة
قد تشمل العناية الدورية تنظيف أسطح التلامس وفحص المفصلات والمسامير والمثبتات والمقابض والكلامبات والأثقال الموازنة والمحددات والدعامات والتحقق من المحاذاة وتطبيق مادة التزييت المعتمدة عند الحاجة.
يجب الاتفاق على جدول الفحص وحدود التآكل وطريقة الضبط وقطع الغيار الموصى بها والدليل الفني وتدريب المشغل ومسؤولية الخدمة وسجلات القبول للماكينة المختارة.
الحدود وحالة النشر
لا يثبت الوصف المقدم طول التشغيل أو سعة الخامة أو نطاق الزاوية أو الدقة أو أقل حافة أو كتلة الهيكل أو الثبات أو العمر التشغيلي أو التشغيل دون أعطال أو الإنتاجية أو الملاءمة لكل منتج مذكور.
يحتاج النشر إلى داتا شيت معتمدة للماكينة المحددة وجدول سعة ورسم للماكينة وقائمة الملحقات وتعليمات السلامة وصورة معتمدة ومراجعة فنية ومراجعة على نسخة الاختبار واعتماد نهائي للمحتوى.
المراجعة الفنية والخطوة التالية
أرسل رسومات الأجزاء ومواصفات الخامات والسماكات وأطوال الثني وأصغر الحواف والزوايا والكميات والسماحيات والتشطيب ومساحة العمل المتاحة للمراجعة الفنية.
يجب أن تؤكد المراجعة السعة والعدة وتسلسل الثني وطريقة دعم الصاج وخطة الفحص وضوابط السلامة والتركيب والصيانة وتجربة القبول الم
أسئلة تُطرح علينا
ما ماكينة ثني الصاج اليدوية؟
هي ماكينة ورش تثبت لوح صاج متوافقا وتستخدم عارضة ثني يحركها المشغل لتنفيذ ثنية مستقيمة.
ما المنتجات التي يمكن تنفيذها على الماكينة؟
قد تشمل الأعمال ألواح الدكت والحليات والصواني والصناديق والأغطية والحوامل والحواف المستقيمة المتوافقة عندما تناسب هندسة الجزء والخامة والسماكة والطول والدقة السعة المعتمدة.
هل يمكن ثني الصلب غير القابل للصدأ والألومنيوم؟
فقط عندما يدعم جدول السعة المعتمد نوع الخامة والسماكة وطول الثني الفعلي. لا يجوز استخدام تصنيف الصلب منخفض الكربون لخامة أخرى.
كيف يتم التحكم في زاوية الثني؟
يحرك المشغل عارضة الثني وقد يستخدم تدريج زاوية أو محددا عند توفره. وقد تظل التجربة والقياس وتعويض الرجوع المرن مطلوبة.
ما البيانات المطلوبة للاختيار؟
قدم رسم الجزء ونوع الخامة والسماكة وأقصى طول ثني وأصغر حافة والزوايا ونصف القطر والكميات والسماحيات والتشطيب واحتياج الدعم ومساحة الأرضية المتاحة.
أخبرنا بالقطعة التي تريد إنتاجها
يقرأ كل طلب مهندس. عادة في يوم العمل نفسه.
ذات صلة
- ثنايه صاج سي ان سي ثنايات صاج هيدروليكية بتحكم CNC لتشكيل المكونات المعدنية وفقًا للزوايا والأبعاد ومتطلبات الإنتاج المحددة.
- كواعات مواسير سي ان سي تتحكم كواعات المواسير CNC في تسلسل الثني لإنتاج الأشكال المطلوبة للمواسير والأنابيب. يعتمد الاختيار على الخامة والقطاع والقطر وسمك الجدار ونصف قطر الثني وهندسة الجزء والدقة وحجم الإنتاج.
- ماكينات القطع بالبلازما CNC بتصميم جسري تحرك ماكينة القطع بالبلازما CNC الجسرية محطة قطع واحدة أو أكثر عبر كوبري موجه لتشغيل ألواح المعادن الموصلة للكهرباء والقطاعات المدعومة. يعتمد اختيار التكوين الصحيح على الخامة والسمك ومقاس اللوح وهندسة الجزء وجودة الحافة والشطف والعمليات الإضافية والشفط والأتمتة والإنتاج المطلوب.