

ماكينات لف الألواح الهيدروليكية
ماكينات لف الألواح بأربع بكرات
تثبت ماكينة لف الألواح بأربع بكرات اللوح المتوافق بين البكرة العلوية والسفلية بينما تتحكم بكرتان جانبيتان في الثني والثني الابتدائي. يعتمد الاختيار الصحيح على مقاومة الخامة وسمك اللوح وعرضه والقطر والشكل والسماحيات والدعامات والمناولة ومتطلبات الإنتاج.
يتيح ترتيب البكرات الأربع إمساك اللوح بين البكرة العلوية والسفلية بينما ترتفع إحدى البكرتين الجانبيتين لتكوين الانحناء. قد تدعم البكرة الجانبية المقابلة اللوح وتساعد في الثني الابتدائي أو تسلسل التشغيل وفقا لتصميم الماكينة الموثق. يشير الوصف المقدم إلى حركة هيدروليكية للبكرات وضبط مستقل وثني ابتدائي وتحكم قابل للبرمجة ومعدات تغذية وسياج أمان ودعامات جانبية وعلوية. هذه وظائف وخيارات تعتمد على التكوين وتحتاج إلى تأكيد من مستندات فنية معتمدة.
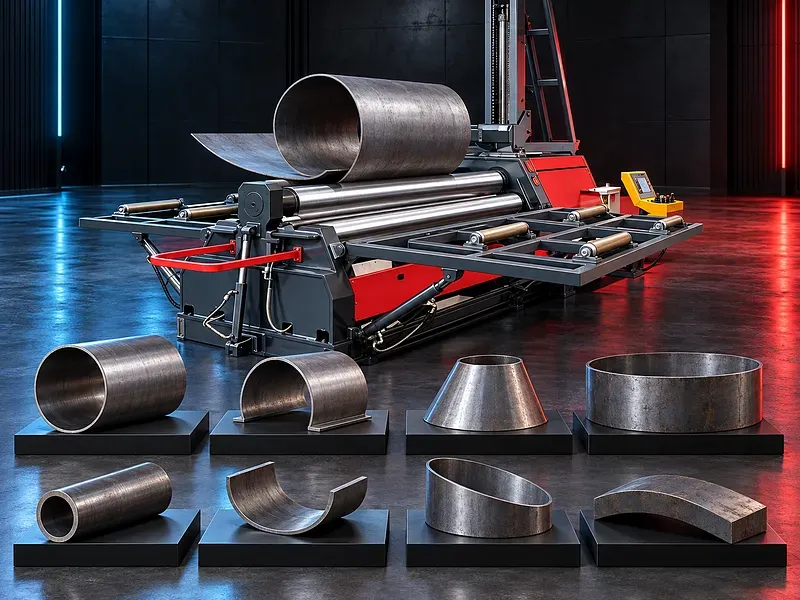
مبدأ عمل نظام البكرات الأربع
تثبت البكرة العلوية والسفلية اللوح وتحركانه بينما تحدد البكرتان الجانبيتان موضع الثني. تؤدي الحركة التدريجية ومرور اللوح إلى تكوين الانحناء المطلوب.
يختلف ترتيب البكرات والبكرات المدارة وتسلسل الحركة وقوة التثبيت والدائرة الهيدروليكية ومنطق التحكم حسب تصميم الماكينة ويجب تأكيده قبل النشر.
تثبيت اللوح وتحديد موضعه
قد يوفر تثبيت اللوح بين البكرة العلوية والسفلية تماسكا أثناء المحاذاة واللف. يساعد التثبيت الصحيح على التحكم في حركة اللوح وقد يقلل إعادة التموضع عندما تكون العملية والماكينة مناسبة.
يؤثر ضغط التثبيت وتماسك البكرات وسطح اللوح ومقاومة الخامة والمحاذاة وضبط المشغل في تحديد الموضع. تحتاج ادعاءات الدقة أو تقليل الضبط اليدوي إلى اختبار.
الثني الابتدائي لحواف اللوح
يقلل الثني الابتدائي الجزء المستقيم المتبقي عند طرفي اللوح. توضع إحدى البكرات الجانبية لثني الحافة بينما يظل اللوح مدعوما ومثبتا وفقا للتسلسل المعتمد.
قد تختلف سعة الثني الابتدائي عن سعة اللف. يعتمد الجزء المستقيم المتبقي على مقاومة الخامة والسمك والعرض وأقطار البكرات والمسافات بينها والتماسك والدعم وإعدادات التشغيل.
لف الأسطوانات والأقواس
تتم محاذاة اللوح وتثبيته وثني حوافه عند الحاجة ثم تمريره بين البكرات مع ضبط موضع البكرة الجانبية. قد يلزم تكرار التمريرات للوصول إلى القطر المستهدف وتعويض الرجوع المرن.
يمكن تشكيل قطاعات منحنية عند دعم نقاط بدء وإيقاف محكومة. يجب فحص القطر ونصف القطر والاستدارة وفجوة خط الوصلة ومحاذاة الحواف وحالة السطح مقابل الرسم المعتمد.
تشكيل المخاريط
يحتاج تشكيل المخروط إلى حركة مختلفة للطرف الداخلي والخارجي للوح. قد يلزم أسلوب لف معتمد وحركة مناسبة للبكرات وأدلة وجهاز مخاريط وتخطيط للوح وإجراء تشغيل محدد.
يجب مراجعة زاوية المخروط والقطر الصغير والكبير والطول المحوري والسمك ومقاومة الخامة وموضع خط الوصلة وحدود السطح. لا تؤكد إمكانية المخاريط من دون اعتماد الرسم المطلوب.
الحركة المستقلة للبكرات
تسمح بعض الماكينات بتحديد موضع البكرة السفلية والبكرات الجانبية بصورة منفصلة لتنظيم التثبيت والثني الابتدائي واللف والتصحيح وتحرير قطعة التشغيل. تعتمد المحاور المتاحة وطريقة الحركة على التكوين المختار.
يجب تأكيد مشوار البكرات ودقة بيان الموضع والحساسات والتزامن والتعويض والمواضع المحفوظة وحدود الحركة وقابلية التكرار من المستندات الفنية المحددة.
نظام القدرة الهيدروليكي
قد يحرك النظام الهيدروليكي البكرة السفلية والجانبيتين ويطبق قوة التثبيت ويشغل طرف تحرير اللوح ويتحكم في الدعامات أو الوظائف المساعدة. يدعم الضغط المستقر والحركة المحكومة ثبات الضبط عند صيانة النظام بصورة صحيحة.
يجب تأكيد أقصى ضغط وترتيب الأسطوانات والتحكم في الصمامات ونوع الزيت والترشيح والتبريد وإعدادات الحماية ومراقبة التسريب وفترات الصيانة من بيانات معتمدة.
إدارة البكرات وحركة اللوح
قد تكون بكرة واحدة أو أكثر مدارة لتغذية اللوح داخل منطقة الثني. يؤثر عزم الإدارة والتماسك وسطح البكرات والسرعة والتزامن وحالة اللوح والدعم في ثبات الحركة.
يجب التحقق من قدرة المحرك وبيانات الإدارة الهيدروليكية وسرعة البكرات وحدود العزم والحماية من الحمل الزائد والفرملة وإجراءات الاستعادة للماكينة المختارة.
نظام التحكم والبرامج
قد تبدأ وسائل التحكم من تشغيل هيدروليكي مع بيان للموضع وتصل إلى أنظمة قابلة للبرمجة تنظم مواضع البكرات والضغط والخطوات المحفوظة والتسلسلات الآلية. تعتمد الواجهة ومستوى الأتمتة على التكوين.
لا يضمن التحكم القابل للبرمجة الدقة وحده. تؤثر اختلافات الخامة والتجهيز والمحاذاة وانحراف البكرات والرجوع المرن والمعايرة وضبط المشغل والفحص في النتيجة.
نظام التغذية
قد يدعم نظام تغذية مدار أو حر التحميل والمحاذاة أو حركة الخامة المستمرة عندما يكون موجودا ومتكاملا مع عملية اللف. يجب أن يتوافق مع مقاس اللوح وكتلته وسطحه وتسلسل التشغيل.
يجب تأكيد سعة التغذية والسرعة وطريقة المحاذاة والتزامن وارتفاع الدعم وهندسة الطاولة والتحكم والتكامل مع الأمان. لا يجب افتراض أن نظام التغذية من التجهيزات القياسية.
الدعامات الجانبية والعلوية
قد تساعد الدعامات الجانبية على تثبيت اللوح أو الجسم الملفوف وتقليل الحركة الجانبية. قد تساعد الدعامة الرأسية أو العلوية على حمل جسم كبير القطر وتقليل الترهل أثناء اللف.
يجب اختيار سعة الدعم والمشوار والموضع والتحكم وأسطح التلامس والقطر المدعوم ونقاط الرفع وحدود التداخل وتسلسل التشغيل الآمن من قطعة التشغيل الفعلية وتأكيدها كخيارات موجودة.
تجهيز اللوح وتسلسل اللف
يجب فحص أبعاد اللوح وهوية الخامة والاستواء وحالة الحواف وتجهيز اللحام وعيوب السطح والقشور والسماحيات قبل اللف. تساعد المحاذاة الدقيقة على منع اللف الحلزوني وعدم تساوي الحواف.
يشمل التسلسل عادة مراجعة الرسم وتأكيد السعة وتجهيز اللوح والتحميل والمحاذاة والتثبيت والثني الابتدائي للطرف الأول ولف الجسم والثني الابتدائي للطرف الثاني وفحص القطر وتعويض الرجوع المرن والتصحيح والتفريغ والفحص النهائي.
لا يجب افتراض اكتمال الجزء في تمريرة واحدة. يعتمد عدد التمريرات على الخامة والشكل والسماحيات وسعة الماكينة وإعدادات التشغيل واعتماد المشغل أو البرنامج.
الخامات والسعة
تعتمد السعة على نوع الخامة ومقاومة الخضوع ومقاومة الشد والسمك والعرض والقطر المستهدف واتجاه الدرفلة والحرارة ومتطلبات الثني الابتدائي واللحامات وعدد التمريرات.
لا تذكر خامات مثل الصلب الكربوني أو الاستانلس ستيل أو الألومنيوم أو الصلب عالي المقاومة إلا بعد مراجعة سعة الماكينة المحددة مقابل خصائص الخامة المعتمدة وشكل الجزء.
البكرات وحماية السطح
يؤثر قطر البكرة وطول التشغيل والخامة والصلادة وتشطيب السطح وطريقة تعويض الانحراف ودعم المحامل والمحاذاة في أداء التشكيل وحالة اللوح.
قد تحتاج الخامات الحساسة أو المصقولة إلى بكرات نظيفة وترتيبات حماية ومناولة محكومة أو أسطح خاصة. تحتاج ادعاءات اللف دون علامات إلى تجارب على الخامة والتشطيب الفعليين.
التطبيقات
قد تشمل التطبيقات أجسام الأسطوانات وأجزاء الخزانات ومكونات أوعية الضغط ومجاري الهواء والصوامع والمواسير والمخاريط والأقواس الإنشائية والمنتجات المعدنية المشكلة عندما تكون السعة والعملية مناسبة.
يجب تأكيد الاستخدام في السيارات والطيران والإنشاءات والإلكترونيات والطاقة والماكينات والتهوية وبناء السفن أو معدات العمليات مقابل الجزء الفعلي ومعيار الإنتاج والكود المطلوب.
الجودة والفحص
قد يشمل الفحص القطر ونصف القطر والاستدارة والاستقامة وفجوة خط الوصلة ومحاذاة الحواف وأبعاد المخروط وحالة السطح والتسطح الموضعي وثبات الأبعاد بطول الجزء الملفوف.
يجب تحديد طريقة القياس والسماحيات ومعدل أخذ العينات ودرجة الحرارة المرجعية وأدوات الفحص واعتماد العينة الأولى وإجراء التصحيح قبل الإنتاج.
كيفية اختيار الماكينة الصحيحة
قدم رسومات الجزء واللوح الخام ونوع الخامة ومقاومة الخضوع ومقاومة الشد ونطاق السمك وأقصى عرض وأقل قطر ومتطلبات الثني الابتدائي وأبعاد المخروط والسماحيات وتشطيب السطح وتفاصيل اللحام وحجم الدفعة والكميات السنوية.
قدم أيضا تسلسل الإنتاج والتغذية الكهربائية ومساحة الموقع وبيانات الأساس وسعة الونش ومسار التحميل ومتطلبات التغذية والدعامات ووصول المشغل وقواعد السلامة وطريقة الفحص والعمليات السابقة والتالية.
المعلومات الفنية المطلوب التحقق منها
يجب أن تؤكد المستندات المعتمدة سعة اللف وسعة الثني الابتدائي ومقاومة الخامة المرجعية وطول التشغيل وأقل قطر وأقطار البكرات وسرعة اللف وقدرة الإدارة والبيانات الهيدروليكية ومشاوير البكرات والتحكم والأبعاد والوزن والتغذية الكهربائية والأساس والدعامات ومعدات التغذية والخيارات.
يجب أن تتضمن قيم السعة ظروفها. قد يختلف أقصى سمك عند العرض الكامل عن السعة عند عرض أقل وقد تختلف سعة اللف عن سعة الثني الابتدائي أو المخاريط.
سياج الأمان ومخاطر التشغيل
تشمل المخاطر البكرات الدوارة ونقاط السحب والسحق وحركة الألواح وسقوط الخامة أو ارتدادها والحركة غير المتوقعة والحواف الحادة والضغط الهيدروليكي والمخاطر الكهربائية والرفع غير الآمن.
قد يعزل سياج الأمان مناطق الخطر عندما يكون مصمما ومربوطا بدائرة الأمان بصورة صحيحة. يحتاج تخطيط السياج والبوابات وأقفال الأمان ونقاط إعادة الضبط وإيقاف الطوارئ ومسافات الأمان ووصول الصيانة إلى تقييم مخاطر معتمد.
يجب أن يشمل التركيب الحواجز المعتمدة ومناطق العزل ودعم الأجزاء وخطط الرفع وإجراءات فصل الطاقة ومهمات الوقاية والمشغلين المدربين وإجراءات تشغيل آمنة موثقة.
التركيب وبدء التشغيل
يجب أن يشمل تجهيز الموقع مسار الدخول والتفريغ وحمل الأرضية والأساس والتثبيت والتسوية والعزل الكهربائي وخدمة الهيدروليك والإضاءة ومسافات العمل والسياج وتدفق الخامات ومعدات الرفع ووصول الصيانة.
يجب أن يشمل بدء التشغيل المحاذاة وفحص الهيدروليك والكهرباء واختبارات وظائف الأمان وحالة البكرات والمعايرة وتجربة اللف بخامة معتمدة واختبار الدعامات والتغذية وتدريب المشغل وفحص العينات وتسليم المستندات.
الصيانة ودعم دورة الحياة
يجب أن تتبع الصيانة الوقائية الجداول المعتمدة للزيت والفلاتر والخراطيم وموانع التسريب والأسطوانات والمحامل وأسطح البكرات والأدلة والتزييت والمحاذاة والإدارة والحساسات والتحكم والدعامات ومعدات التغذية والحواجز وأنظمة الطوارئ.
يجب الاتفاق على قطع الغيار والأجزاء المستهلكة ومستهلكات الهيدروليك وأدوات الخدمة وطريقة المعايرة والدعم الفني ونطاق التدريب وتوافر المستندات للماكينة المختارة.
الحدود وحالة النشر
النص المقدم عام ولا يثبت التشكيل من تمريرة واحدة أو الحركة المستقلة للبكرات أو سعة الأعمال الشاقة أو الدقة أو السرعة أو الكفاءة أو ثبات الضغط أو قابلية التكرار أو الأتمتة أو الاعتمادية أو ملاءمة الصناعات المذكورة.
تحتاج الصفحة إلى داتا شيت أو دليل معتمد للماكينة المحددة وحسابات سعة متحقق منها ومراجعة فنية وصور معتمدة ومراجعة على نسخة الاختبار واعتماد نهائي للمحتوى قبل النشر.
أسئلة تُطرح علينا
ما ماكينة لف الألواح بأربع بكرات؟
هي ماكينة لتشكيل الألواح تثبت اللوح بين بكرة علوية وسفلية بينما تتحكم بكرتان جانبيتان في الثني والثني الابتدائي وفقا لتصميم الماكينة.
ما الفرق بين سعة اللف وسعة الثني الابتدائي؟
تخص سعة اللف تشكيل الجسم الرئيسي بينما تخص سعة الثني الابتدائي حواف اللوح. قد تختلف السماكات المقننة ويجب مراجعتها عند العرض ومقاومة الخامة المطلوبة.
هل يمكنها إكمال الأسطوانة في تمريرة واحدة؟
قد يمكن ذلك لبعض الأجزاء والبرامج المعتمدة لكن عدد التمريرات يعتمد على الخامة والشكل والسماحيات والرجوع المرن والسعة وإعدادات التشغيل.
هل أنظمة التغذية والدعم ضمن الماكينة؟
قد تكون طاولات التغذية والدعامات الجانبية والعلوية وسياج الأمان والتحكم القابل للبرمجة خيارات أو تجهيزات تعتمد على التكوين. يحتاج نطاقها إلى تأكيد مكتوب.
ما البيانات المطلوبة للاختيار؟
يلزم تقديم الرسومات وشهادات الخامة ومقاومة الخضوع والسمك والعرض والأقطار وأبعاد المخروط ومتطلبات الثني الابتدائي والسماحيات والكميات والمرافق ومخطط الموقع وبيانات الونش واحتياجات الدعم وطريقة الفحص.
أخبرنا بالقطعة التي تريد إنتاجها
يقرأ كل طلب مهندس. عادة في يوم العمل نفسه.
ذات صلة
- ثنايه صاج سي ان سي ثنايات صاج هيدروليكية بتحكم CNC لتشكيل المكونات المعدنية وفقًا للزوايا والأبعاد ومتطلبات الإنتاج المحددة.
- كواعات مواسير سي ان سي تتحكم كواعات المواسير CNC في تسلسل الثني لإنتاج الأشكال المطلوبة للمواسير والأنابيب. يعتمد الاختيار على الخامة والقطاع والقطر وسمك الجدار ونصف قطر الثني وهندسة الجزء والدقة وحجم الإنتاج.
- ماكينات القطع بالبلازما CNC بتصميم جسري تحرك ماكينة القطع بالبلازما CNC الجسرية محطة قطع واحدة أو أكثر عبر كوبري موجه لتشغيل ألواح المعادن الموصلة للكهرباء والقطاعات المدعومة. يعتمد اختيار التكوين الصحيح على الخامة والسمك ومقاس اللوح وهندسة الجزء وجودة الحافة والشطف والعمليات الإضافية والشفط والأتمتة والإنتاج المطلوب.