

حلول تخريم وتشكيل الصاج CNC
مكابس تخريم برجية CNC للصاج
تحدد مكابس التخريم البرجية CNC موضع الصاج المتوافق أسفل بنطات واسطمبات مفهرسة لتنفيذ ثقوب وفتحات وأنماط وبعض خصائص التشكيل المدعومة. يعتمد الاختيار الصحيح على الخامة والسمك ومقاس اللوح وهندسة الجزء والعدد وقوة التخريم ومعدل الضربات وإعادة التموضع ومعايير الجودة والأتمتة والإنتاج المطلوب.
يحرك نظام CNC اللوح على المحاور المبرمجة بينما يفهرس البرج العدة المطلوبة إلى محطة العمل. تنفذ الماكينة بعد ذلك عمليات التخريم أو القطع المتتابع أو التشكيل المدعوم وفقا للبرنامج وتجهيز العدد وحالة الخامة وحدود الماكينة. تختلف مكابس التخريم البرجية في تصميم الهيكل وتقنية الإدارة وقوة التخريم ونظام المحاور وسعة الألواح وترتيب البرج وعدد المحطات وأنواعها والفهرسة والمشابك والبرامج والأتمتة واستهلاك الطاقة وتجهيزات السلامة. يجب تأكيد كل قيمة فنية وأدائية للماكينة المحددة.
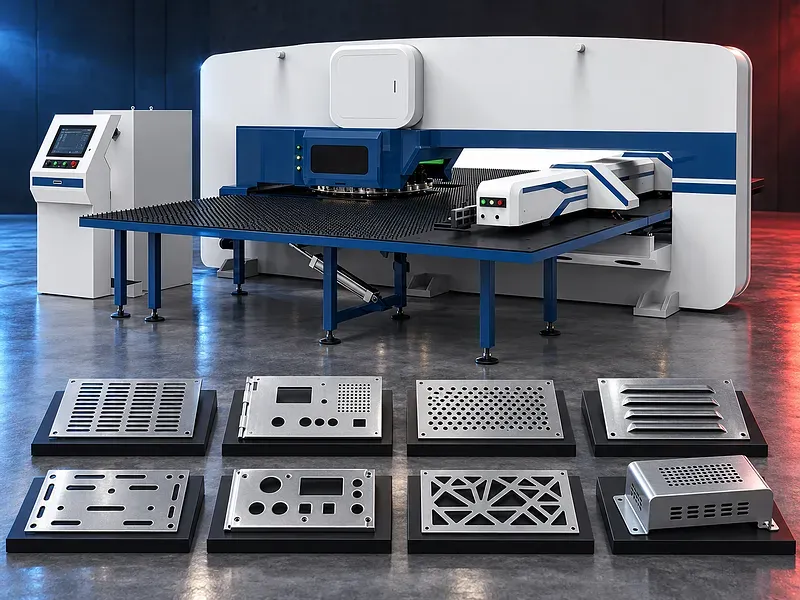
طريقة عمل مكبس التخريم البرجي
يثبت اللوح ويحرك إلى الإحداثيات المبرمجة. يدور البرج لوضع البنطة والاسطمبة المختارتين في محاذاة صحيحة، ثم ينفذ نظام الكبس الشوط لتكوين الشكل المطلوب.
تعتمد جودة الجزء وثبات العملية على هندسة العدد والخلوص والمحاذاة والفصل ودعم الخامة وتحديد موضع المحاور واستواء اللوح والتزييت وتسلسل البرنامج وحالة الماكينة.
هيكل الماكينة ومنطقة العمل
يسند الهيكل وحدة التخريم والبرج ومحاور تحريك الصاج والطاولات والمشابك والحواجز. قد تختلف الهياكل المفتوحة والمغلقة في الوصول والصلابة والاهتزاز والصيانة والتحميل.
يجب تأكيد خامة الهيكل واللحام وإزالة الإجهاد والتشغيل وعمق الحلق والحمل المسموح وأساس الانحراف والتحكم في الاهتزاز والأساس والمحاذاة فنيا. لا يجب وصف أي هيكل بأنه عديم التشوه.
البرج ومحطات العدد
يخزن البرج البنطات والاسطمبات في محطات قد تختلف في المقاس وسعة الأشكال وقابلية الفهرسة وخلوص التشكيل وواجهة العدد. يختار نظام CNC المحطة حسب الشكل المبرمج.
يجب تأكيد قطر البرج وعدد المحطات ومقاساتها والمحطات المفهرسة وسرعة الدوران وارتفاع العدد والمحاذاة وألواح التآكل والتزييت وطريقة الرفع وزمن التجهيز والعدد المرفقة للتكوين المحدد.
البنطات والاسطمبات والخلوص
يحتاج كل شكل إلى بنطة واسطمبة وفاصل وخلوص متوافقين مع الخامة والعملية. يساعد الخلوص المناسب على التحكم في قوة التخريم والرايش وخروج الخردة وحالة الحافة وتآكل العدد وتشوه اللوح.
يجب أن تتبع خامة العدد والطلاء وحدود الشحذ وخلوص الاسطمبة واختراق البنطة وضغط الفاصل والتحكم في الخردة والتزييت وعمر التجليخ والتخزين والتعريف وإجراء الاستبدال تعليمات عدد معتمدة.
قوة التخريم وسعة الخامة
تعتمد القوة المطلوبة على مقاومة قص الخامة والسمك ومحيط القطع وشكل العدة والخلوص والاختراق والفصل وتنفيذ أشكال متزامنة. قد تضيف عدد التشكيل متطلبات قوة وارتفاع أخرى.
يجب التحقق من القوة المقننة والقوة المتاحة خلال الشوط والحماية من الحمل الزائد وحدود الخامات وأكبر مقاس عدة وسعة التشكيل ونطاق السمك وظروف التشغيل. القوة المعلنة وحدها لا تحدد سعة الماكينة كاملة.
إدارة التخريم والتحكم في الشوط
قد تستخدم وحدة التخريم إدارة كهربائية مؤازرة أو هيدروليكية أو ميكانيكية أو ترتيبا آخر معتمدا. تؤثر تقنية الإدارة في شكل الشوط والتحكم في القوة والسرعة والطاقة والضوضاء والحرارة والصيانة ووظائف التشكيل المدعومة.
يجب تأكيد نوع الإدارة وبيانات المحرك أو الهيدروليك وطول الشوط والشوط المبرمج والتسارع والتباطؤ ومراقبة القوة واستجابة الحمل الزائد والتبريد والتزييت ونمط التشغيل للموديل الفعلي.
إدارة المحاور والأدلة وتحديد الموضع
تحرك محاور CNC اللوح في اتجاهين بينما تتحكم أنظمة القياس في الموضع. قد يستخدم نظام الإدارة محركات مؤازرة أو تروسا أو جريدة مسننة أو لوالب كروية أو أدلة خطية أو مشفرات أو مكونات أخرى حسب التصميم.
لا يجب ذكر مشوار المحاور وسرعتها وتسارعها ودقة تحديد الموضع وقابلية التكرار ونوع الأدلة والإدارة والتزييت والتعويض والمعايرة والخلوص والحماية ومنشأ المكونات إلا من مستندات معتمدة.
المشابك وإعادة التموضع ومناطق التشغيل
تمسك المشابك الخام وتحركه خلال منطقة التخريم. قد تشمل بعض الأنظمة حماية للمشابك أو إعادة تموضع آلية أو تحريرا مبرمجا أو منطق تجنب لتقليل التداخل بين المشابك والعدد.
يجب تأكيد عدد المشابك ونطاق المسك والقوة وخطر العلامات وأقل حافة والمناطق غير المتاحة ودقة إعادة التموضع وأقصى مقاس لوح ووزنه ومنطق التصادم وأي مناطق لا يمكن تشغيلها. لا يدعى التشغيل بلا مناطق عمياء دون دليل موثق.
دعم الصاج وطاولات العمل
قد تستخدم الطاولات فرشا أو كرات أو بكرات أو ترتيبا مختلطا لدعم الصاج أثناء الحركة. قد يقلل الدعم المناسب الخدش والترهل والسحب والاهتزاز واضطراب تحديد الموضع للألواح المتوافقة.
يجب مراجعة أبعاد الطاولة ونوع الدعم والحمل والمسافات والنظافة والعناصر القابلة للاستبدال والضوضاء والاحتكاك وحساسية الطلاء والتعامل مع الغلاف الواقي وبروز اللوح والصيانة.
البرمجة والبرامج CNC
قد يدير نظام التحكم والبرمجة الهندسة واختيار العدد وتسلسل الضربات وعمليات التشكيل والمشابك وإعادة التموضع وتوزيع الأجزاء على اللوح والمحاكاة والإنذارات والتصحيحات وسجلات الإنتاج حسب البرنامج المركب.
يجب تأكيد نوع التحكم وطريقة البرمجة وصيغ الملفات المدعومة واستيراد الرسومات والتعشيق ومكتبات العدد وفحص التصادم والبرمجة خارج الماكينة والتراخيص واللغة والتحديثات والنسخ الاحتياطية ووظائف الشبكة وملكية البيانات كتابة.
التعشيق واستخدام الخامة
قد يرتب برنامج التعشيق الأجزاء على اللوح حسب الهندسة واتجاه الدرفلة وقواعد القطع المشترك ووصول العدد والمشابك وأشكال التشكيل وثبات الهيكل المتبقي والتفريغ ومتطلبات العمليات التالية.
يعتمد استخدام الخامة على مزيج الأجزاء والهوامش والمسافات وسياسة البواقي وإعادة التموضع ومناطق المشابك وإخراج الأجزاء وجسور الخردة وقواعد البرمجة. لا تضمن أي طريقة توفيرا محددا دون مقارنة مقاسة.
معدل التخريم وزمن الدورة والإنتاج
قد يختلف تردد التخريم حسب طول الشوط ومقاس العدة والخامة وحركة المحاور وهندسة الجزء وفهرسة البرج وعمليات التشكيل وحركة المشابك وإعادة التموضع والتحميل والتفريغ وحدود التحكم.
لا يعامل أقصى عدد ضربات في الدقيقة على أنه إنتاج أجزاء نهائية. يحتاج زمن الدورة الموثق إلى البرنامج واللوح وطقم العدد وطريقة التحميل والفحص ومناولة الخردة والصيانة وشروط القبول الفعلية.
استهلاك الطاقة وكفاءة التشغيل
يعتمد استهلاك الكهرباء على تقنية الإدارة ومقاس الماكينة وحمل التخريم ومعدل الضربات وحركة المحاور والمعدات المساعدة والتبريد والاستخلاص والهواء المضغوط وزمن الانتظار ومزيج الإنتاج.
يحتاج أي استهلاك معلن إلى طريقة اختبار محددة ودورة تشغيل وفترة زمنية ومعدات مساعدة مشمولة وموضع العداد والخامة والبرنامج وحالة الماكينة. تحتاج ادعاءات توفير الطاقة أو الأثر البيئي إلى دليل معتمد.
عمليات التخريم والتشكيل المدعومة
قد تشمل العمليات ثقوبا دائرية وأشكالا وفتحات طولية وفتحات تفريغ وأنماط تثقيب وقطعا متتابعا وتعليما وفتحات تهوية ونقشا وشطفا وفتحات قابلة للكسر وألسنة وجسورا وبعض الأشكال المشكلة عند دعم الماكينة والعدد لها.
يجب مراجعة كل عملية من حيث مقاس العدة والقوة وارتفاع التشكيل ودعم اللوح وخلوص العدة السفلية والتصادم والتحكم في الخردة ومتطلبات السطح وإخراج الجزء والعملية التالية.
جودة التخريم والفحص
قد يشمل الفحص مقاس الثقب وموضعه والمسافات وتباعد الحواف وارتفاع الرايش وانقلاب الحافة والاستقامة والاستواء وعلامات السطح وارتفاع التشكيل والزاوية والشروخ وسحب الخردة والخدوش والتشوه والعلاقة بالثني أو التجميع.
يجب أن تحدد خطة الجودة السماحيات والمرجع وأدوات القياس وأخذ العينات والمعايرة واعتماد أول لوح وحدود تآكل العدد وطريقة التصحيح والتعامل مع الأجزاء غير المطابقة والتتبع والقبول النهائي.
سلوك الخامة واستواء اللوح
قد يؤثر استواء اللوح والإجهادات المتبقية واتجاه الدرفلة والطلاء والصلادة واختلاف السمك والغلاف الواقي والقشور والتزييت وحالة الحافة في الحركة وقوة التخريم والرايش والتشوه وخروج الجزء.
يجب الاتفاق على مواصفة الخامة الداخلة وفحوص القبول. لا يستطيع تحديد الموضع الآلي تصحيح ألواح خارج الاستواء أو السمك أو حالة السطح المعتمدة.
الأتمتة ومناولة الأجزاء
قد تشمل الأنظمة الاختيارية تحميل الألواح وفصل الخام والمحاذاة والتفريغ والفرز ومناولة الهيكل المتبقي وسيور الخردة ومزالق الأجزاء والروبوتات وأبراج التخزين ومراقبة الإنتاج عند دعمها في التكوين.
يجب مراجعة الأتمتة حسب مقاس اللوح ووزنه وموثوقية الفصل وهندسة الجزء والخدوش والجسور الصغيرة وعدم ثبات الهيكل المتبقي والتحكم في الخردة وربط الدورة ومناطق الأمان وإجراءات الاستعادة وملكية التكامل.
التطبيقات الصناعية
قد تشمل التطبيقات اللوحات الكهربائية والأغلفة الصناعية وأجزاء التهوية والألواح المثقبة والحوامل والدواليب والأرفف وأجزاء الأجهزة ومكونات المصاعد ومنتجات الإضاءة والأثاث المعدني والأبواب وأغطية الماكينات وتصنيع الصاج العام.
تعتمد ملاءمة التطبيق على الخامة وأبعاد اللوح والجزء وهندسة الثقوب والأشكال والتشطيب والسماحيات ومزيج الدفعات وتسلسل التجميع والثني والمناولة والفحص ومعيار المنتج المطبق.
كيفية اختيار الماكينة الصحيحة
قدم رسومات الأجزاء وفرد الخام وأنواع الخامات ومقاومتها وأقل وأكبر سمك وأبعاد اللوح ووزنه ونطاق الثقوب والفتحات والأشكال المشكلة والسماحيات ومتطلبات السطح والكميات وأحجام الدفعات ومزيج الأجزاء والإنتاج المستهدف.
حدد أيضا مخزون العدد واحتياجات العدد المفهرسة والتحميل والتفريغ وإخراج الأجزاء والخردة ومسار البرامج وصيغ الملفات وتكامل البيانات والمرافق ومساحة الموقع وقواعد السلامة ونظام الورديات وموارد الصيانة ومتطلبات تجربة القبول.
المعلومات الفنية المطلوب التحقق منها
يجب أن تؤكد المستندات المعتمدة نوع الهيكل وقوة التخريم ونظام الإدارة وسعة الألواح وأقصى سمك حسب الخامة ومشاوير المحاور وسرعاتها وشروط دقة تحديد الموضع وترتيب البرج وعدد المحطات ومقاساتها والمحطات المفهرسة وأكبر عدة وشروط معدل الضربات ونظام المشابك.
يجب أيضا تأكيد أبعاد الماكينة ووزنها والكهرباء وأساس قياس الطاقة والهواء المضغوط والتبريد والتزييت والاستخلاص وأساس اختبار الضوضاء والتحكم والبرامج وصيغ الملفات والاتصال والحواجز ووظائف السلامة والأتمتة والعدد القياسية والاختيارات والأساس والمستندات والتدريب وطريقة القبول.
المعلومات المقدمة المطلوب التحقق منها
يشير الوصف المقدم إلى تردد تخريم واستهلاك كهرباء وقوة تخريم ومكونات مؤازرة ومكونات أدلة وإدارة وتكوين هيكل وكمية عدد ووظائف برامج وتجنب للمشابك وتوافر واسع.
لا تنشر هذه البنود كحقائق حتى تؤكدها داتا شيت الماكينة المحددة وقائمة المكونات ومواصفة البرامج وطريقة اختبار الطاقة وقائمة العدد ومستندات السلامة والمراجعة الفنية.
السلامة ومخاطر التشغيل
تشمل المخاطر السحق بين البنطة والاسطمبة وحركة اللوح والمشابك ودوران البرج والحواف الحادة وتطاير الخردة وفشل العدد وعدم ثبات الهيكل المتبقي والتحميل الآلي وسقوط الألواح وإعادة التشغيل غير المتوقعة والطاقة الهيدروليكية أو الكهربائية المخزنة والضوضاء وأعمال الصيانة.
يجب أن يشمل مفهوم السلامة حواجز معتمدة ووصولا مرتبطا بدائرة الأمان وماسحات أو ستائر ضوئية عند ملاءمتها وإيقاف طوارئ ووضع ضبط آمنا وتحكم تغيير العدد ومناطق تحميل ودعم الألواح وإدارة الخردة وإجراءات فصل الطاقة والفحص والتدريب والإشراف وتقييم مخاطر موثقا.
التركيب وبدء التشغيل
يجب أن يشمل تجهيز الموقع طريق الدخول والتفريغ وحمل الأرضية والأساس والتثبيت والتسوية والعزل الكهربائي والهواء المضغوط والتبريد أو الاستخلاص عند الحاجة والإضاءة والحواجز ومسارات الألواح ومعدات التحميل ومناولة الخردة وتخزين العدد ووصول الصيانة.
يجب أن يشمل بدء التشغيل فحص الهندسة ومحاذاة البرج والعدد ومعايرة المحاور والمشابك والطاولات والتزييت واختبارات الإدارة والتحكم وتجهيز البرامج واختبارات الشبكة ونقل الملفات عند اعتمادها واعتماد السلامة وتجارب البرامج وفحص العينات والتدريب وتسليم المستندات.
الصيانة ودعم دورة الحياة
يجب أن تتبع الصيانة الوقائية الجداول المعتمدة للبنطات والاسطمبات والفواصل ومحطات البرج والأدلة وأنظمة الإدارة واللوالب أو الجرائد والمحامل والتزييت والمشابك والطاولات والمكونات الهيدروليكية أو الهوائية والتبريد والحساسات والتحكم والحواجز وأقفال الأمان وأنظمة الطوارئ.
يجب الاتفاق على العدد ومعدات الشحذ وأجزاء التآكل وموانع التسريب والفلاتر ومواد التزييت وأجزاء الأدلة والإدارة والحساسات وأجهزة المعايرة والنسخ الاحتياطية والتراخيص وأدوات الخدمة والدعم الفني والتدريب وسجلات الفحص والمستندات للماكينة المختارة.
الحدود وحالة النشر
لا يثبت الوصف أو التصميم المعلوماتي المقدم الثبات أو الاعتمادية أو سرعة التخريم أو استهلاك الطاقة أو القوة أو منشأ المكونات أو انعدام التشوه أو تجنب المشابك أو استيراد الملفات أو التعشيق الآلي أو الشهادات أو الاتصال أو كمية العدد أو توافر كل المقاسات والقدرات.
تحتاج الصفحة إلى داتا شيت معتمدة للماكينة المحددة وشروط موثقة لاختبار الأداء والطاقة ونطاق مؤكد للعدد والبرامج وحقوق معتمدة للصورة ومراجعة فنية ومراجعة على نسخة الاختبار واعتماد نهائي للمحتوى قبل النشر.
المراجعة الفنية والخطوة التالية
أرسل رسومات الأجزاء وفرد الخام وبيانات الخامة وأبعاد اللوح وهندسة الثقوب والأشكال ونطاق السمك والسماحيات والكميات والإنتاج ومخزون العدد وطريقة التحميل والتفريغ ومسار البرامج وصيغ الملفات والمرافق وتخطيط الموقع للمراجعة الفنية.
يجب أن تقارن المراجعة عائلة الأجزاء ببيانات الماكينة المعتمدة وتحدد المكبس والبرج وطقم العدد والبرامج والمشابك والأتمتة والفحص ومفهوم السلامة وتجربة القبول والتركيب والتدريب والصيانة وقطع الغيار.
أسئلة تُطرح علينا
ما مكبس التخريم البرجي CNC؟
هو ماكينة صاج تحرك خاما مثبتا أسفل بنطات واسطمبات مفهرسة لتنفيذ ثقوب وفتحات وأنماط وبعض الأشكال المشكلة المدعومة وفقا للبرنامج.
ما العمليات التي يمكنه تنفيذها؟
قد تشمل العمليات التخريم والقطع المتتابع وأنماط الثقوب والتعليم وبعض أشكال التشكيل، وذلك فقط عندما تدعمها الماكينة ومحطات العدد والخامة والبرنامج الفعلي.
هل يساوي أقصى معدل ضربات إنتاج الأجزاء؟
لا. يعتمد الإنتاج النهائي أيضا على حركة المحاور وفهرسة البرج وعمليات التشكيل والمشابك وإعادة التموضع والتحميل والتفريغ والفحص ومناولة الخردة.
هل يعتمد استهلاك الطاقة المعلن مباشرة؟
لا. تحتاج بيانات الطاقة إلى طريقة اختبار معتمدة ودورة تشغيل وفترة زمنية ومعدات مساعدة مشمولة وموضع العداد والخامة والبرنامج وحالة الماكينة.
ما البيانات المطلوبة للاختيار؟
قدم رسومات الأجزاء وفرد الخام ومقاومة الخامة والسمك ومقاس اللوح وهندسة الثقوب والأشكال والسماحيات والكميات والإنتاج والعدد ومسار البرامج وطريقة التحميل والمرافق وتخطيط الموقع.
أخبرنا بالقطعة التي تريد إنتاجها
يقرأ كل طلب مهندس. عادة في يوم العمل نفسه.
ذات صلة
- ثنايه صاج سي ان سي ثنايات صاج هيدروليكية بتحكم CNC لتشكيل المكونات المعدنية وفقًا للزوايا والأبعاد ومتطلبات الإنتاج المحددة.
- كواعات مواسير سي ان سي تتحكم كواعات المواسير CNC في تسلسل الثني لإنتاج الأشكال المطلوبة للمواسير والأنابيب. يعتمد الاختيار على الخامة والقطاع والقطر وسمك الجدار ونصف قطر الثني وهندسة الجزء والدقة وحجم الإنتاج.
- ماكينات القطع بالبلازما CNC بتصميم جسري تحرك ماكينة القطع بالبلازما CNC الجسرية محطة قطع واحدة أو أكثر عبر كوبري موجه لتشغيل ألواح المعادن الموصلة للكهرباء والقطاعات المدعومة. يعتمد اختيار التكوين الصحيح على الخامة والسمك ومقاس اللوح وهندسة الجزء وجودة الحافة والشطف والعمليات الإضافية والشفط والأتمتة والإنتاج المطلوب.