

Diamond Cutting وتجديد دقيق لواجهات جنوط الألومنيوم
مخرطة CNC لعمل Diamond Cutting وإصلاح وتجديد جنوط الألومنيوم
مخرطة CNC رأسية متخصصة في إعادة تشغيل وتجديد الوجه الخارجي لجنوط الألومنيوم بدقة، مع نظام قياس للسطح باستخدام Probe، وتحكم في سرعات الدوران والكشف والقطع، وحامل عدة أوتوماتيك، لتناسب ورش ومراكز تجديد الجنوط الاحترافية.
تم تصميم ماكينة CNC لإصلاح جنوط الألومنيوم لإعادة تشغيل وتجديد السطح الظاهر للجنوط المناسبة بعد التلف التجميلي أو التآكل أو أثناء عمليات إعادة التأهيل. ويستخدم التجهيز المرجعي تصميمًا رأسيًا بجسم من الحديد الزهر، وستة Linear Guide Rails، وهيكل Gantry لزيادة الصلابة واستقرار عملية القطع. يتم قياس شكل وجه الجنط باستخدام Contact Probe قبل التشغيل، ثم يستخدم نظام CNC بيانات القياس للتحكم في حركة القطع وإعادة تنفيذ بروفايل السطح المطلوب. كما يمكن ضبط Spindle Speed وDetection Speed وCutting Speed أثناء العمل طبقًا للتجهيز المرجعي. الماكينة جزء من عملية احترافية لتجديد الجنوط، ويجب فحص حالة الجنط قبل التشغيل. الشروخ الهيكلية أو الاعوجاج الشديد أو التلف غير الآمن تحتاج إلى تقييم وإجراءات أخرى قبل أي عملية تشغيل تجميلية.
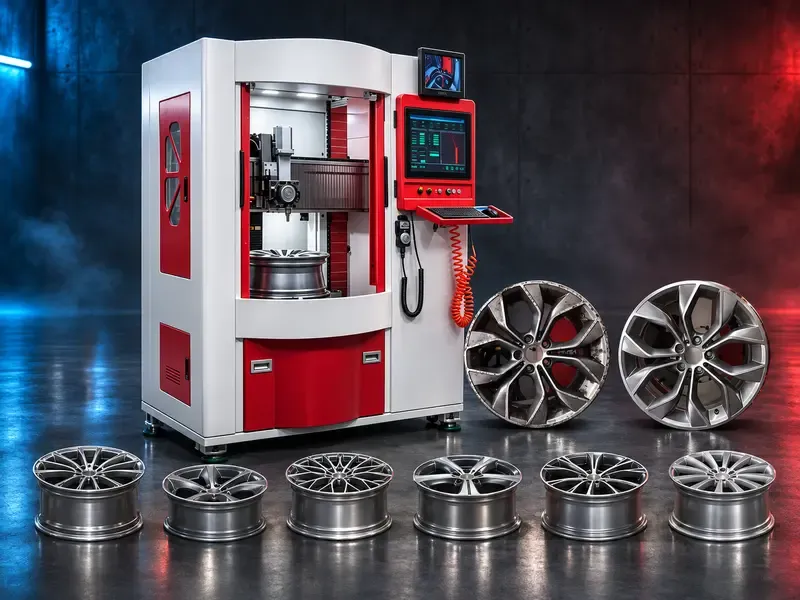
- Diamond Cutting وإعادة تشغيل وجه جنوط الألومنيوم المناسبة
- تجديد الأسطح المشغلة للجنوط
- إزالة طبقة سطحية محكومة أثناء التجديد التجميلي
- قياس بروفايل وجه الجنط باستخدام Probe
- تشغيل CNC للبروفايل الذي تم قياسه
- إمكانية تكرار عمليات القطع المناسبة
- ضبط سرعة الـSpindle وسرعة القياس وسرعة القطع أثناء التشغيل
- حامل عدة كهربائي أوتوماتيك
- إزالة الرايش بنظام Pneumatic في التجهيز المرجعي
هيكل الماكينة
- تصميم CNC رأسي
- جسم من الحديد الزهر
- Gantry Structure لزيادة الصلابة
- ستة Linear Guide Rails في التجهيز المرجعي
- نظام تثبيت رأسي مناسب لتشغيل الجنوط
- منطقة تشغيل محكومة طبقًا للتجهيز النهائي
نظام قياس الجنط والـProbe
يستخدم التجهيز المرجعي Ruby Contact Probe لقياس سطح الجنط. يلامس الـProbe نقاطًا محددة من وجه الجنط لجمع بيانات البروفايل التي يعتمد عليها التشغيل اللاحق بالـCNC.
- قياس بالملامسة Contact Detection
- Ruby Probe Tip في التجهيز المرجعي
- إمكانية ضبط سرعة القياس أثناء التشغيل
- بيانات القياس تدعم عملية القطع اللاحقة
- نظافة سطح الجنط وصحة التثبيت مهمتان لدقة القياس
نظام CNC وواجهة التشغيل
- شاشة Multi-Touch
- تحكم CNC في عملية القطع
- إمكانية ضبط سرعة دوران الـSpindle أثناء التشغيل
- إمكانية ضبط Detection Speed
- إمكانية ضبط Cutting Speed
- Automatic Repetitive Cutting في التجهيز المرجعي
- حامل عدة كهربائي أوتوماتيك
يجب تأكيد وظائف السوفت وير، وطريقة إعداد البرامج، واللغات، وحفظ البيانات وأي وظائف إضافية من مواصفات الماكينة النهائية.
حامل العدة ونظام القطع
تذكر المواصفات المرجعية حامل عدة كهربائي 4 محطات، بما يساعد على تقليل تدخل المشغل في تغيير موضع العدة عند الحاجة إلى أكثر من أداة أو موضع ضمن دورة التشغيل.
- 4-Position Electric Tool Holder
- حركة عدة تحت تحكم CNC
- اختيار Insert والعدة حسب خامة الجنط وحالة السطح والتشطيب المطلوب
- حالة العدة واختيار الـInsert يؤثران مباشرة على جودة السطح
تثبيت الجنط
تذكر المواصفات المرجعية Chuck مقاس 13 بوصة مع ثلاثة Extended Claws. يجب التأكد من تمركز الجنط وتثبيته بصورة صحيحة قبل القياس أو القطع.
- 13-inch Chuck في التجهيز المرجعي
- ثلاثة Extended Clamping Claws
- ضرورة Centering وتثبيت الجنط جيدًا
- تنظيف أسطح التثبيت من الرايش والأتربة
- مراجعة شكل الجنط وطريقة التثبيت قبل التشغيل
أقصى مقاس للجنط
تذكر المواصفات المرجعية أقصى مقاس قطع للجنط حتى 35 بوصة. هذه القيمة تخص التجهيز المرجعي وليست سعة عامة لكل ماكينات إصلاح الجنوط.
عند طلب عرض سعر يجب تحديد أقل وأكبر قطر للجنوط، والعرض، وCenter Bore، وأشكال الجنوط التي يتم تشغيلها عادة.
الكهرباء المطلوبة
المواصفات المرجعية تذكر مصدر كهرباء 380 فولت، 3 فاز. يجب تأكيد الجهد والتردد وعدد الفازات والحماية الكهربائية ومتطلبات الموقع قبل التعاقد والتركيب.
إزالة الرايش
يتضمن التجهيز المرجعي Pneumatic Chip Removal Device للمساعدة في إبعاد الرايش عن منطقة التشغيل. الحفاظ على منطقة نظيفة يساعد على الرؤية وجودة القياس واستقرار التشغيل.
دورة العمل النموذجية لتجديد الجنط
- فحص حالة الجنط والتأكد من ملاءمته للتشغيل التجميلي.
- تنظيف الجنط وإزالة الملوثات التي قد تؤثر على التثبيت أو القياس.
- تركيب الجنط وعمل Centering وتثبيته جيدًا على الـChuck.
- ضبط الـProbe وتنفيذ قياس وجه الجنط طبقًا لإجراءات التشغيل.
- مراجعة البروفايل المقاس وتحديد استراتيجية القطع المطلوبة.
- اختيار العدة وبارامترات التشغيل المناسبة.
- تنفيذ Cutting Pass محكوم ثم فحص النتيجة.
- تنفيذ تمريرات تشطيب إضافية فقط عند الحاجة وطبقًا للإجراء المعتمد.
- تنظيف الجنط وفحص السطح المشغل قبل مرحلة الطلاء أو التشطيب التالية.
التطبيقات
- مراكز تجديد جنوط الألومنيوم
- ورش إصلاح الجنوط
- Diamond-Cut Wheel Restoration
- مراكز السمكرة والدهان التي تقدم خدمة تجديد الجنوط
- المتخصصون في Rim Repair
- مراكز تجهيز وتجديد السيارات المستعملة
- ورش تعديل وتجديد الشكل الخارجي للجنوط
ما العمليات التي لا تستبدلها هذه الماكينة؟
مخرطة CNC لوجه الجنط هي حل للتشغيل وإعادة التأهيل السطحي، ولا تستبدل تلقائيًا كل معدات خط إصلاح الجنوط.
- Wheel Straightening للجنوط المعوجة
- فحص الشروخ وعمليات الإصلاح الهيكلي المعتمدة
- اللحام عندما يكون مسموحًا ومعتمدًا فنيًا
- معدات إزالة الدهان أو التنظيف الكيميائي
- Powder Coating أو معدات الدهان
- أفران التجفيف والمعالجة
- Wheel Balancing ومعدات خدمة الإطارات
العوامل المؤثرة على جودة السطح النهائي
- خامة الجنط وجودة الصب
- هندسة الوجه الأصلية
- حالة الجنط قبل التشغيل
- صحة الـCentering والتثبيت
- دقة الـProbe ونظافة سطح القياس
- نوع وحالة عدة القطع
- Spindle Speed
- Cutting Speed / Feed
- عمق القطع وعدد التمريرات
- صلابة الماكينة وحالة المرشدات
- إعداد المشغل والتحكم في العملية
السلامة ومراجعة التطبيق
يجب تنفيذ التشغيل التجميلي فقط على الجنوط المناسبة للعملية بعد الفحص. الماكينة لا تعتبر وسيلة لاعتماد السلامة الهيكلية للجنط بعد الإصلاح. يجب الالتزام بالمتطلبات الفنية ومتطلبات سلامة المركبات والورش المعمول بها.
كيف تختار الماكينة المناسبة؟
- حدد أكبر قطر جنط مطلوب تشغيله.
- حدد نطاق أقطار الجنوط المعتاد وعرض الجنط.
- أرسل صورًا أو عينات لأشكال واجهات الجنوط التي يتم تشغيلها عادة.
- حدد هل النشاط يركز على Diamond Cutting أم خط إصلاح جنوط متكامل.
- حدد عدد الجنوط المتوقع يوميًا أو في الوردية.
- أكد مصدر الكهرباء في موقع التركيب.
- حدد المساحة المتاحة ومتطلبات التحميل والوصول للماكينة.
- حدد احتياجات الـProbe والعدة والـChuck وملحقات التثبيت.
- حدد احتياجات واجهة الـCNC وتدريب المشغل.
- حدد مراحل عملية التجديد قبل وبعد CNC Cutting.
البيانات المطلوبة لطلب عرض سعر
- مقاسات الجنوط المعتادة
- أكبر قطر جنط
- نطاق عرض الجنوط
- صور الجنوط أو نماذج التصميمات
- الإنتاج اليومي المتوقع
- التشطيب المطلوب وهدف التجديد
- مصدر الكهرباء
- مساحة الورشة
- الملحقات وعدد القطع المطلوبة
- نطاق التدريب والتشغيل المطلوب
البيانات الفنية للتجهيز المرجعي
- أقصى مقاس قطع للجنط: حتى 35 بوصة
- الكهرباء: 380 فولت، 3 فاز
- حامل العدة: 4-Position Electric Tool Holder
- التثبيت: 13-inch Chuck مع ثلاثة Extended Claws
- طريقة القياس: Ruby Contact Probe
- الوزن الصافي: حوالي 1,350 كجم
- أبعاد الماكينة المذكورة بالمصدر: حوالي 1,650 × 1,020 × 1,960 مم
- جسم رأسي من الحديد الزهر مع Gantry Structure وستة Linear Guide Rails
- إمكانية ضبط Spindle / Detection / Cutting Speed
- Pneumatic Chip Removal Device
- Multi-Touch Screen
- Automatic Repetitive Cutting Function
هذه الأرقام تصف التجهيز المرجعي ويجب إعادة تأكيدها من المواصفة النهائية المعتمدة قبل استخدامها كبيانات تعاقدية.
أسئلة تُطرح علينا
ما استخدام مخرطة CNC لإصلاح جنوط الألومنيوم؟
تستخدم لإعادة تشغيل وتجديد الوجه الظاهر لجنوط الألومنيوم المناسبة، خصوصًا في عمليات Diamond Cutting وإعادة التأهيل التجميلي الدقيق.
ما المقصود بـDiamond Cutting للجنوط؟
هي عملية تشغيل دقيقة يتم فيها إزالة طبقة سطحية رفيعة ومحكومة من وجه الجنط لإظهار سطح مشغل نظيف. وقد تشمل عملية التجديد الكاملة مراحل تنظيف وطلاء وتشطيب أخرى.
ما أكبر مقاس جنط يمكن تشغيله؟
المواصفات المرجعية تذكر أقصى مقاس قطع حتى 35 بوصة، مع ضرورة مراجعة عرض الجنط وشكله وطريقة التثبيت أيضًا.
كيف تقيس الماكينة شكل وجه الجنط؟
يستخدم التجهيز المرجعي Ruby Contact Probe لقياس بروفايل وجه الجنط قبل بدء التشغيل بالـCNC.
هل يمكن ضبط سرعة الدوران والقطع؟
نعم. المصدر يذكر إمكانية ضبط Spindle Speed وDetection Speed وCutting Speed أثناء التشغيل.
هل يوجد حامل عدة أوتوماتيك؟
نعم، التجهيز المرجعي مزود بـ4-Position Electric Tool Holder.
هل يمكن تكرار عملية القطع أوتوماتيك؟
التجهيز المرجعي يتضمن Automatic Repetitive Cutting، ويجب تأكيد طريقة عمل السوفت وير في الماكينة النهائية.
هل الماكينة تصلح الجنط المعوج؟
ليس بمفردها. تقويم الجنط عملية منفصلة وتحتاج عادة إلى Wheel Straightening Machine مخصصة.
هل يمكن تشغيل أي جنط تالف؟
لا. يجب فحص الجنط أولًا، لأن الشروخ الهيكلية أو الاعوجاج الشديد أو التلف غير الآمن تحتاج إلى تقييم فني منفصل قبل التشغيل التجميلي.
ما البيانات المطلوبة لاختيار الماكينة؟
أرسل نطاق مقاسات الجنوط وأكبر قطر وصور أو عينات للجنوط والإنتاج المتوقع ومصدر الكهرباء ومراحل التجديد المطلوبة.
ما مصدر الكهرباء المطلوب؟
التجهيز المرجعي يعمل على 380 فولت، 3 فاز، ويجب تأكيد متطلبات الموقع قبل التركيب.
هل تدريب المشغل مهم؟
نعم. صحة التثبيت والقياس واختيار العدة وبارامترات القطع والفحص النهائي عوامل أساسية للحصول على نتيجة مستقرة وآمنة.
أخبرنا بالقطعة التي تريد إنتاجها
يقرأ كل طلب مهندس. عادة في يوم العمل نفسه.
ذات صلة
- مخارط CNC فرش مائل من VICTOR مخارط CNC فرش مائل من VICTOR لتشغيل الأعمدة والجلب والفلانشات والقلاووظ والمكونات الدورانية، مع اختيار الموديل حسب أبعاد القطعة والعمليات والدقة والطاقة الإنتاجية المطلوبة.
- فريزة CNC رأسية حلول تشغيل رأسية لتنفيذ عمليات التفريز والثقب والقلاوظ وإنتاج المكونات المعدنية.
- ماكينات القطع بالتفريغ الكهربائي بالسلك CNC حلول تشغيل دقيقة لإنتاج الأشكال المعقدة في الخامات الموصلة للكهرباء باستخدام سلك إلكترودي يتحكم فيه نظام CNC.