

مراكز التشغيل CNC خماسية المحاور
مراكز التشغيل الجسرية خماسية المحاور
يجمع مركز التشغيل الجسري خماسي المحاور بين هيكل جسري كبير ومحاور خطية ودورانية منسقة لتشغيل القوالب والعدد والمكونات الإنشائية والأسطح المعقدة المدعومة. يعتمد اختيار التكوين الصحيح على مقاس الجزء وخامته وهندسته والسماحيات والتشطيب وحمل الطاولة وعمود الدوران وحركة الرأس والأتمتة والإنتاج المطلوب.
يموضع مركز التشغيل الجسري خماسي المحاور أداة القطع من خلال ثلاثة محاور خطية ومحورين دورانيين حتى تصل إلى الخواص المعقدة من اتجاهات محكومة. قد يوفر التخطيط الجسري نطاق عمل كبيرا مع إبقاء الشغلة على طاولة أو جيج مثبت على الأساس. يشير الوصف المقدم إلى بناء Box in Box ومحركات خطية ورول بول سكرو مبردة ورأس إدارة مباشرة وتعويض حراري وحركة سريعة عالية وغلاف كامل وأنظمة متقدمة للتبريد والرايش. هذه ادعاءات تكوين يجب تأكيدها من مستندات فنية معتمدة للماكينة المختارة قبل النشر أو الاختيار.
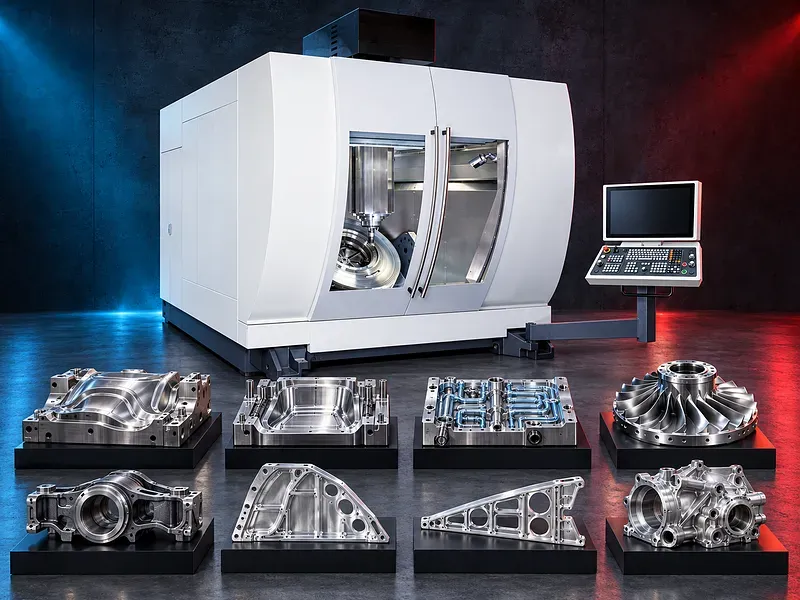
مفهوم مركز التشغيل الجسري خماسي المحاور
تنسق الماكينة المحاور الخطية والدورانية للتحكم في موضع الأداة واتجاهها بالنسبة إلى الشغلة. قد يدعم ذلك التشغيل المتزامن للأسطح أو تشغيل عدة أوجه بالتقسيم وفقا لتحكم CNC والرأس والحركة والبرامج والمسار الموثقة.
لا تضمن القدرة خماسية المحاور وحدها الدقة أو التشغيل دون تصادم. تؤثر هندسة الماكينة ومعايرة مركز الدوران وبيانات الأداة وجودة البوست بروسيسور والإعداد والحالة الحرارية والتحقق في النتيجة.
الهيكل الجسري والكوبري
يضع الهيكل الجسري الكوبري أو العارضة فوق منطقة التشغيل ويدعم الرأس أو الرام المتحرك. قد تستخدم التصميمات جسرا ثابتا أو متحركا وطاولة ثابتة أو متحركة وأعمدة مرتفعة وهياكل متماثلة أو ترتيبات أخرى.
يجب تقييم تماثل Box in Box والهياكل المسبوكة أو الملحومة وترتيب الأدلة والفتحة ودعم العارضة ومركز الثقل من بيانات هندسية موثقة وليس من الوصف التسويقي وحده.
الرأس خماسي المحاور وحركة الدوران
قد تشمل تكوينات الرأس رأسا شوكيا أو شاملا أو متعامدا أو رأسا دورانيا بإدارة مباشرة أو بالتروس أو رؤوسا قابلة للتبديل. قد توجد المحاور الدورانية في الرأس أو الطاولة أو ترتيب مشترك.
تحتاج نطاقات الرأس وعزمه وسرعته وتثبيته والتغذية الراجعة للمشفر وطول نقطة الارتكاز ومسار الكابلات والتبريد ونطاق التصادم وتحكم نقطة مركز الأداة وطريقة المعايرة إلى تأكيد فني دقيق.
إدارة المحاور الخطية ودعم المحور الرأسي
قد تستخدم المحاور الخطية رول بول سكرو أو أنظمة جريدة مسننة أو محركات خطية أو أنظمة هيدروستاتيكية أو ترتيبات إدارة أخرى موثقة. قد يستخدم المحور الرأسي موازنا أو إدارة مزدوجة أو فرامل أو طريقة دعم أخرى.
يذكر الوصف المقدم المحركات الخطية والرول بول سكرو المزدوجة المبردة ونظام موازنة مغلق الحلقة. تحتاج إتاحتها وتوزيعها على المحاور ودائرة التبريد والقوة والدقة ومتطلبات الخدمة ووظائف السلامة إلى مستندات معتمدة.
القوالب الكبيرة والعدد
قد تشمل الأعمال قوالب الكبس وعدد التشكيل ومكونات قوالب الحقن وقوالب الضغط وقوالب السباكة والتجهيزات الكبيرة وغيرها من العدد التي تحتاج تجاويف عميقة وأسطحا حرة وثقوبا وجيوبا وعلاقات مراجع محكومة.
تعتمد ملاءمة التطبيق على مقاس الجزء ووزنه وخامته وصلادته وحالة الخام ووصول الخواص وطول الأداة وأداء عمود الدوران والتثبيت ومتطلبات التشطيب وخطة الفحص.
مكونات الطيران والطاقة والهياكل
قد تشمل التطبيقات هياكل الطيران المدعومة والأضلاع والهياكل الحلقية والأجسام ومكونات الطاقة والأجزاء المرتبطة بالتوربينات ومكونات النقل والهياكل الصناعية الثقيلة عندما تحقق الماكينة والعملية متطلبات الرسم.
تفرض الجدران الرقيقة وقطع الألومنيوم الكبيرة والسبائك الصلبة والمسبوكات والهياكل الملحومة والمكونات الثقيلة متطلبات مختلفة للدعم والتحكم في الاهتزاز وخروج الرايش وإدارة الحرارة والمجسات ومسارات العدد والفحص.
الخامات واستراتيجية القطع
قد تشمل الخامات سبائك الألومنيوم المناسبة وأنواع الصلب وصلب العدد والحديد الزهر والسبائك غير الحديدية والخامات الأخرى القابلة للتشغيل بعد مراجعة الدرجة والصلادة والمعالجة الحرارية وحالة الخام والإجهاد المتبقي وسلوك الرايش ومتطلبات السطح.
يجب تخطيط التخشين ونصف التشطيب والتشطيب والتشغيل المتبقي والتشغيل خماسي المحاور والتثقيب ودورات التفريز المدعومة حول الخامة والأداة وعمود الدوران واتجاه الرأس والصلابة والوصول والسلوك الحراري.
اختيار عمود الدوران ورأس القطع
يجب أن يراعي اختيار عمود الدوران الخامة وقطر الأداة وسرعة القطع والعزم عند سرعة التشغيل والقدرة والمخروط وتثبيت الحامل ومعدل التشغيل والمحامل والتبريد والانحراف وطول الأداة والحمل المتوقع.
قد يدعم الرأس ذو الإدارة المباشرة أو عمود الدوران عالي السرعة بعض أعمال التشطيب، بينما قد يحتاج التخشين الثقيل إلى توازن مختلف بين العزم والصلابة. يجب أن توجه منحنيات العزم والقدرة الموثقة الاختيار.
العدد وإدارة الأدوات
قد تشمل العدد قواطع الأوجه والقواطع الطرفية والعدد الكروية والبرميلية والبنط والريمر وأدوات التجويف والشطف والحوامل والوصلات وأنظمة الشرنك والحوامل الهيدروليكية والمجسات المتوافقة مع عمود الدوران والعملية.
يجب التحكم في طول الأداة وقطرها وبروزها واتزانها وانحرافها وحالة الحامل وحدود تغيير العدد وقيود الجيوب المجاورة والقياس وتعويض التآكل وكشف الكسر واستراتيجية الاستبدال.
تثبيت الشغلة والطاولة والوصول
يجب أن يحدد الجيج المكون من مراجع معرفة ويقاوم قوى القطع والعزم والاهتزاز والرفع وتسارع المحاور دون تشوه غير مقبول. يجب أن تحافظ الكلابات على وصول الأداة ودوران الرأس وتدفق الرايش والمجسات والفحص.
يجب فحص أبعاد الطاولة والحمل المسموح وتوزيع الحمل وارتفاع الجيج ودوران الجزء وخلوص الكوبري ووصول الأداة ونطاق الرأس ومسار التحميل ومناطق التصادم باستخدام الجزء والجيج الفعليين.
برامج CAM والبوست بروسيسور والمحاكاة
يحتاج التشغيل المعقد خماسي المحاور عادة إلى مسارات CAM موثقة وبوست بروسيسور مطابق لتحكم CNC الفعلي وتسلسل الحركة وحدود المحاور واتجاهات الدوران وبيانات نقطة الارتكاز وخيارات الماكينة.
تعد محاكاة الماكينة وفحص التصادم ونماذج الأداة والحامل والجيج وحركات الاقتراب الآمنة ومراجعة نقاط التفرد واستراتيجية إعادة المحاور والتشغيل الجاف والاعتماد المحكوم لأول قطعة من وسائل التحكم الأساسية.
المجسات والمعايرة والتعويض
قد تدعم مجسات الشغلة وأجهزة قياس العدد ومجسات عمود الدوران وكرات المعايرة والليزر أو أنظمة القياس الأخرى إعداد مراجع الشغلة ومحاذاتها وقياس العدد ومعايرة مركز الدوران والفحص أثناء التشغيل عندما تكون متاحة.
يجب التحقق من دقة المجس والدورات وفاصل المعايرة وقطع القياس المرجعية والحالة الحرارية وخيارات البرامج ومنطق التعويض والتتبع للنتيجة المطلوبة.
الإدارة الحرارية وثبات العملية
قد تشمل الإدارة الحرارية تبريد عمود الدوران وتبريد الرول بول سكرو أو المحركات والتحكم في حرارة سائل التبريد والتغذية الراجعة بالمقاييس وتماثل الهيكل ودورات الإحماء والتحكم البيئي والتعويض البرمجي.
لا يضمن التعويض الحراري الدقة في كل الظروف. يظل حمل الماكينة وحرارة الجو ومعدل التشغيل وحالة سائل التبريد وحركة المحاور والإعداد وإجهاد الخامة وتوقيت الفحص عوامل مهمة.
سائل التبريد وخروج الرايش والغلاف
قد تنتج التجاويف الكبيرة والدورات الطويلة كميات كبيرة من الرايش والحرارة. يجب أن تناسب الخامة والعملية طريقة توصيل سائل التبريد والتغذية خلال الأداة والغسيل والتحكم في الرذاذ والترشيح وناقلات الرايش وغسيل السرير وإتاحة التنظيف وخطة إزالة الرايش.
قد يحسن الغلاف الكامل الاحتواء، لكن يجب التحقق من تغطيته الفعلية وأبواب الوصول والنوافذ والسقف ووسائل الربط وتكامل الشفط وقدرته على احتواء الرايش وسائل التبريد أو كسر الأداة.
الدقة وتشطيب السطح والفحص
قد يشمل القبول الأبعاد والموضع والشكل وانحناء السطح والاستواء والتعامد والمسافات بين الثقوب وحالة التجاويف وتشطيب السطح وعلامات الدمج وآثار العدد والعلاقات بين الخواص في الاتجاهات المختلفة.
قد تتأثر النتائج بهندسة الماكينة ومعايرة الدوران والتغذية الراجعة للمحاور وصلابة الرأس وانحراف الأداة وحالة عمود الدوران وصلابة الجيج وإجهاد الخامة والنمو الحراري ومسار الأداة وبيانات القطع وعدم يقين القياس.
الإنتاجية وزمن الدورة
قد يقلل الوصول خماسي المحاور إعادة التثبيت اليدوي والجيجات المنفصلة والمناولة الوسيطة عندما يستفيد الجزء والعملية من تشغيل عدة اتجاهات في إعداد محكوم واحد.
تحتاج ادعاءات الحركة السريعة أو تقليل زمن الدورة أو الهالك أو زيادة عمر الأداة أو التكرارية أو تكلفة القطعة إلى تحقق باستخدام البرنامج والخامة والعدد والإعداد والفحص ومعايير القبول الفعلية.
كيفية اختيار الماكينة الصحيحة
يلزم توفير النماذج ثلاثية الأبعاد والرسومات والخامة والمعالجة الحرارية وأبعاد الخام وأبعاد الجزء النهائي ووزنه ووصول الخواص والسماحيات والتشطيب والكميات وأحجام الدفعات وفكرة الجيج والعملية الحالية والإنتاج المطلوب.
يجب أن يراجع الاختيار مشاوير المحاور وفتحة الكوبري والخلوص الرأسي وأبعاد الطاولة وحملها وحركة الرأس ونطاقات الدوران وعزم عمود الدوران وقدرته وسرعات الحركة والتغذية وسعة العدد والمجسات والأنظمة الحرارية والتحكم في الرايش والغلاف واختبارات الدقة وبرامج CAM والمرافق والأساس والأجزاء المستقبلية.
المعلومات الفنية المطلوب التحقق منها
يجب أن تؤكد المستندات الفنية المعتمدة هيكل الماكينة وتكوين المحاور والمحاور المتحكم بها والمشاوير والخلوصات وأبعاد الطاولة وحملها وفتحة الكوبري ونوع الرأس ونطاقات الدوران وإدارة المحاور وسرعات الحركة والتغذية والتسارع ومخروط عمود الدوران وسرعته وعزمه وقدرته وسعة العدد.
كما يجب أن تؤكد دقة التموضع والتكرارية والأداء الحجمي أو الدوراني ومعيار الاختبار وشروطه والأنظمة الحرارية والمقاييس والتعويض ووظائف CNC ومغير العدد والمجسات والتبريد وناقلات الرايش والغلاف والتغذية الكهربائية والهواء والأبعاد والوزن والأساس والبرامج والتجهيزات الموردة والخيارات.
السلامة ومخاطر التشغيل
يجب أن تغطي دراسة المخاطر المحاور الكبيرة المتحركة والأدوات الدوارة ودوران الرأس وتغيير العدد ومناطق السحق والتصادم وكسر الأداة والرايش الساخن وسائل التبريد والجيجات الثقيلة والأحمال المعلقة والوصول على ارتفاع والضغط الهيدروليكي أو الهوائي والكهرباء والطاقة المخزنة وعزل الصيانة.
قد تشمل وسائل التحكم الحواجز ووسائل الربط الموثقة وإيقاف الطوارئ ومنصات الوصول الآمنة وخطط الرفع والتثبيت الآمن وإجراءات منع التصادم وإزالة الرايش بأمان ومهمات الوقاية المناسبة والتدريب وإجراءات العزل الموثقة.
التركيب والصيانة ودعم دورة الحياة
يجب أن يشمل تخطيط الموقع هندسة الأساس وحالة الأرض والتربة والتثبيت والتسوية والتغذية الكهربائية والتأريض والهواء المضغوط وسائل التبريد ومناولة الرايش والشفط والتهوية والأوناش ومسارات التحميل ومنصات الوصول والتحكم في الحرارة واحتياجات الشبكة ومساحة الصيانة.
يجب تنفيذ الصيانة الوقائية وفقا للمستندات المعتمدة للأدلة والرول بول سكرو أو المحركات الخطية والمقاييس وعمود الدوران ومحاور الرأس الدورانية والتزييت ودوائر التبريد والموازنة والهيدروليك وسائل التبريد والناقلات ومغير العدد والمجسات والغلاف والكبائن الكهربائية والنسخ الاحتياطية والمحاذاة والمعايرة.
القيود والعمليات البديلة
يحتاج مركز التشغيل الجسري خماسي المحاور إلى استثمار كبير في الأساس والعدد وبرامج CAM والبوست بروسيسور والتحقق والرفع والفحص والتدريب والصيانة. وقد لا يكون الاختيار الأكثر كفاءة للأجزاء الصغيرة البسيطة أو الأعمال التي تحتاج ثلاثة محاور فقط.
قد تشمل البدائل ماكينة تفريز جسرية بثلاثة محاور أو مركز تشغيل جسريا أو ماكينة تجويف أرضية أو مركز تشغيل أفقيا أو رأسيا أو ماكينة خماسية بطاولة أو مركز خراطة وتفريز أو نظام إنتاج مخصص وفقا للمكون.
المراجعة الفنية والخطوة التالية
أرسل نماذج ورسومات الأجزاء وبيانات الخامة والمعالجة الحرارية وأبعاد الخام والجزء النهائي والوزن والسماحيات ومتطلبات السطح والكميات السنوية وأحجام الدفعات والعملية الحالية والإنتاج المطلوب ومرافق الموقع ومخطط الأرضية وبيانات الونش وطريقة المناولة للمراجعة الفنية.
تحدد المراجعة الفنية نطاق العمل والهيكل وحركة الرأس وعمود الدوران والعدد والجيج واحتياجات CAM والبوست بروسيسور والمجسات والتحكم الحراري ونظام الرايش وخطة الفحص واحتياجات التركيب وأي احتياج لتجربة تشغيل عينة.
أسئلة تُطرح علينا
ما مركز التشغيل الجسري خماسي المحاور؟
هو مركز تشغيل CNC بتصميم جسري ينسق ثلاثة محاور خطية ومحورين دورانيين للتحكم في موضع الأداة واتجاهها حول الأجزاء الكبيرة أو المعقدة المدعومة.
ما الأجزاء التي يمكن تشغيلها؟
قد تشمل الأعمال القوالب الكبيرة والعدد وهياكل الطيران ومكونات الطاقة والأجزاء الإنشائية الثقيلة عندما يحقق نطاق العمل والرأس وعمود الدوران والإعداد والدقة متطلبات الرسومات.
هل تستخدم كل ماكينة محركات خطية ورأسا بإدارة مباشرة؟
لا لأن إدارة المحاور وبناء الرأس وعمود الدوران والأنظمة الحرارية تختلف حسب التكوين وتحتاج إلى تحقق فني معتمد.
هل يقلل التشغيل خماسي المحاور عدد مرات التثبيت؟
قد يحدث ذلك عندما يمكن تشغيل عدة اتجاهات مدعومة في جيج محكوم واحد. تعتمد الوفورات الفعلية على الجزء ومسارات العدد والمجسات والفحص وخطة العملية.
ما البرامج المطلوبة؟
تحتاج الأعمال المعقدة عادة إلى برنامج CAM مناسب وبوست بروسيسور موثق للماكينة ومحاكاة وفحص تصادم واعتماد محكوم للبرنامج.
ما البيانات المطلوبة للاختيار؟
يلزم توفير النماذج ثلاثية الأبعاد والرسومات والخامة ومقاس الخام والجزء النهائي ووزن الجزء والسماحيات والأسطح والكميات والعملية الحالية والإنتاج المطلوب والمرافق ومخطط الموقع وبيانات الونش وطريقة المناولة.
أخبرنا بالقطعة التي تريد إنتاجها
يقرأ كل طلب مهندس. عادة في يوم العمل نفسه.
ذات صلة
- مخارط CNC فرش مائل من VICTOR مخارط CNC فرش مائل من VICTOR لتشغيل الأعمدة والجلب والفلانشات والقلاووظ والمكونات الدورانية، مع اختيار الموديل حسب أبعاد القطعة والعمليات والدقة والطاقة الإنتاجية المطلوبة.
- فريزة CNC رأسية حلول تشغيل رأسية لتنفيذ عمليات التفريز والثقب والقلاوظ وإنتاج المكونات المعدنية.
- ماكينات القطع بالتفريغ الكهربائي بالسلك CNC حلول تشغيل دقيقة لإنتاج الأشكال المعقدة في الخامات الموصلة للكهرباء باستخدام سلك إلكترودي يتحكم فيه نظام CNC.