

لحام أوتوماتيكي لركنين من قطاعات PVC
ماكينة لحام ركنين لقطاعات PVC
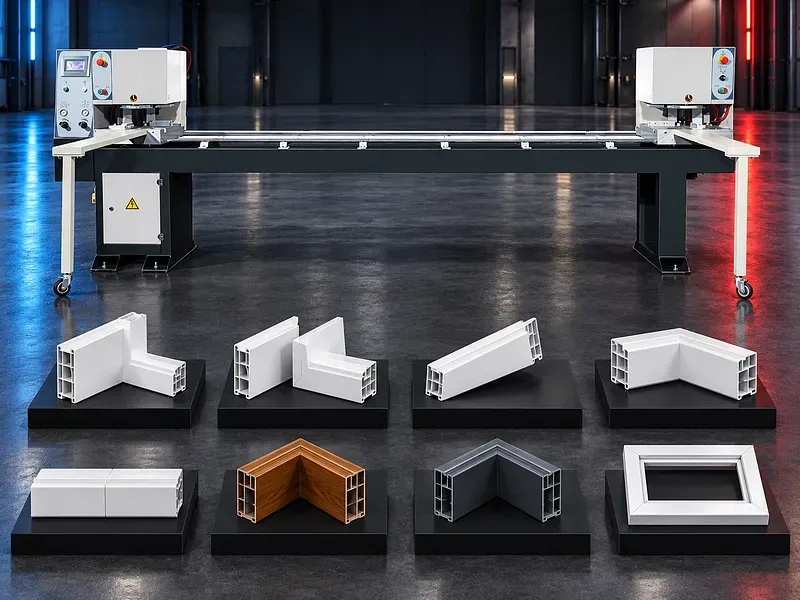
تلحم ماكينة الركنين قطاعات PVC المجهزة للشبابيك أو الأبواب عند ركنين خلال دورة أوتوماتيكية منسقة باستخدام رأس لحام ثابت وآخر متحرك. يعتمد الاختيار الصحيح على نظام القطاع وأبعاد الإطار وحركة الرأس والزوايا المطلوبة وتجهيز الوصلة والحرارة والضغط وإعدادات الدورة والدعم والمناولة والإنتاج والمرافق والسلامة.
يضع المشغل القطاعات المجهزة على مراجع الرأسين وأذرع الدعم ثم يشغل التثبيت الهوائي. يدير نظام PLC تسلسل تسخين الوصلتين وضغطهما وتثبيتهما وتبريدهما وفكهما وفقا للبرنامج المعتمد. يسمح الرأس المتحرك بالتوافق مع أبعاد الإطارات المعتمدة بينما يوفر الرأس الثابت مرجعا مستقرا. يجب تأكيد مشوار الرأس وقدرة الزوايا ووظائف الدورة ونطاقات الضغط وخصائص التنظيف المشمولة من الوثائق الفنية.
وظيفة الماكينة
تنتج الماكينة ركنين ملحومين من PVC في دورة منسقة واحدة. تقوم بمحاذاة القطاعات وتثبيتها وتسخينها وجمعها والحفاظ عليها وتبريدها من خلال محطتي لحام.
تعتمد النتيجة النهائية على تجهيز القطاع وتموضع الرأسين والمراجع والحرارة والضغط والزمن والدعم والمناولة باعتبارها عملية واحدة.
رأس اللحام الثابت والمتحرك
يحدد الرأس الثابت المرجع الأساسي بينما يتموضع الرأس المتحرك لمقاس الإطار المعتمد المطلوب. يجب أن يحافظ الرأسان على المحاذاة وظروف عملية متسقة.
تحقق من اتجاه الحركة وطريقة التموضع والقفل وقابلية التكرار والنطاق الفعلي والسلوك أثناء الضبط والإنتاج.
الحركة والتثبيت الهوائيان
قد تقوم الأجهزة الهوائية بالتموضع أو التثبيت أو تشغيل تسلسل اللحام وفقا للتصميم المورد. يجب ضبط الضغط لتثبيت القطاع دون سحق الغرف أو ترك علامات على الأسطح النهائية.
تؤثر جودة الهواء وضغطه وجفافه وتدفقه وترشيحه في قابلية التكرار وعمر المكونات.
الدورة الأوتوماتيكية بتحكم PLC
ينسق PLC التثبيت وحركة ألواح التسخين والجمع والثبات والتبريد والفك. تقلل وظائف البدء والانتهاء الأوتوماتيكية التفاوت اليدوي عندما تضبط الحواجز والحساسات والمراجع بصورة صحيحة.
تحقق من وظائف البرامج والإنذارات ووضع الضبط اليدوي والصلاحيات والعدادات وإعادة التشغيل الآمنة بعد الانقطاع.
تجهيز القطاعات
يجب قطع أطراف القطاعات إلى الزوايا والأطوال المعتمدة بأسطح نظيفة ومتطابقة. يعالج التدعيم والجوانات والأفلام والرايش والرطوبة والتلوث وفقا لإجراء نظام القطاع.
قد يؤدي التجهيز غير الصحيح إلى خلوص أو التواء أو اندماج ضعيف أو بروز زائد أو أبعاد إطار غير دقيقة.
قدرة زوايا الرأس
قد يتوفر ضبط زاوية اللحام على أحد الرأسين عندما يكون ضمن التجهيز. يجب أن تتوافق الزوايا الفعلية وهندسة الوصلة وترتيب التثبيت مع نظام القطاع المعتمد.
تحتاج قدرة الزوايا المذكورة إلى تأكيد من الداتا شيت الرسمية وتجارب لحام عينات.
التسخين والتحكم الحراري
ينظم التحكم الحراري لوحة التسخين وفقا لإعداد العملية. تؤثر حالة سطح اللوحة وطلاؤها ونظافتها وثبات الحرارة في انتقال الحرارة إلى الوصلتين.
تحقق من ترتيب الحساسات ونطاق الحرارة والمعايرة وسلوك الإنذار وزمن الإحماء وإجراء استبدال اللوحة.
ضغط اللحام وإعدادات الدورة
قد يمكن ضبط ضغط التثبيت وضغط اللحام وزمن الصهر والجمع والثبات والتبريد وفقا لوحدة التحكم الموردة. يجب التحقق من الإعدادات لكل عائلة قطاعات معتمدة.
يجب أن يقدم الرأسان عملية متسقة حتى يحقق الركنان متطلبات الأبعاد والقوة نفسها.
دعم الإطار والتفريغ
يمكن لأذرع الدعم اليمنى واليسرى حمل القطاعات والإطار الجزئي أثناء التحميل واللحام والإزالة عندما تكون مشمولة. يجب أن تمنع الدعامات الترهل والالتواء والصدمات على الوصلات الساخنة.
حدد نقاط الرفع الآمنة ومواقع المشغلين وتسلسل إزالة التجميع الملحوم دون تحميل الوصلات قبل أوانها.
الوصول إلى لوحة التسخين واستبدالها
يساعد ترتيب الوصول العملي إلى لوحة التسخين في تقليل زمن الصيانة بعد عزل الماكينة وتبريدها. يجب أن يحافظ الاستبدال على محاذاة اللوحة وتلامس الحساس وحالة الطلاء الواقي.
استخدم لوحات ومثبتات معتمدة ونفذ فحوص الضبط قبل إعادة الماكينة إلى الإنتاج.
حماية الجهد والتحكم
قد يحمي ريلاي مراقبة أو حماية الجهد نظام التحكم من اضطرابات تغذية محددة عندما يكون ضمن التجهيز. لا يغني ذلك عن مصدر كهرباء صحيح وتأريض وتصميم حماية موقع معتمد.
تحقق من الجهد والتردد والتفاوت المسموح وتسلسل الحماية وسلوك إعادة التشغيل من الوثائق الكهربائية.
جودة الركنين والفحص
يحدد القبول زاويتي الركنين وأبعاد الإطار وأقطاره ومحاذاة الأسطح والخلوص وحالة البروز والعلامات الظاهرة وقوة الوصلة وفقا لنظام الشبابيك أو الأبواب المعتمد.
افحص لحامات عينة بعد الضبط أو تغيير المعاملات أو صيانة اللوحة أو تغيير القطاع واتبع خطة الاختبارات الإتلافية المطلوبة.
مسار الإنتاج
يجب تعريف القطاعات المجهزة وتحميلها ودعمها بالاتجاه الصحيح. بعد لحام الركنين والتبريد الكافي ينتقل الإطار الجزئي إلى مرحلة اللحام أو التنظيف أو التجميع التالية.
يشمل الإنتاج العملي التحميل وتموضع الرأس والتثبيت وزمن الدورة والتفريغ والفحص وتغيير القطاعات ومناولة الخامة.
السلامة وحماية المشغل
تحتوي الماكينة على ألواح ساخنة وكلابات هوائية ورؤوس وطاولات لحام متحركة. يجب أن تتبع الحواجز والإنترلوك وإيقاف الطوارئ ووظائف التحكم الآمن وتحذيرات الحرارة ومعدات الوقاية تقييم المخاطر المعتمد.
تغطي الإجراءات الآمنة التحميل وتموضع الرأس وضبط الزوايا والوصول إلى اللوحة وتنظيف الأسطح الساخنة ومعالجة الانحشار والصيانة مع عزل متحقق منه.
التركيب وتجهيز الموقع
يجب أن يؤكد تجهيز الموقع استواء الأرضية والكهرباء والهواء المضغوط والتهوية والإضاءة ومساحة مناولة القطاعات والإطارات ومساحة الصيانة. يجب حماية نطاق حركة الرأس المتحرك وإبقاؤه خاليا.
رتب مناطق القطع واللحام والتبريد والتنظيف والتخزين لمنع التلوث وخلط الأجزاء والحركة غير الآمنة.
التدريب والصيانة ودعم دورة الحياة
يغطي التدريب تموضع الرأس ومراجع القطاع والإعدادات الهوائية ومعاملات دورة PLC والحرارة وفحص أول قطعة والاستعادة الآمنة والعناية اليومية. يجب أن يتعرف المشغل على فقد الضغط وانحراف الحرارة وعيوب الوصلة.
تشمل الصيانة الوقائية لوحات التسخين وطلاءها والكلابات والأسطوانات والأدلة وحركة الرأس والحساسات ومكونات PLC والريلايات والجوانات والدعامات والحواجز وأجهزة السلامة. جهز قائمة معتمدة بقطع الغيار والمستهلكات.
كيفية اختيار الماكينة الصحيحة
ابدأ برسومات نظام القطاع ونطاق المقاطع وأبعاد الإطارات ومتطلبات الزوايا وتنوع المنتجات اليومي واختبارات جودة الوصلة واحتياجات الدعم والتنظيف اللاحق. بعد ذلك حدد مشوار الرأس والتحكم وضبط الضغط وإعدادات الدورة والمرافق والمناولة وعينات القبول.
يجب أن يعتمد الاختيار على لحام ركنين في عينات واختبارات أبعاد وقوة معتمدة وليس على ادعاء أقصى قوة لحام أو سرعة الدورة وحدهما.
المعلومات الفنية المطلوب التحقق منها
تحقق من نطاق القطاعات ومشوار الرأس المتحرك وأقل وأكبر أبعاد للإطار ونطاق زوايا اللحام وضبط ضغط التثبيت واللحام ونطاق الحرارة وأزمنة الصهر والجمع والثبات والتبريد وسماحية اللحام وأذرع الدعم وزمن الدورة والهواء المضغوط والحمل الكهربائي والأبعاد والوزن.
تحتاج عبارات المورد عن حركة الرأس ونطاق الزوايا ووظائف العرض وحماية الجهد وأقصى قوة لحام إلى تأكيد من داتا شيت معتمدة. أكد التركيب والتشغيل التجريبي والتدريب والضمان ونطاق الخدمة وقطع الغيار واختبارات القبول.
حالة النشر
تشرح هذه الصفحة فئة الماكينة ومنطق الاختيار. تحتاج المشاوير والزوايا والحرارة والضغط والأزمنة والقوة والدقة والإنتاجية والوظائف والخيارات والمواصفات القياسية والالتزامات التجارية إلى داتا شيت معتمدة ومراجعة فنية قبل النشر.
أسئلة تُطرح علينا
ما ماكينة لحام الركنين؟
هي ماكينة لحام لقطاعات PVC تنتج ركني إطار في دورة منسقة واحدة باستخدام رأس ثابت وآخر متحرك.
كيف تعمل الدورة الأوتوماتيكية؟
توضع القطاعات على المراجع وتثبت وتسخن وتضغط وتحافظ عليها الماكينة وتبردها ثم تفكها من خلال تسلسل بتحكم PLC.
لماذا يتحرك أحد الرأسين؟
يضبط الرأس المتحرك المسافة بين محطتي اللحام لتناسب أبعاد الإطار المعتمدة بينما يوفر الرأس الثابت المرجع.
هل يمكن ضبط زوايا اللحام؟
قد يتوفر ضبط للزاوية على أحد الرأسين لكن النطاق الفعلي والوصلات المتوافقة تحتاج إلى تأكيد من البيانات الفنية.
كيف يتم التحقق من جودة اللحام؟
افحص زاويتي الركنين وأبعاد الإطار وأقطاره ومحاذاة السطح وحالة البروز والمظهر وقوة الوصلة مقارنة بنظام القطاع المعتمد.
ما البيانات المطلوبة للاختيار؟
قدم رسومات نظام القطاع ونطاق المقاطع ومقاسات الإطارات ومتطلبات الزوايا وتنوع المنتجات واختبارات الجودة واحتياجات الدعم والمرافق ومخطط الموقع.
أخبرنا بالقطعة التي تريد إنتاجها
يقرأ كل طلب مهندس. عادة في يوم العمل نفسه.
ذات صلة
- فريزه الومنيوم حلول تفريز نهايات قطاعات الألومنيوم وتجهيزها للتركيب والتجميع في أنظمة الشبابيك والأبواب والواجهات المناسبة.
- منشار قطع زاوية أوتوماتيكي بشفرة صاعدة للألومنيوم وPVC يستخدم منشار قطع الزاوية الأوتوماتيكي شفرة محمية تصعد خلال منطقة التشغيل لقطع قطاعات الألومنيوم وPVC المعتمدة بزوايا مستقيمة أو مائلة يدعمها تجهيز الماكينة. يعتمد الاختيار الصحيح على خامة القطاع وشكله وطوله وزوايا القطع وجودة النهاية والشفرة والتثبيت والتغذية والتبريد والشفط والإنتاج والمرافق والسلامة.
- منشار زاوية مزدوج الرأس للألومنيوم وPVC يقطع منشار الزاوية مزدوج الرأس طرفي قطاع الألومنيوم أو PVC المعتمد إلى الطول المطلوب والزوايا التي يدعمها التجهيز خلال دورة منسقة واحدة. يعتمد الاختيار الصحيح على خامة القطاع وشكله والطول النهائي وتركيب الزوايا وجودة القطع والشفرات وتموضع الرأسين والتثبيت والدعم والإنتاج والمرافق والسلامة.